Upgrade to Pro — share decks privately, control downloads, hide ads and more …

チョコレート工場の1ラインから学ぶ設備データの「取り方」と「見せ方」と「育て方」

 チョコレート工場の1ラインから学ぶ設備データの「取り方」と「見せ方」と「育て方」

2026年10月1日にクラスメソッド札幌オフィスで開催したセミナー「工場データ活用は『1ライン』から始まる〜ロッテと製薬工場、2つの現場で起きたこと〜」の登壇資料です。

ロッテ様浦和工場のガーナチョコレート1ラインでの取り組みを題材に、設備データ活用の進め方を「取り方」「見せ方」「育て方」の3つに分けてお話ししました。

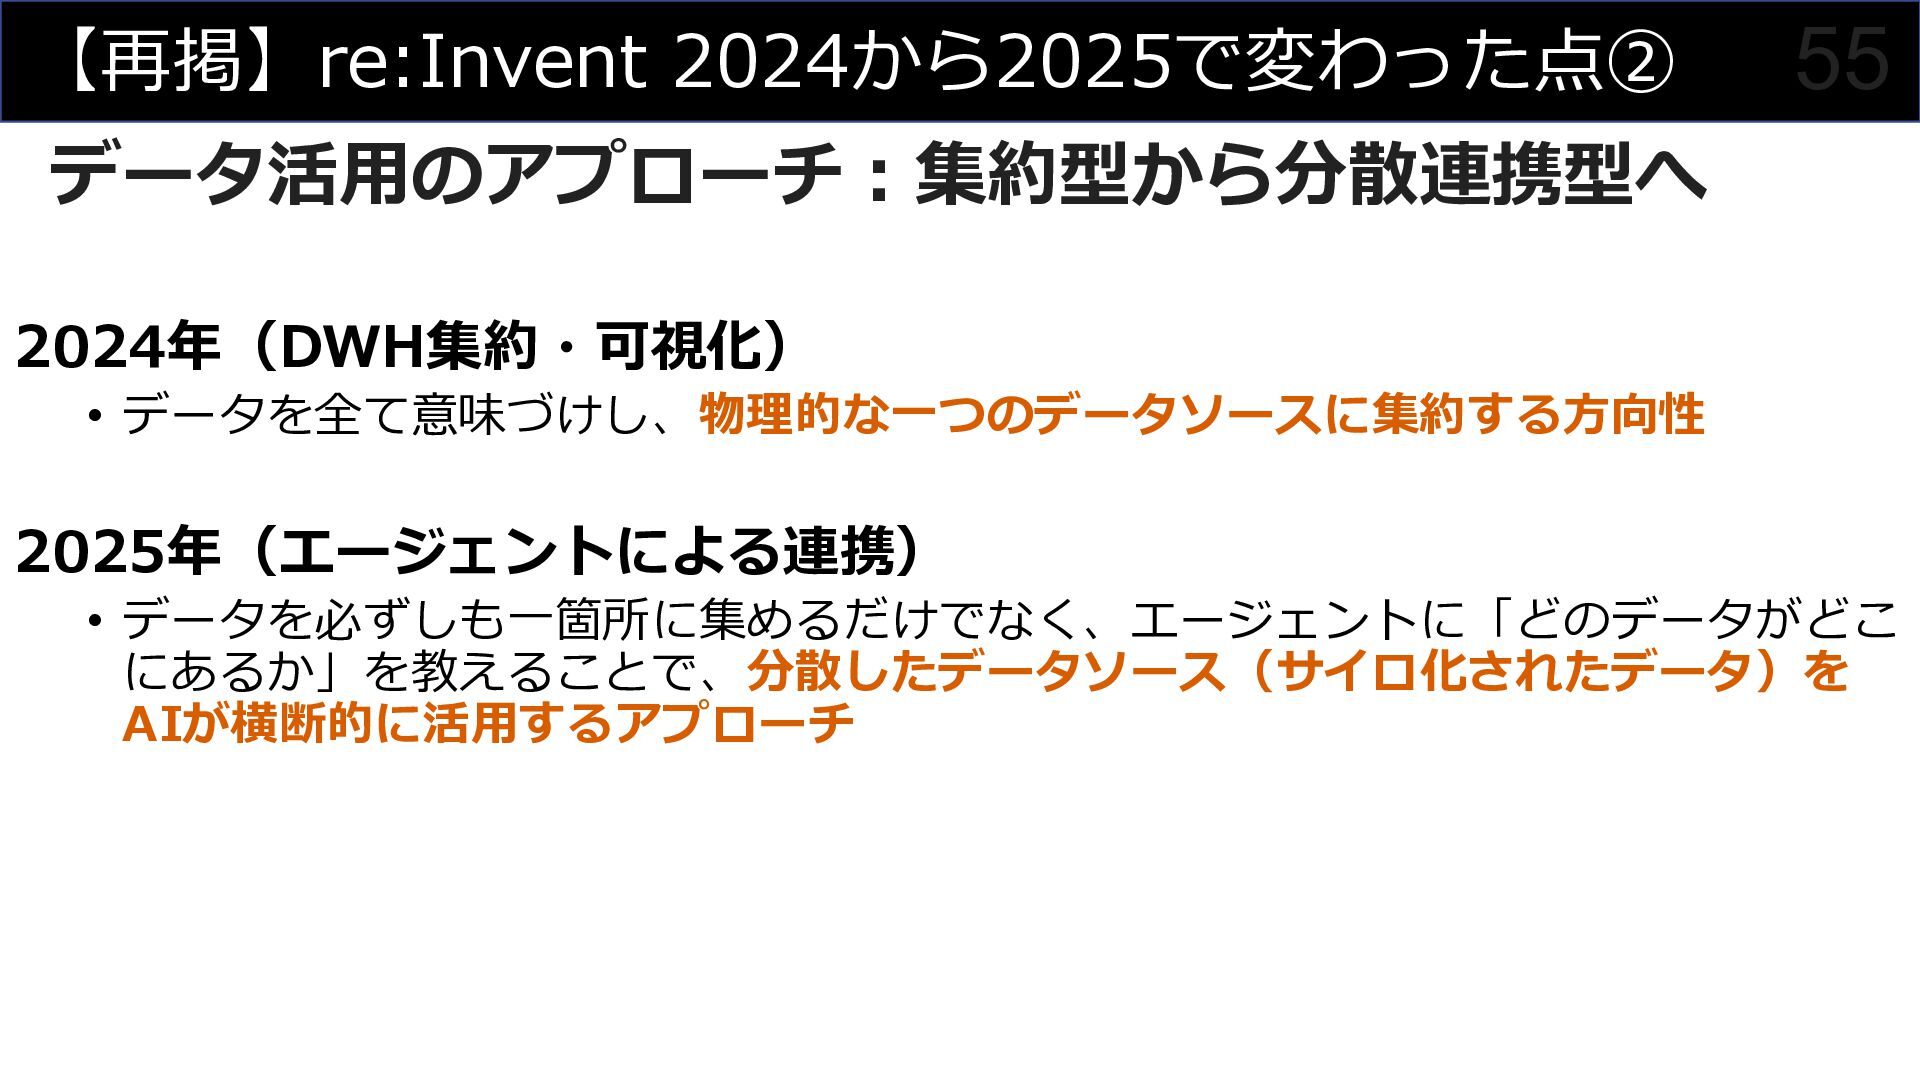
・データ活用の潮流:AWS re:Invent 2025とハノーバーメッセ2026で見えた、支援型AIから自律型AIへの変化、集約型から分散連携型への変化
・取り方:PLCデータのクラウド収集、紙帳票のタイムライン型UIでの電子化
・見せ方:機械・人・基幹システム・台帳という4種類のデータを同じ時間軸に並べて「なぜ」を見えるようにする方法、現場と管理側での見せ方の違い
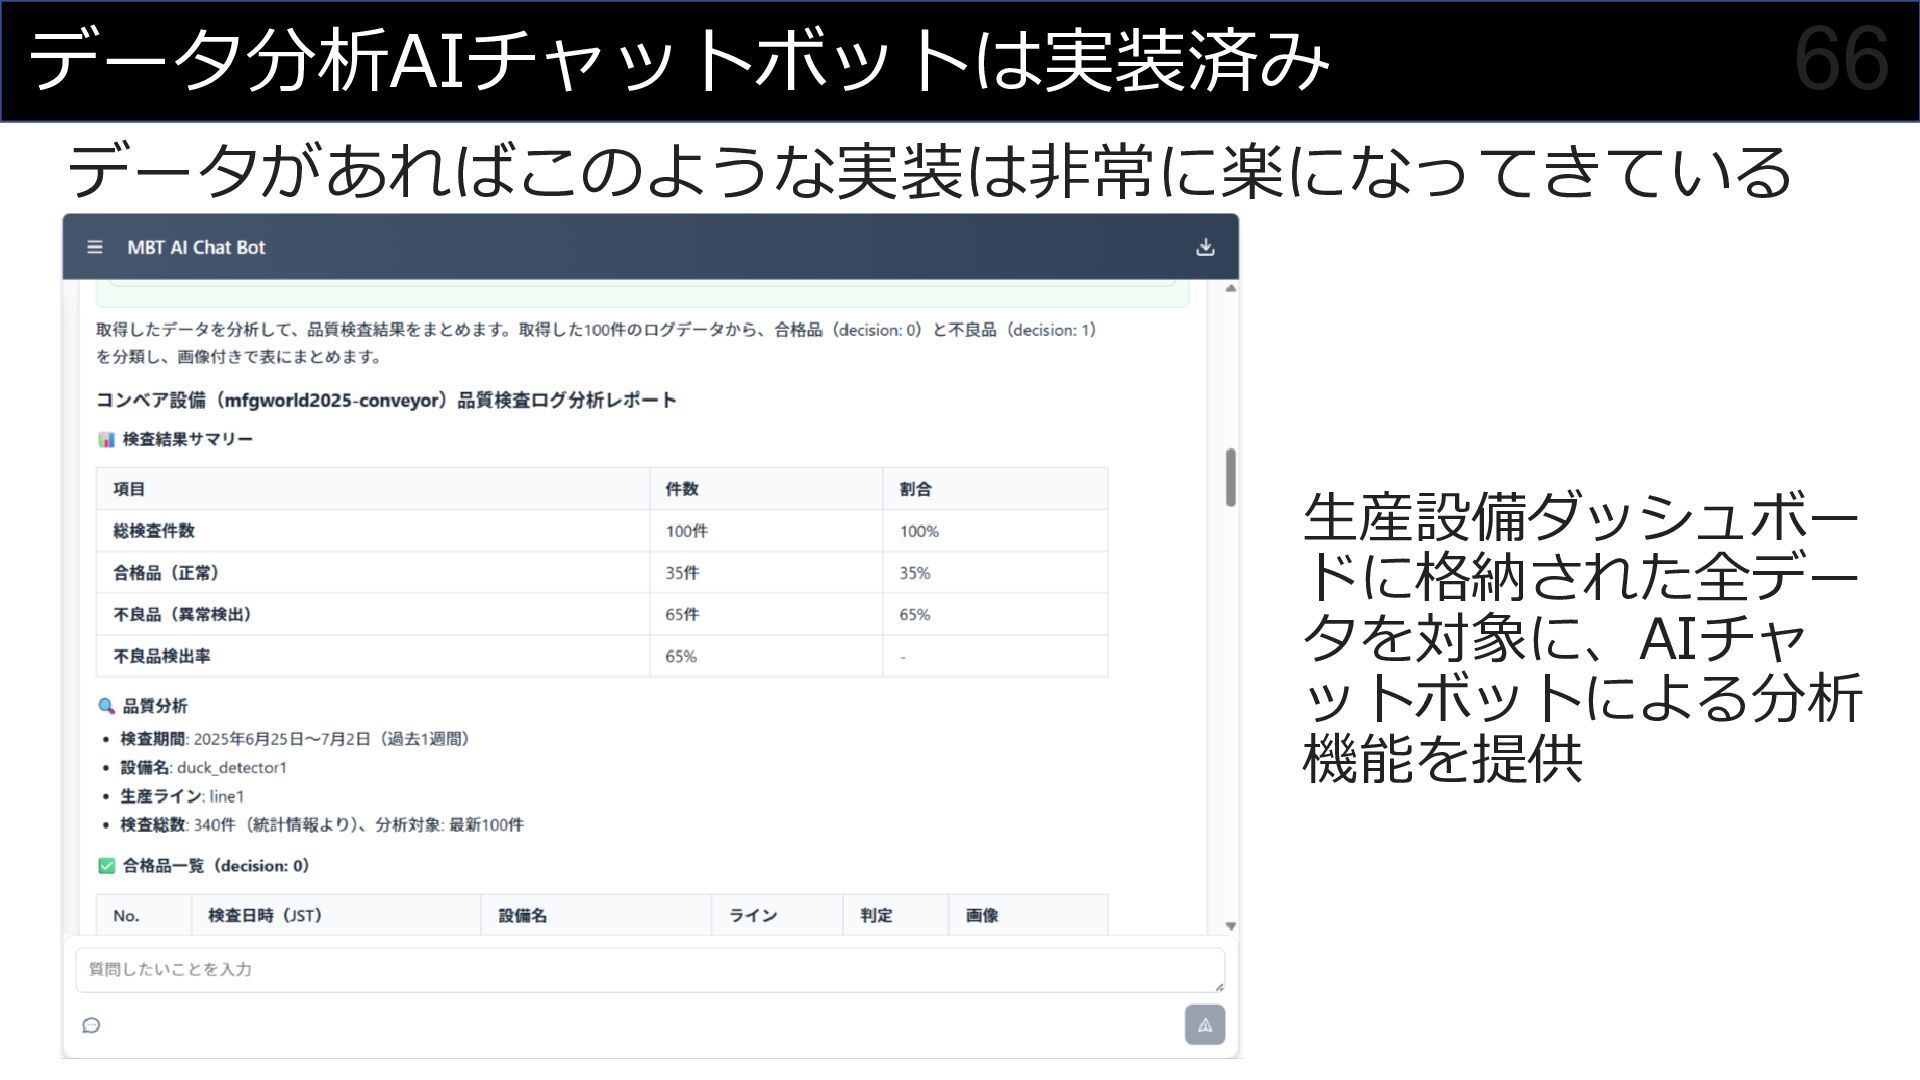
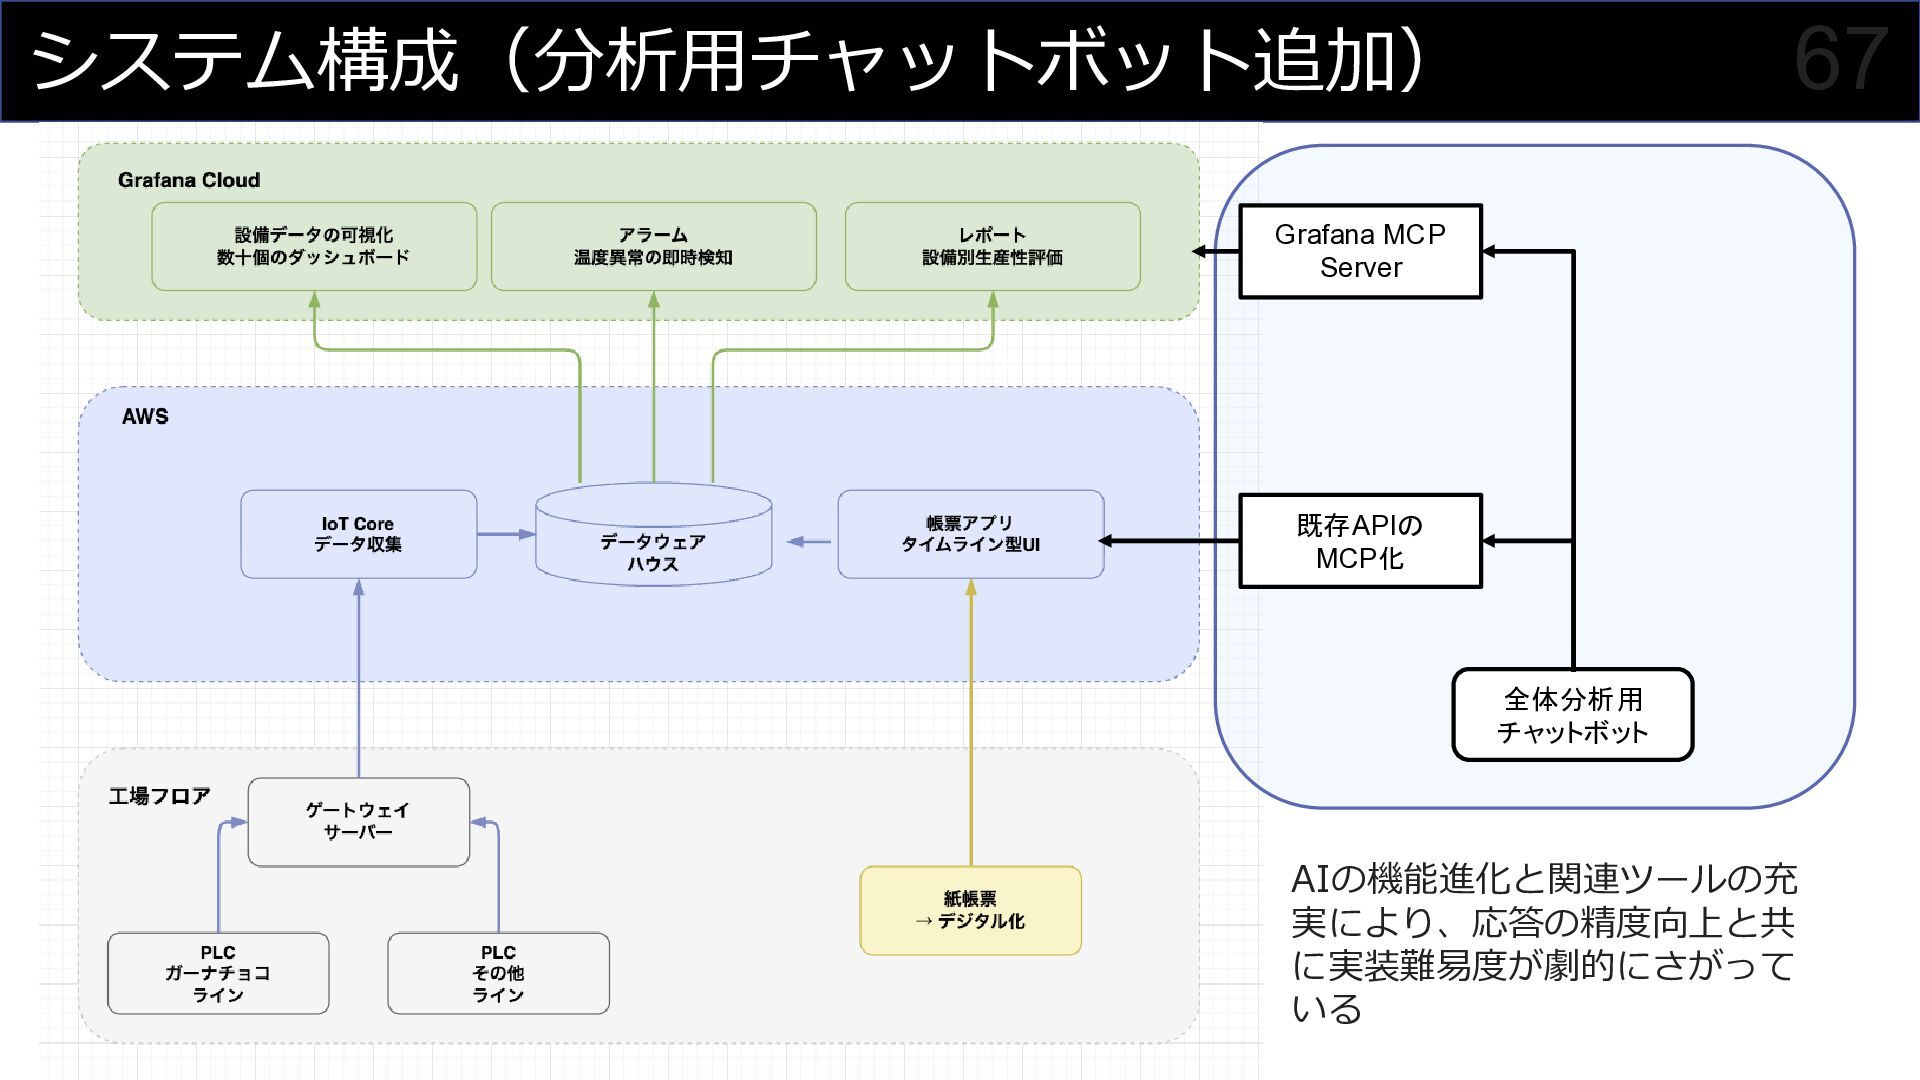
・育て方:現場フィードバックを羅針盤に、1ラインから段階的にAI Readyなデータ基盤を育てる進め方と、データ分析AIチャットボットの実装

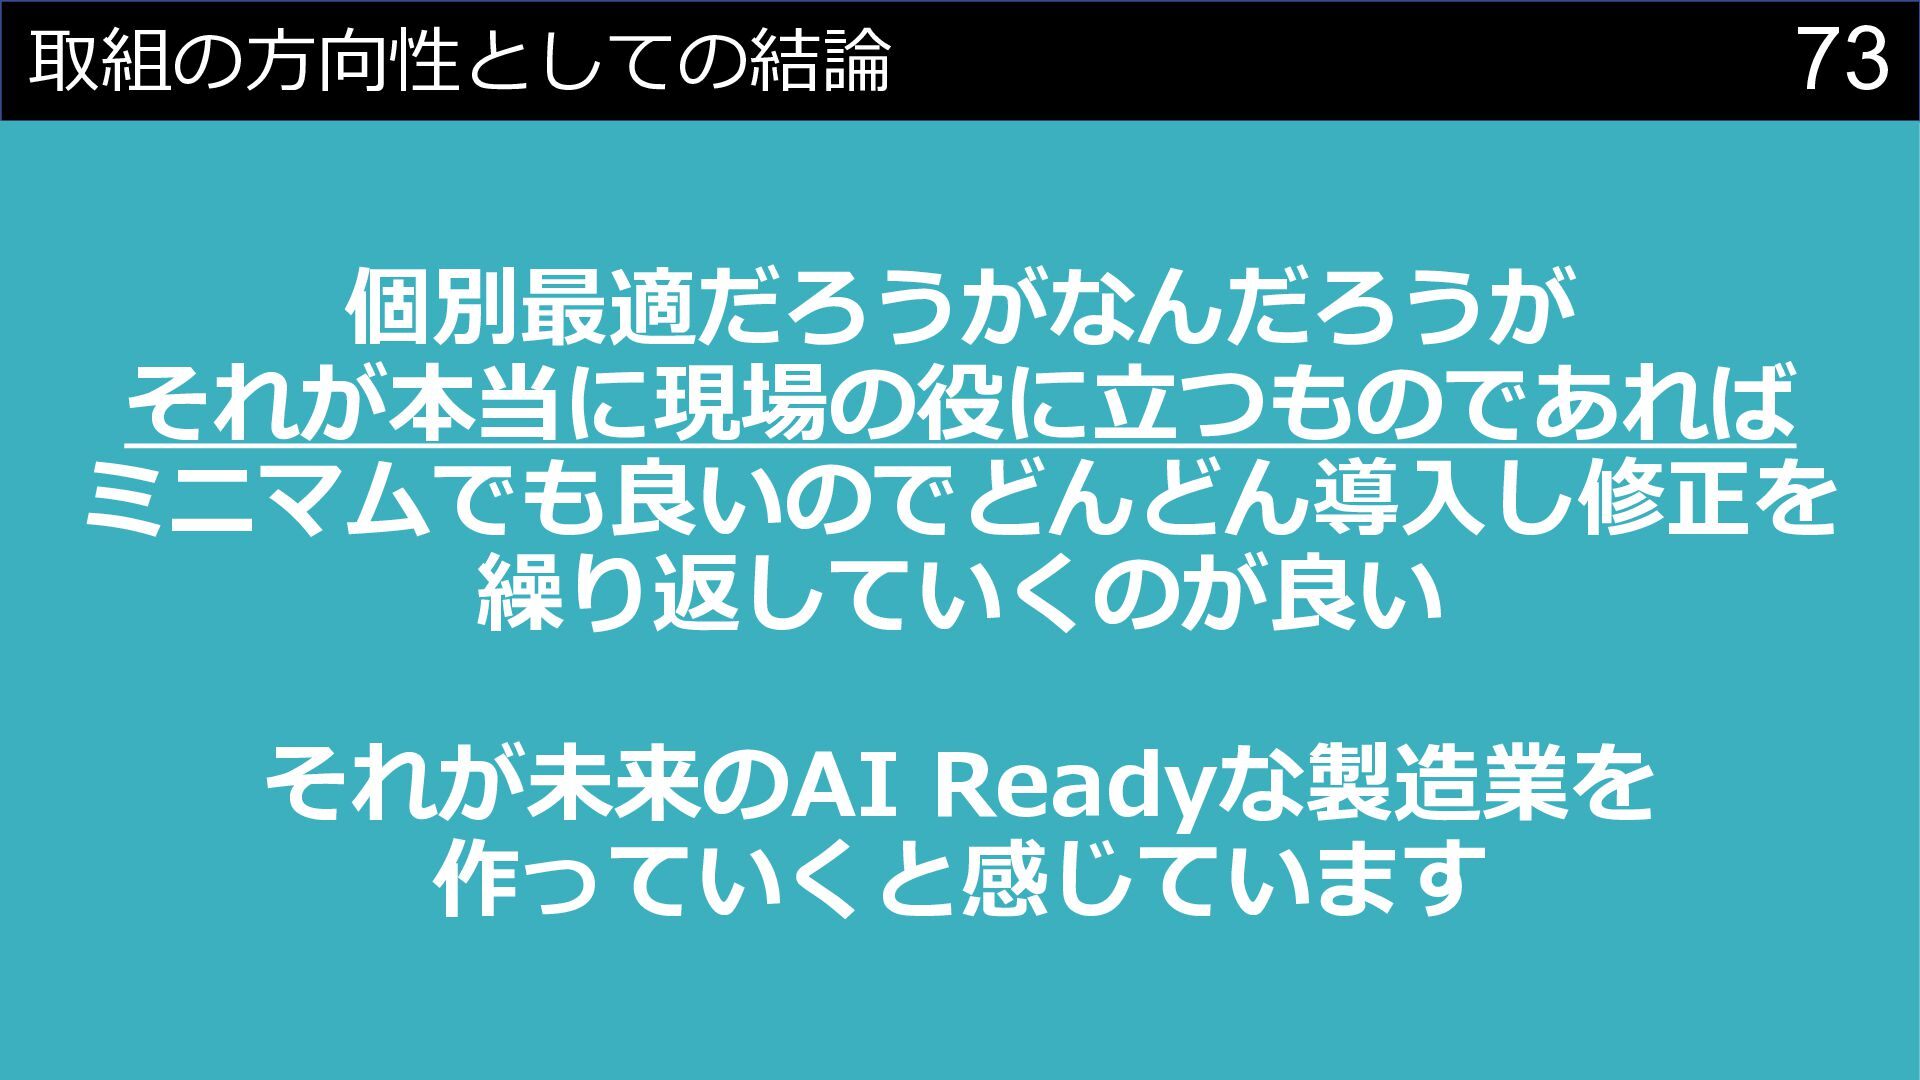
「全体最適か個別最適か」にこだわらず、現場の役に立つものを小さく導入して修正を繰り返すこと。それが未来のAI Readyな製造業をつくる、というのが結論です。

Avatar for 濱田孝治

濱田孝治

October 21, 2026

More Decks by 濱田孝治
Other Decks in Technology

Transcript

  1. 濱田孝治(ハマコー)製造ビジネステクノロジー部 スマートファクトリーチーム マネージャー 製造業向けAI・クラウドソリューションの企画 導入支援 コミュニティ運営 • JAWS-UG コンテナ支部運営 •

    Grafana Meetup Co-organizer, Grafana Champion AWS認定関連 • SAP, DOP, DBS, SOA, SAA, DVA, SCS, CLF, AIF, MLA, MLS • AWS APN Ambassador 2020 執筆書籍 • みんなのAWS • SoftwareDesign 2022年11月号 コンテナ特集 2
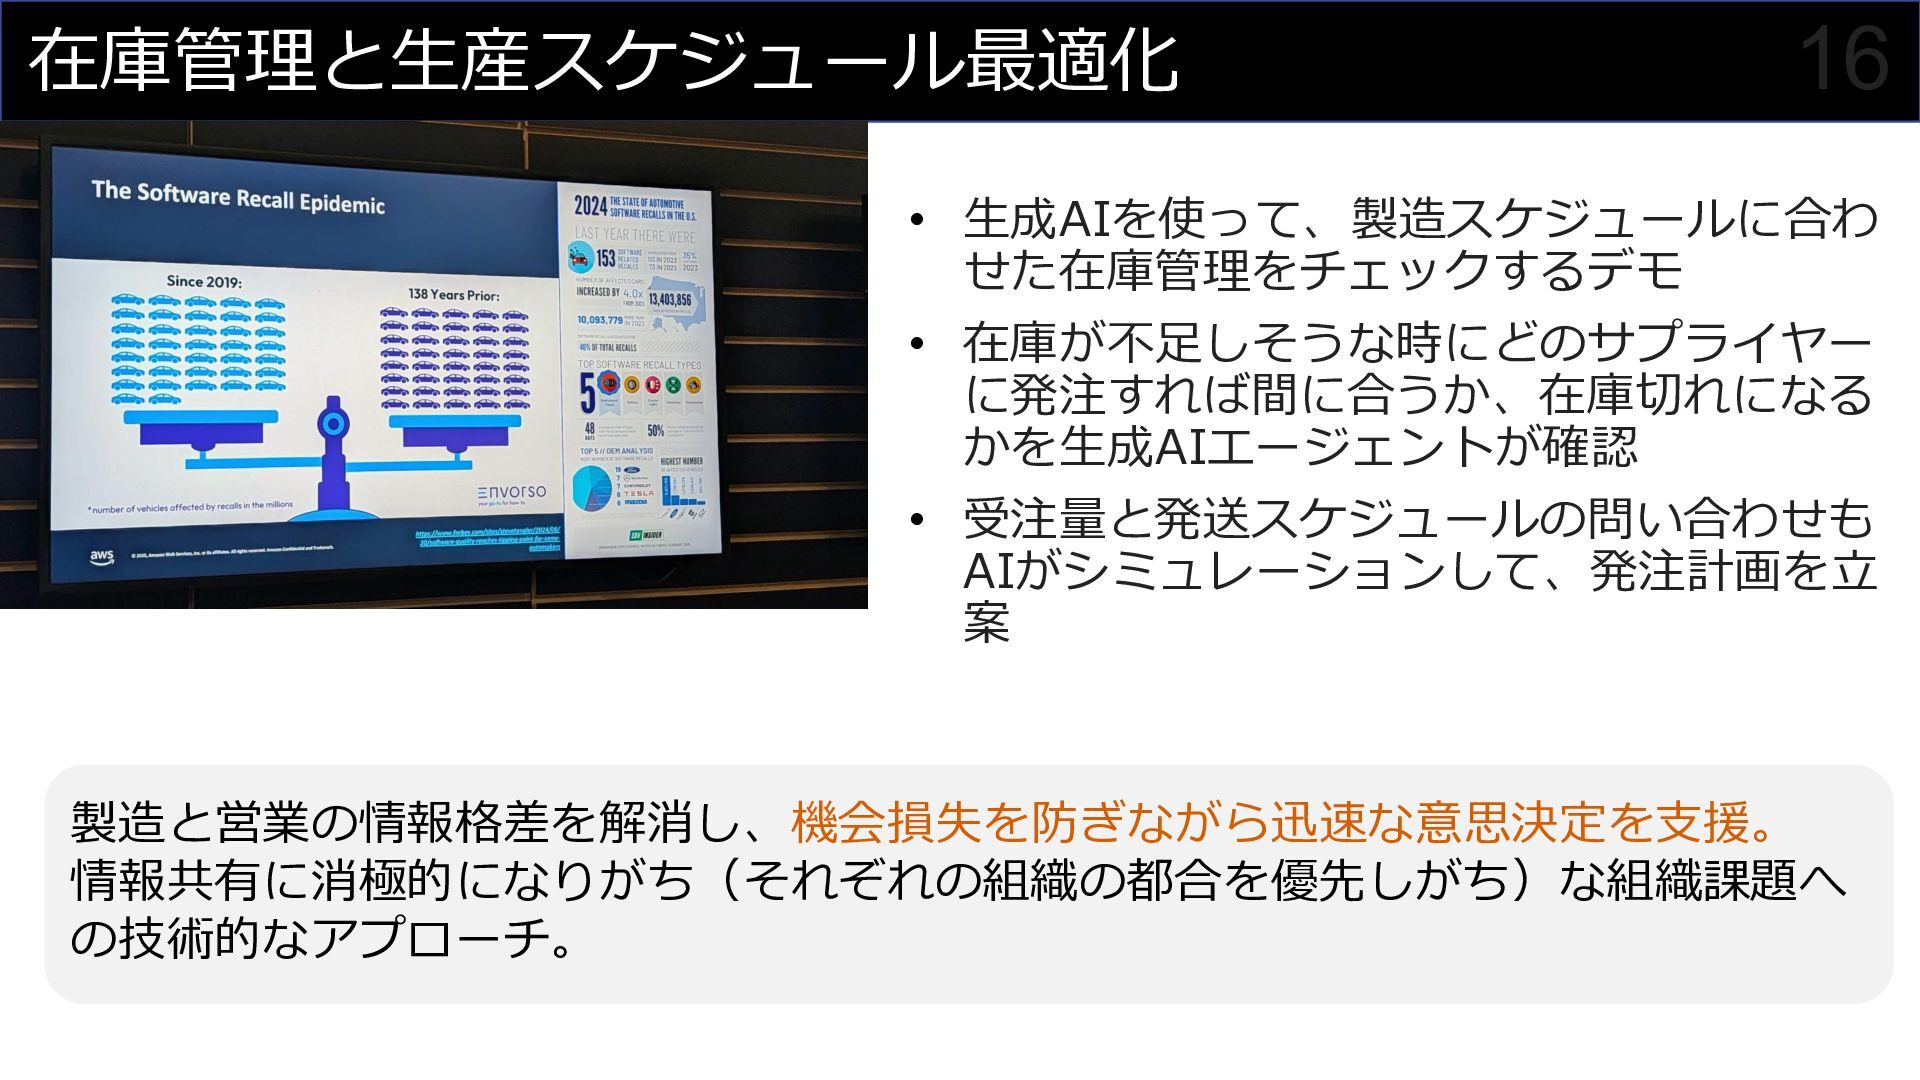
  2. 在庫管理と生産スケジュール最適化 16 • 生成AIを使って、製造スケジュールに合わ せた在庫管理をチェックするデモ • 在庫が不足しそうな時にどのサプライヤー に発注すれば間に合うか、在庫切れになる かを生成AIエージェントが確認 •

    受注量と発送スケジュールの問い合わせも AIがシミュレーションして、発注計画を立 案 製造と営業の情報格差を解消し、機会損失を防ぎながら迅速な意思決定を支援。 情報共有に消極的になりがち(それぞれの組織の都合を優先しがち)な組織課題へ の技術的なアプローチ。
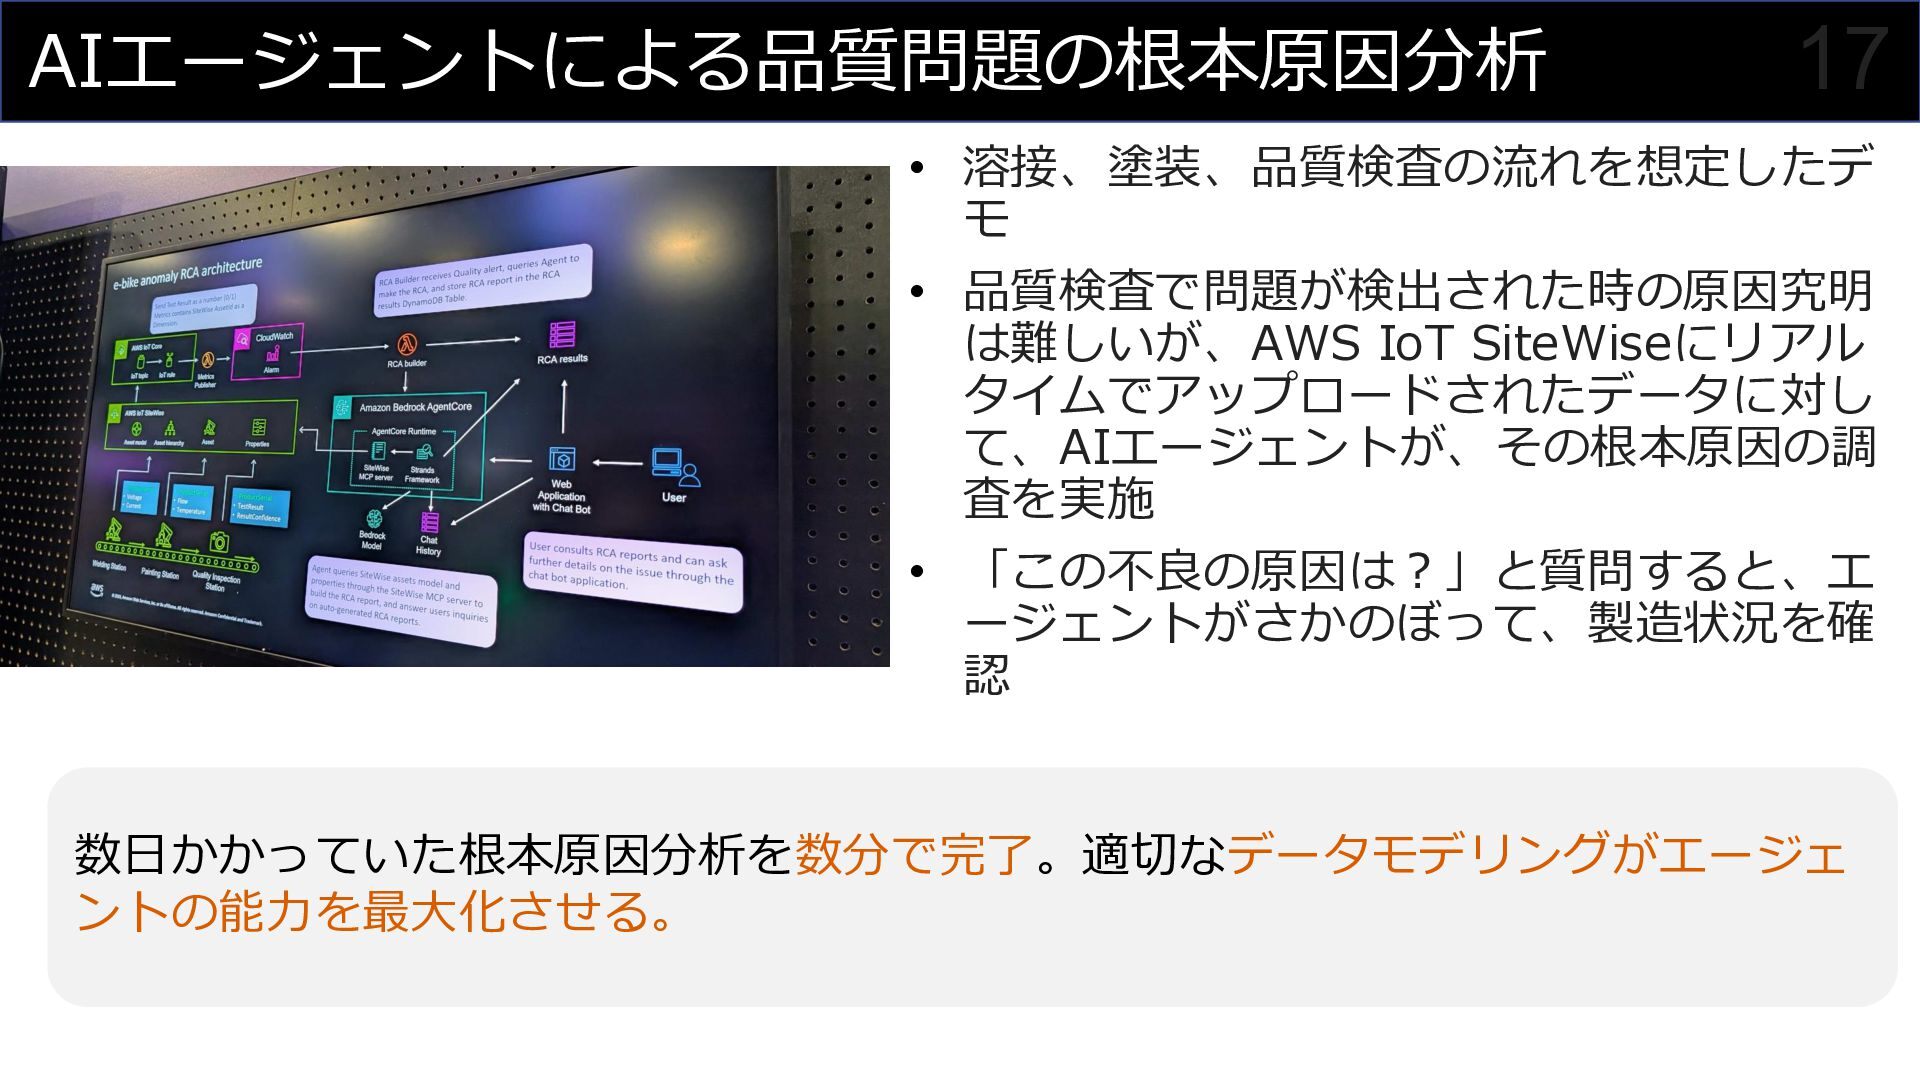
  3. AIエージェントによる品質問題の根本原因分析 17 • 溶接、塗装、品質検査の流れを想定したデ モ • 品質検査で問題が検出された時の原因究明 は難しいが、AWS IoT SiteWiseにリアル

    タイムでアップロードされたデータに対し て、AIエージェントが、その根本原因の調 査を実施 • 「この不良の原因は?」と質問すると、エ ージェントがさかのぼって、製造状況を確 認 数日かかっていた根本原因分析を数分で完了。適切なデータモデリングがエージェ ントの能力を最大化させる。
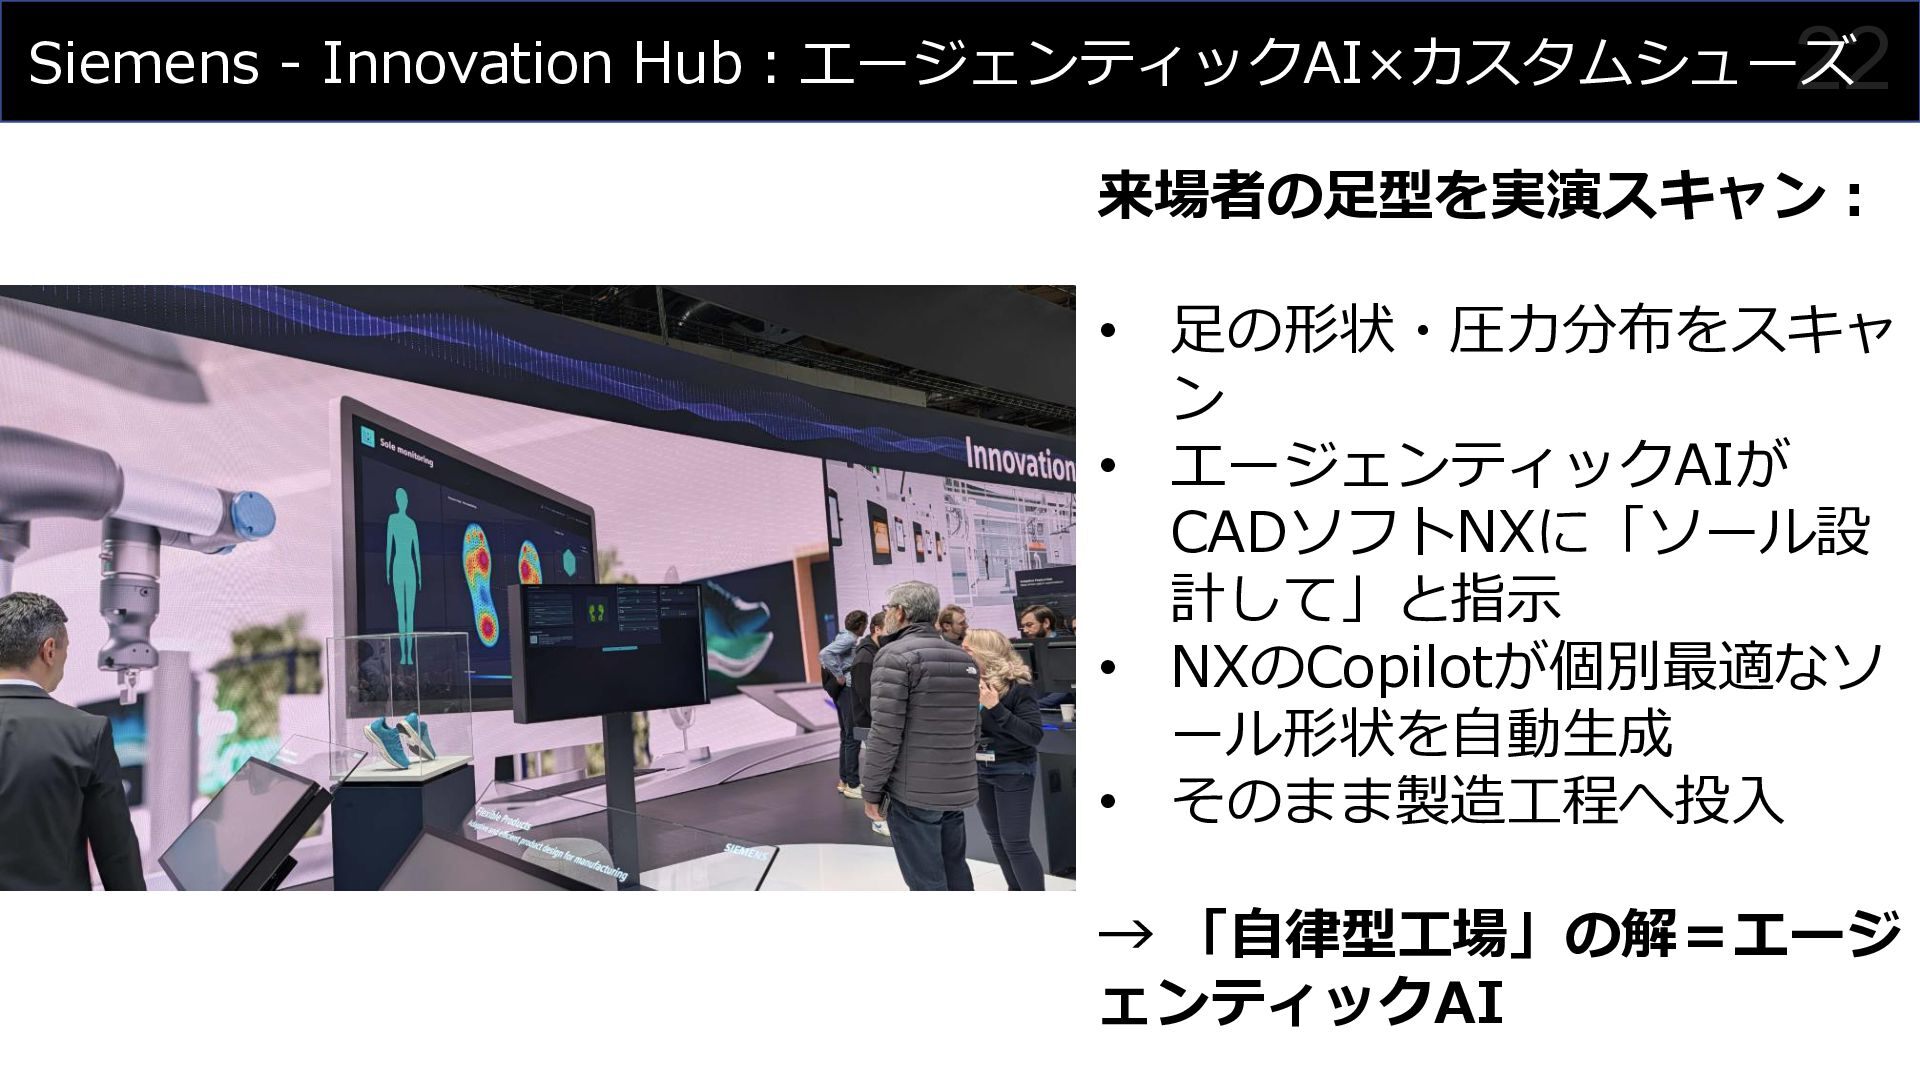
  4. Siemens - Innovation Hub:エージェンティックAI×カスタムシューズ 22 来場者の足型を実演スキャン: • 足の形状・圧力分布をスキャ ン •

    エージェンティックAIが CADソフトNXに「ソール設 計して」と指示 • NXのCopilotが個別最適なソ ール形状を自動生成 • そのまま製造工程へ投入 → 「自律型工場」の解=エージ ェンティックAI
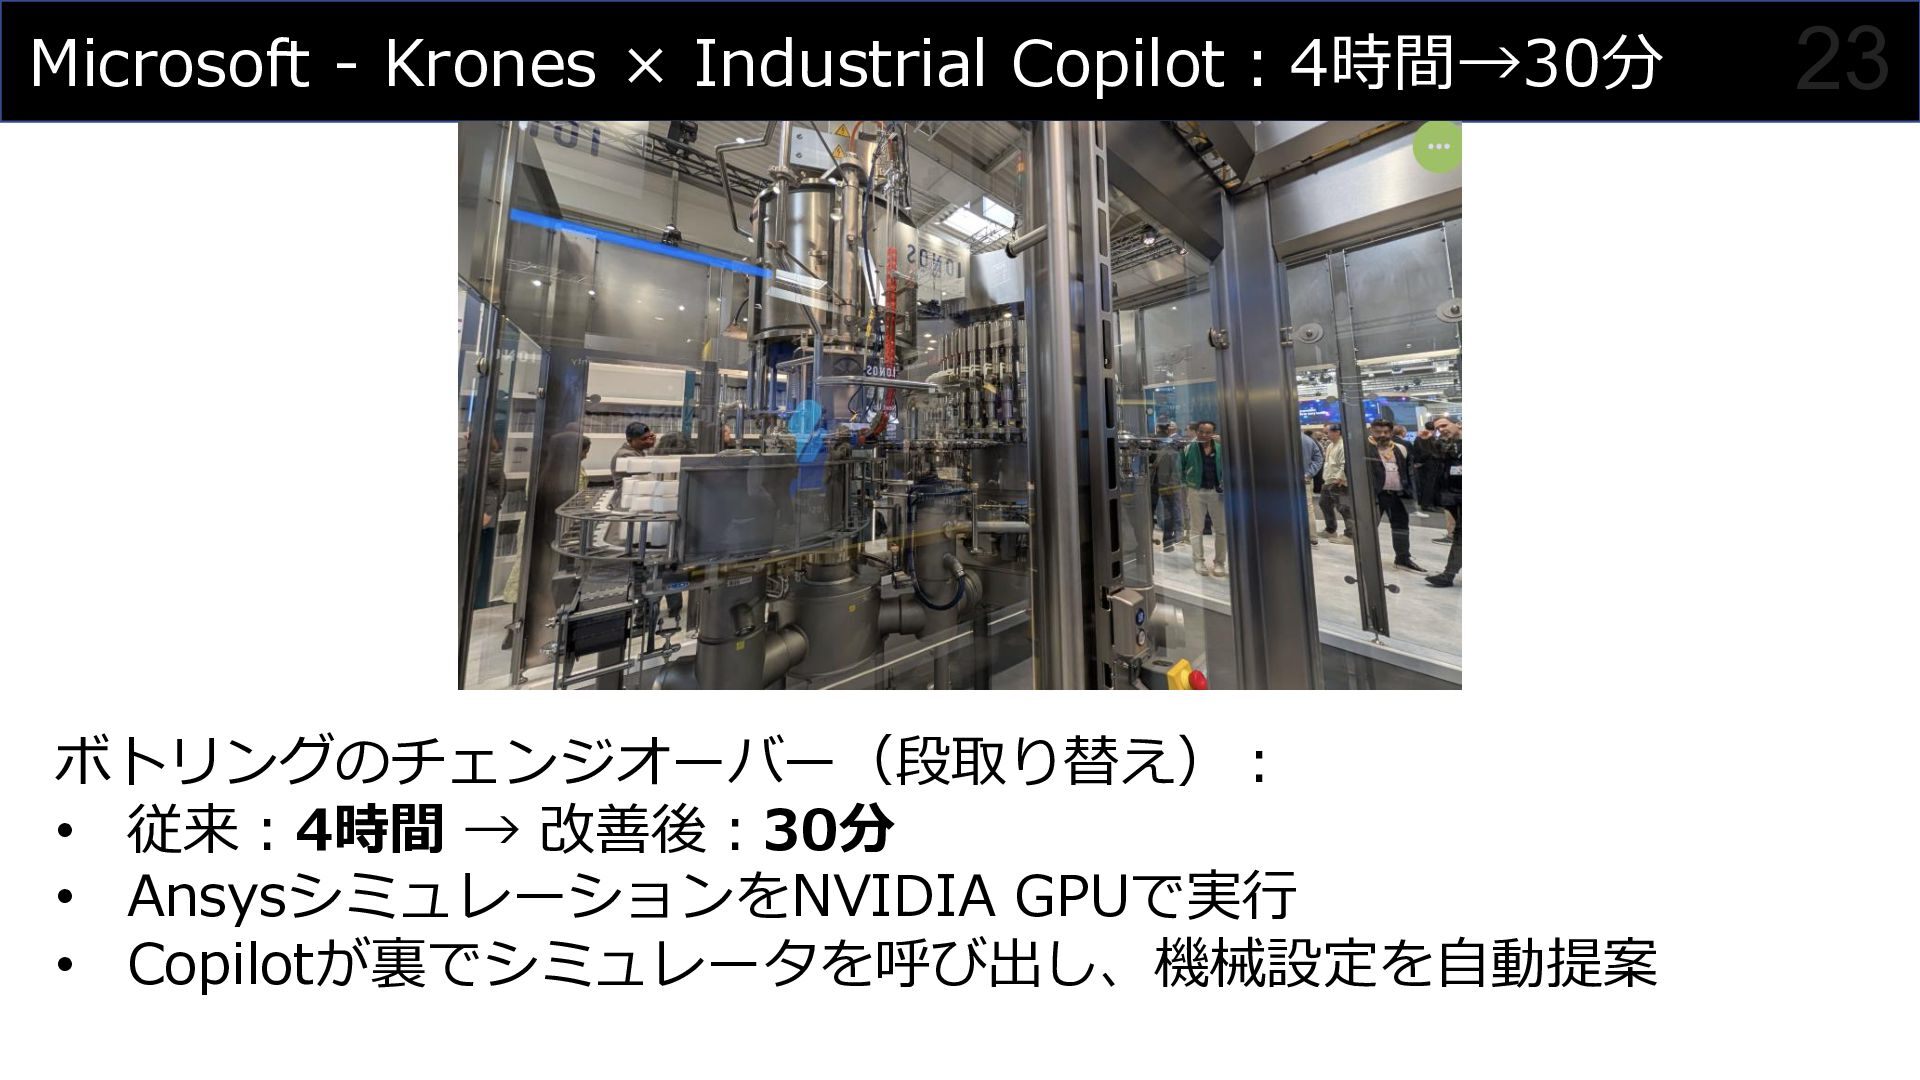
  5. Microsoft - Krones × Industrial Copilot:4時間→30分 ボトリングのチェンジオーバー(段取り替え): • 従来:4時間 →

    改善後:30分 • AnsysシミュレーションをNVIDIA GPUで実行 • Copilotが裏でシミュレータを呼び出し、機械設定を自動提案 23
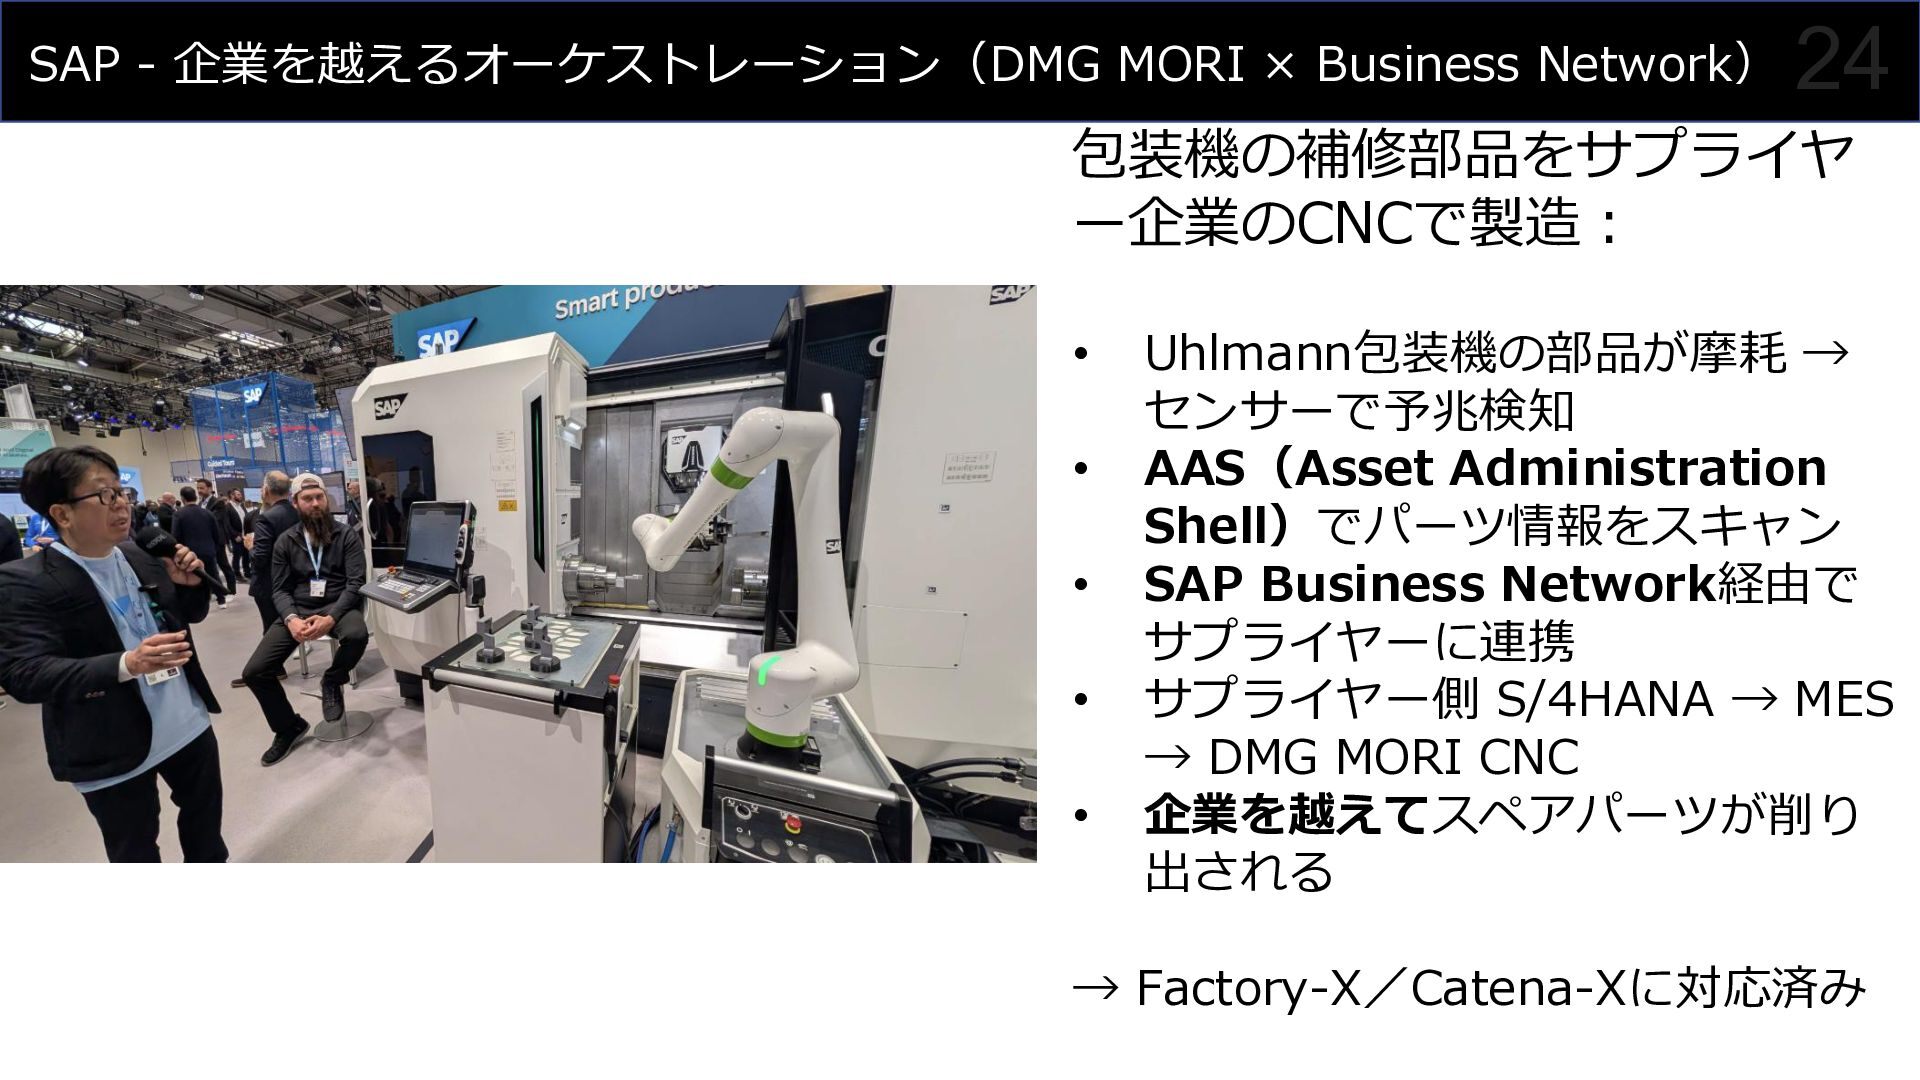
  6. SAP - 企業を越えるオーケストレーション(DMG MORI × Business Network) 24 包装機の補修部品をサプライヤ ー企業のCNCで製造:

    • • • • • Uhlmann包装機の部品が摩耗 → センサーで予兆検知 AAS(Asset Administration Shell)でパーツ情報をスキャン SAP Business Network経由で サプライヤーに連携 サプライヤー側 S/4HANA → MES → DMG MORI CNC 企業を越えてスペアパーツが削り 出される → Factory-X/Catena-Xに対応済み
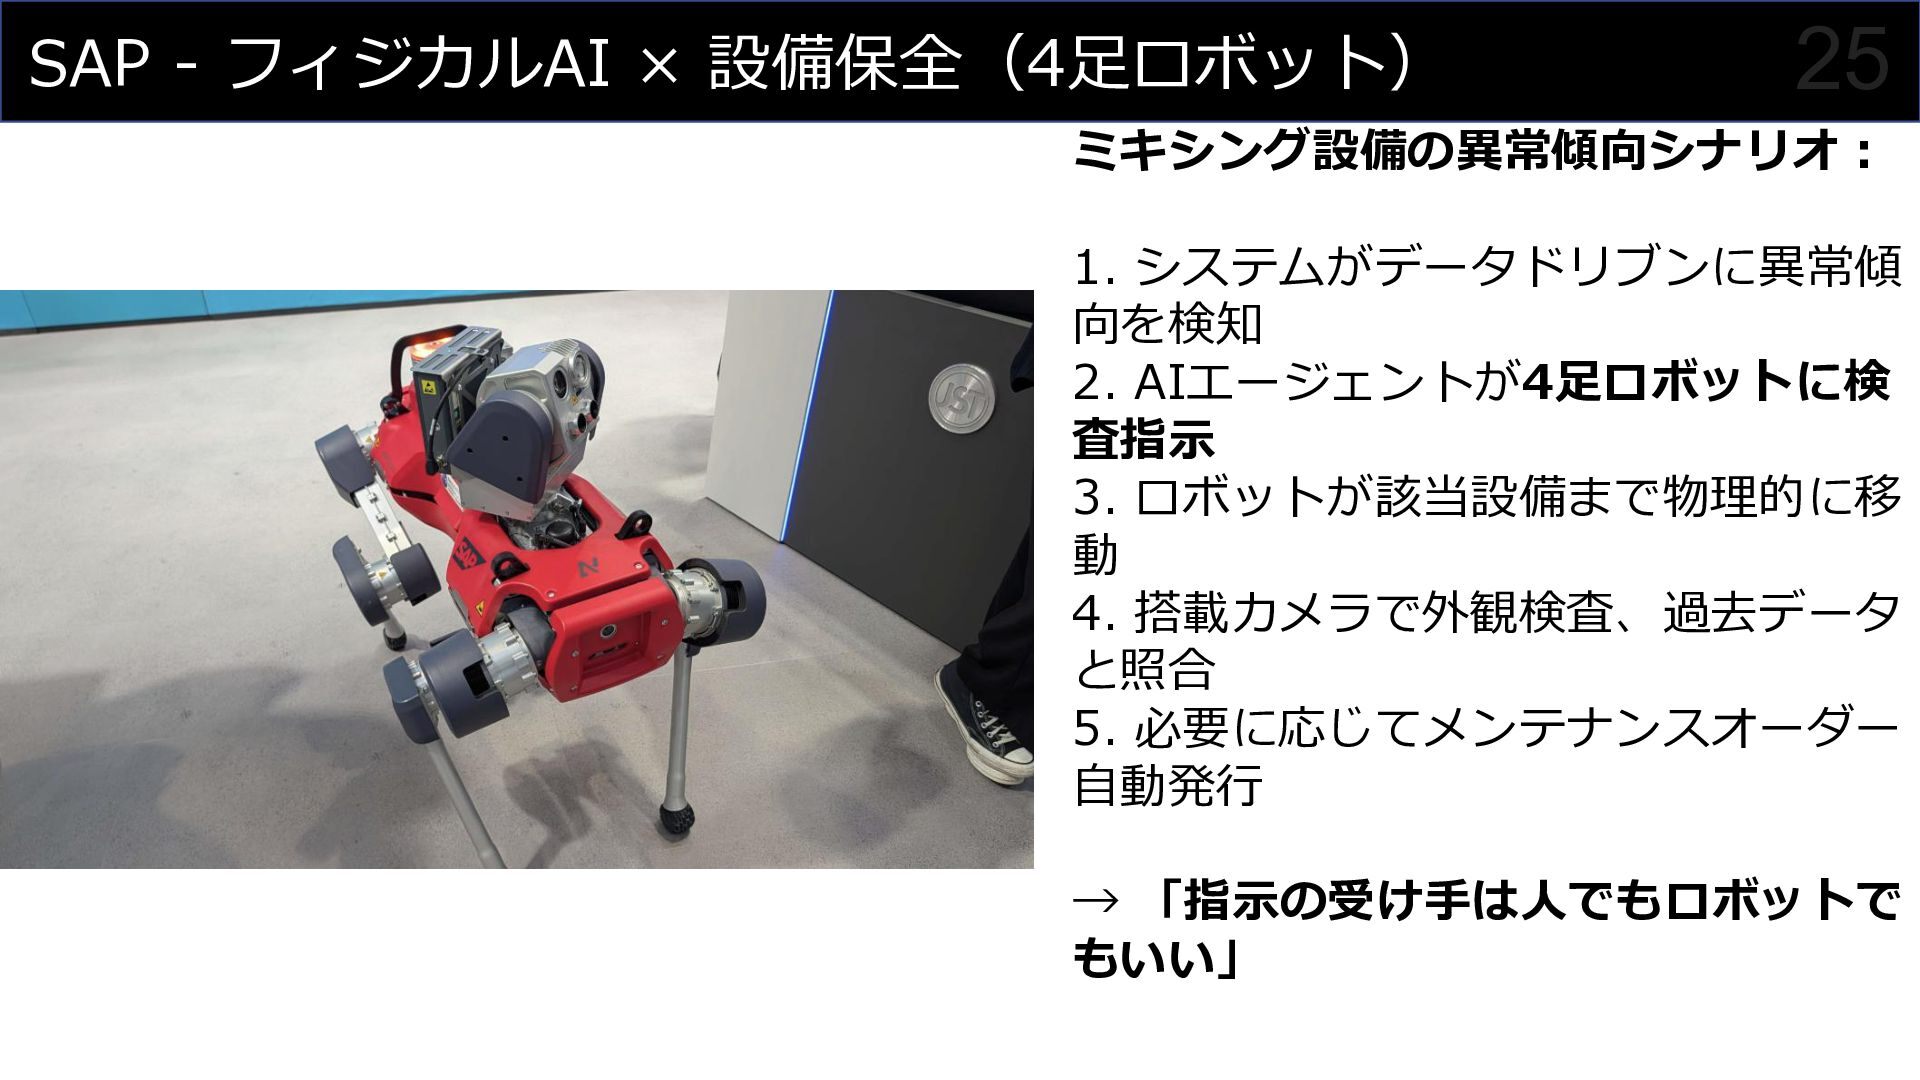
  7. SAP - フィジカルAI × 設備保全(4足ロボット) 25 ミキシング設備の異常傾向シナリオ: 1. システムがデータドリブンに異常傾 向を検知

    2. AIエージェントが4足ロボットに検 査指示 3. ロボットが該当設備まで物理的に移 動 4. 搭載カメラで外観検査、過去データ と照合 5. 必要に応じてメンテナンスオーダー 自動発行 → 「指示の受け手は人でもロボットで もいい」
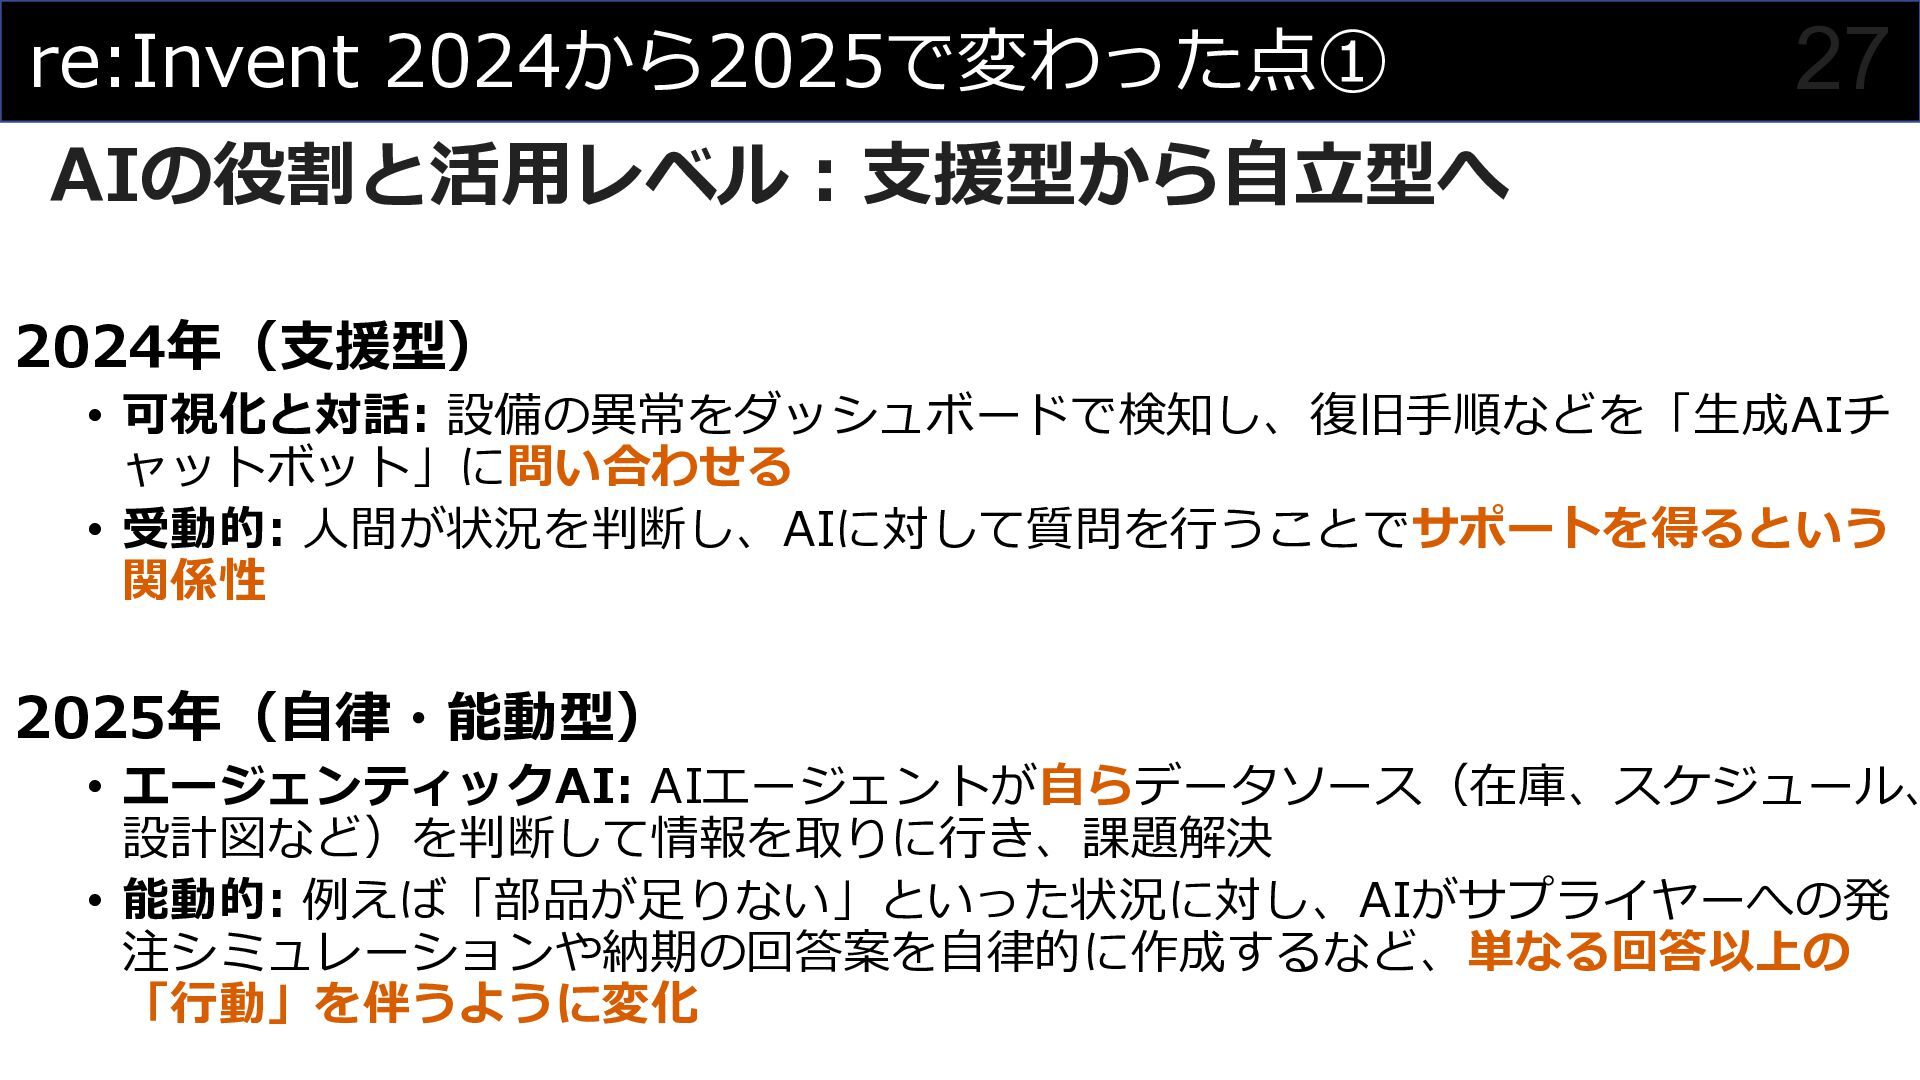
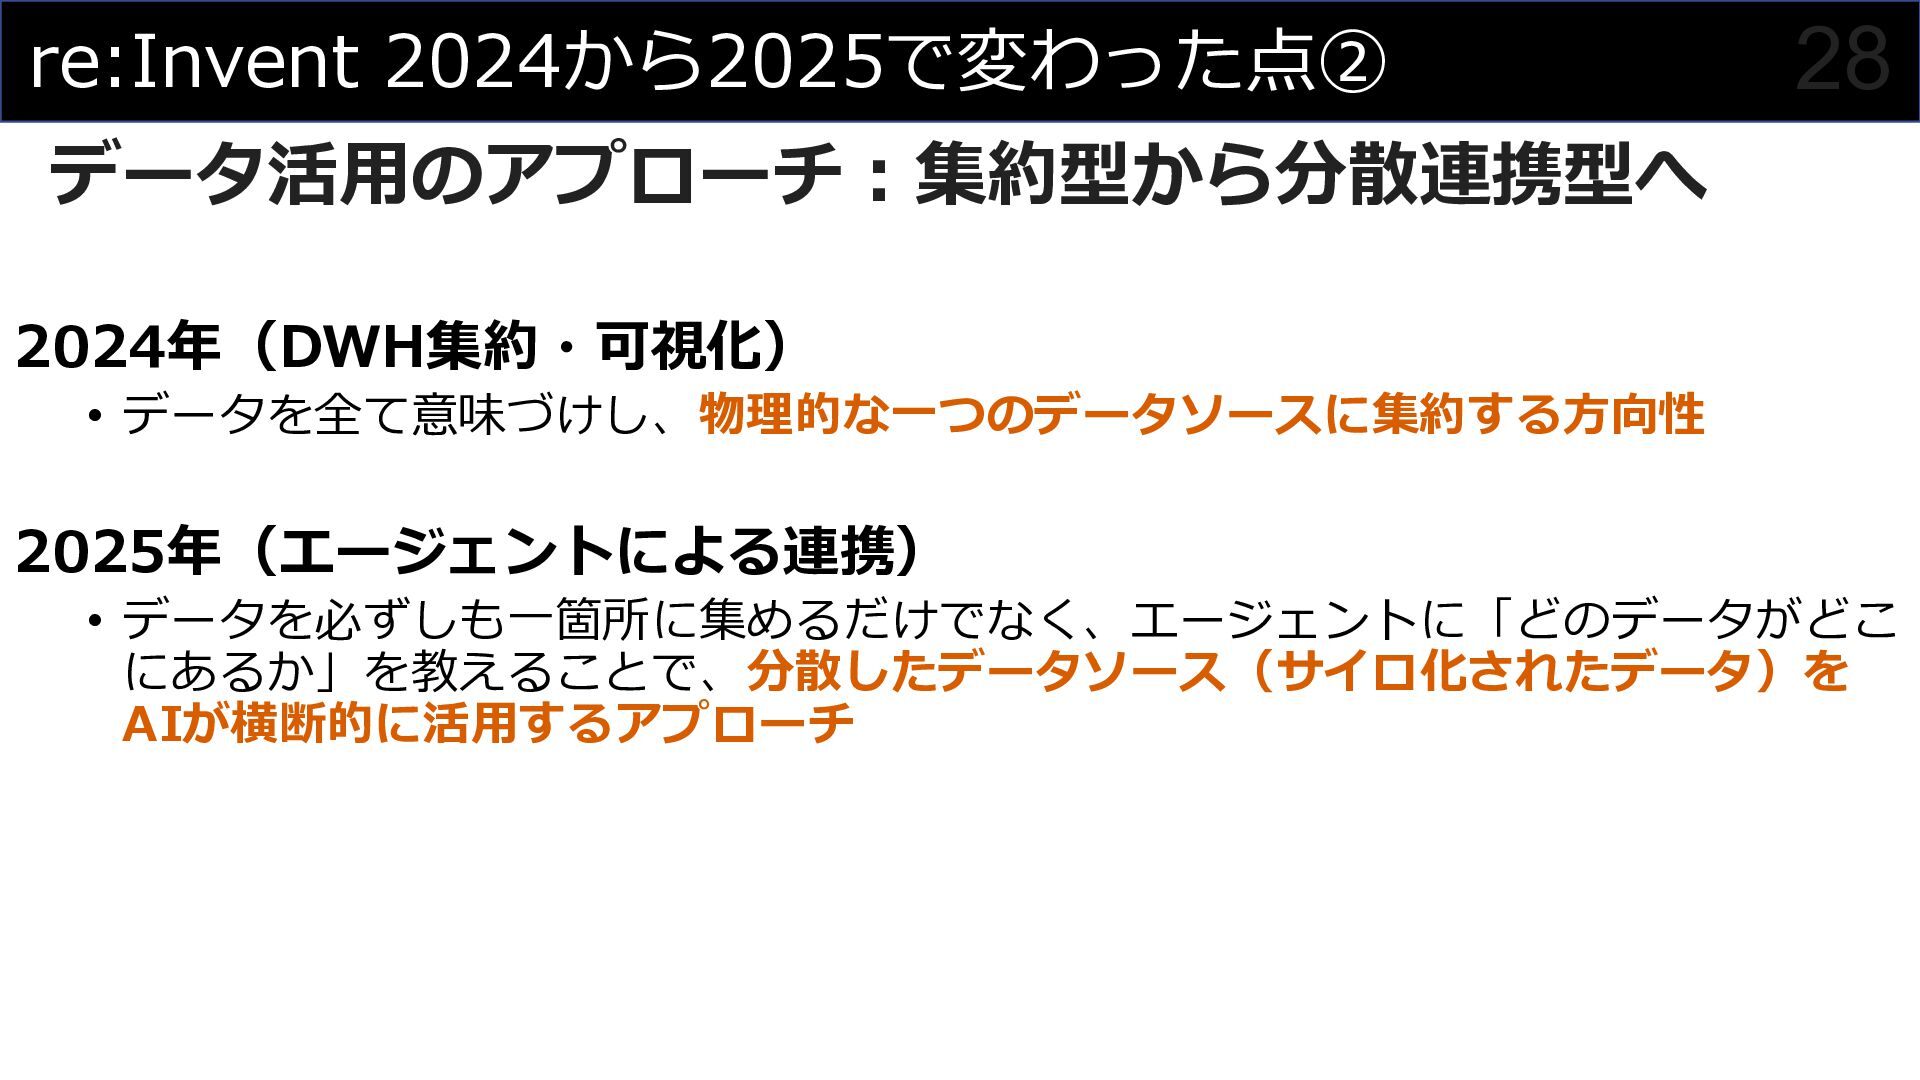
  8. re:Invent 2024から2025で変わった点① 27 AIの役割と活用レベル:支援型から自立型へ 2024年(支援型) • 可視化と対話: 設備の異常をダッシュボードで検知し、復旧手順などを「生成AIチ ャットボット」に問い合わせる •

    受動的: 人間が状況を判断し、AIに対して質問を行うことでサポートを得るという 関係性 2025年(自律・能動型) • エージェンティックAI: AIエージェントが自らデータソース(在庫、スケジュール、 設計図など)を判断して情報を取りに行き、課題解決 • 能動的: 例えば「部品が足りない」といった状況に対し、AIがサプライヤーへの発 注シミュレーションや納期の回答案を自律的に作成するなど、単なる回答以上の 「行動」を伴うように変化
  9. PLC Data To Cloudを中心とした事例 ロッテ様 34 背景と課題感 • ロッテ浦和工場でのガーナチョコレート製造における設備デ ータの可視化が困難

    • PLCデータは現場でしか確認できず、ライン全体の一連分析 が不可能 • 温度管理が重要なチョコレート製造で、現場担当者が紙帳票 に手書き記録 • 温度調整は担当者の勘・コツに依存し、異常値の対処が遅れ るリスク • 紙帳票による集計の手間、記入漏れ・記入ミスの発生
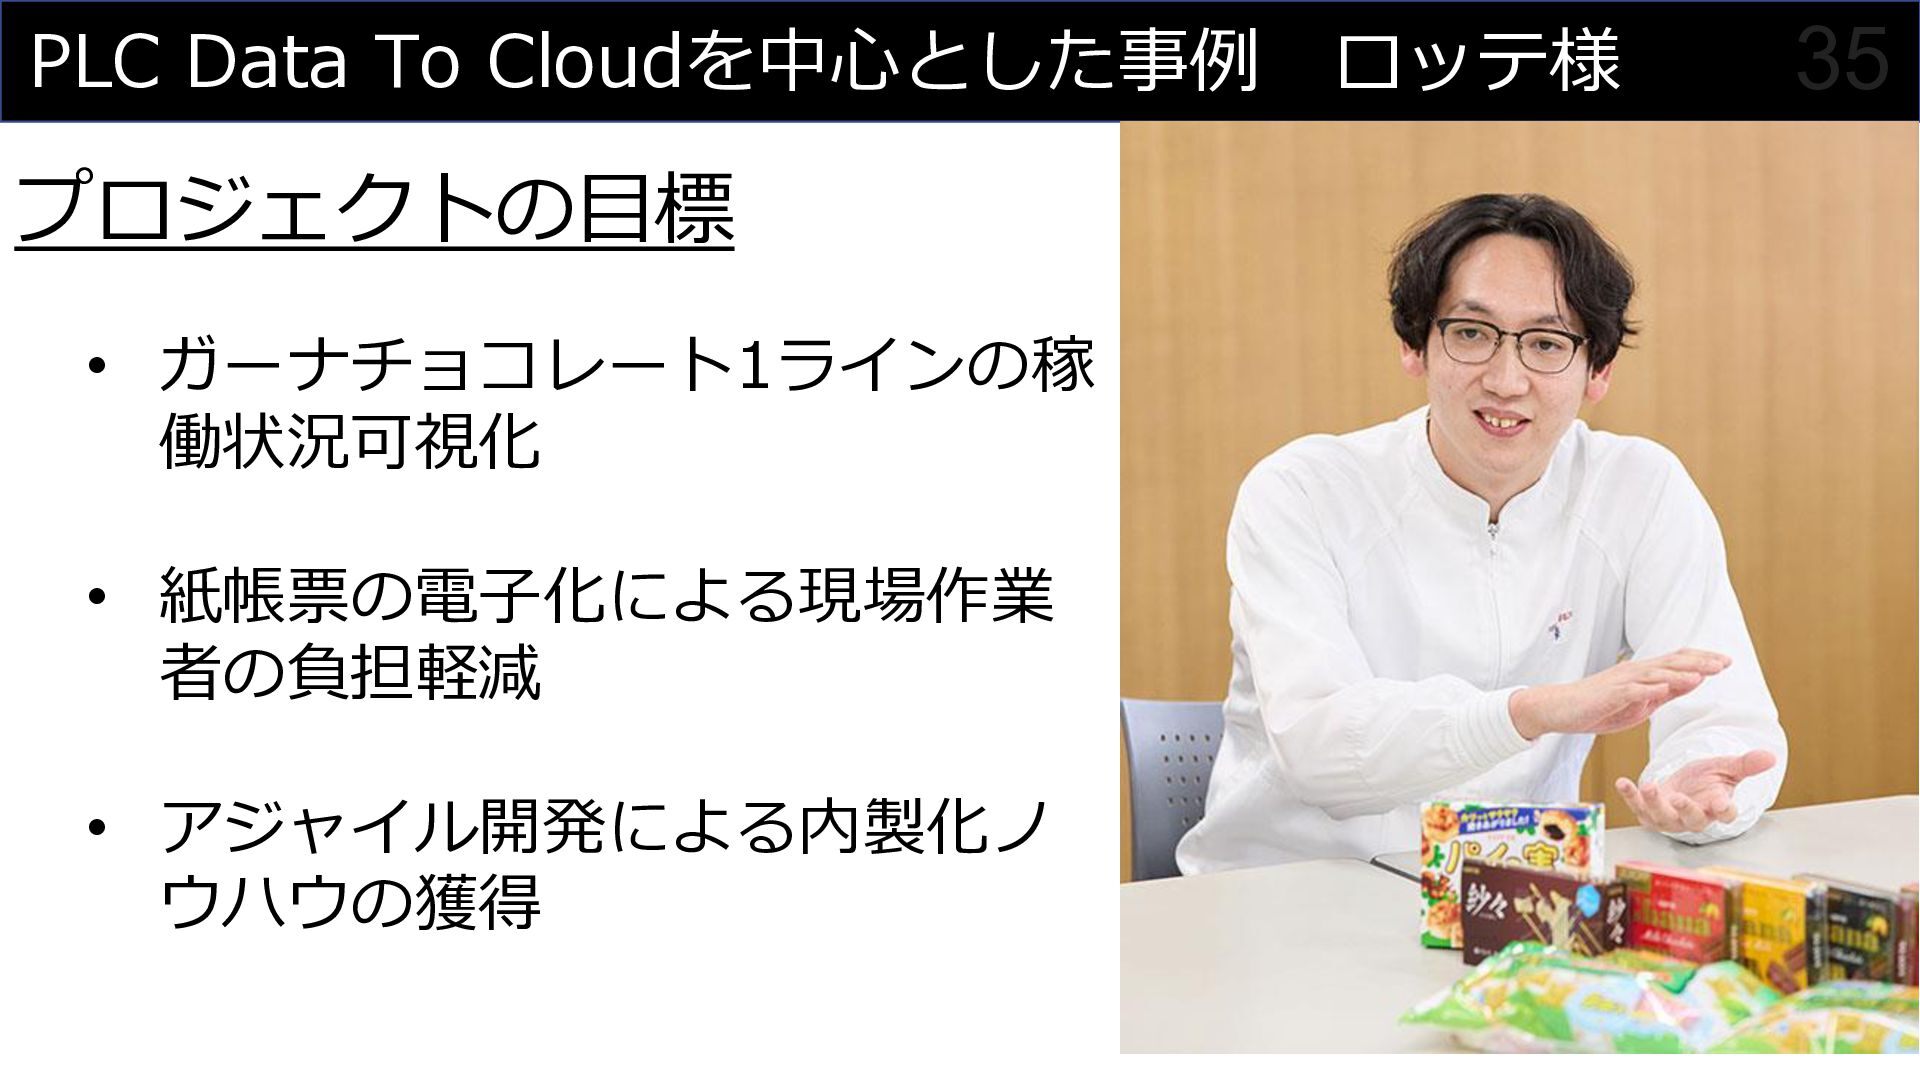
  10. PLC Data To Cloudを中心とした事例 ロッテ様 プロジェクトの目標 • ガーナチョコレート1ラインの稼 働状況可視化 •

    紙帳票の電子化による現場作業 者の負担軽減 • アジャイル開発による内製化ノ ウハウの獲得 35
  11. PLC Data To Cloudを中心とした事例 ロッテ様 36 取り組み • オンプレミス環境にデータ収集 用ゲートウェイサーバ設置

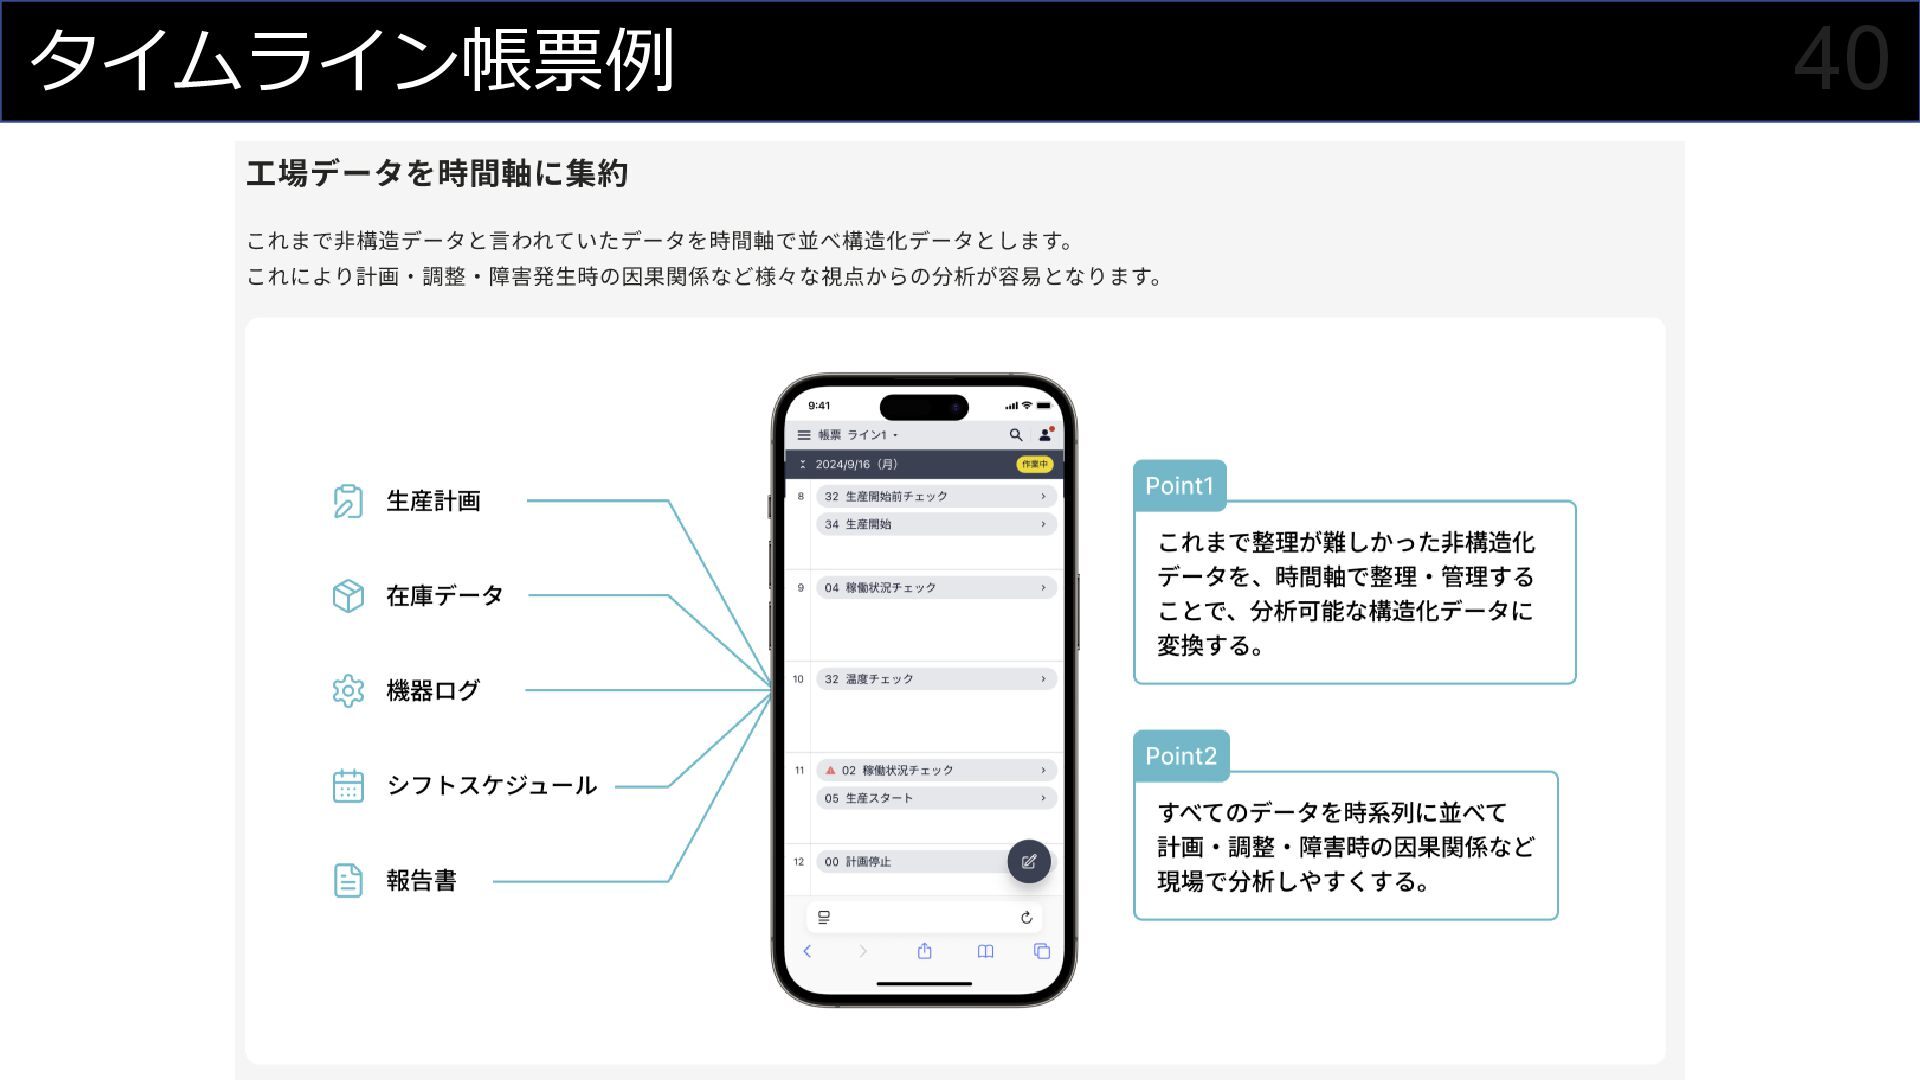
    • AWS環境にデータウェアハウス 構築 • GrafanaでBIダッシュボードを 半年間で数十個作成 • デザインドリブンの体験設計に よるタイムライン帳票の開発
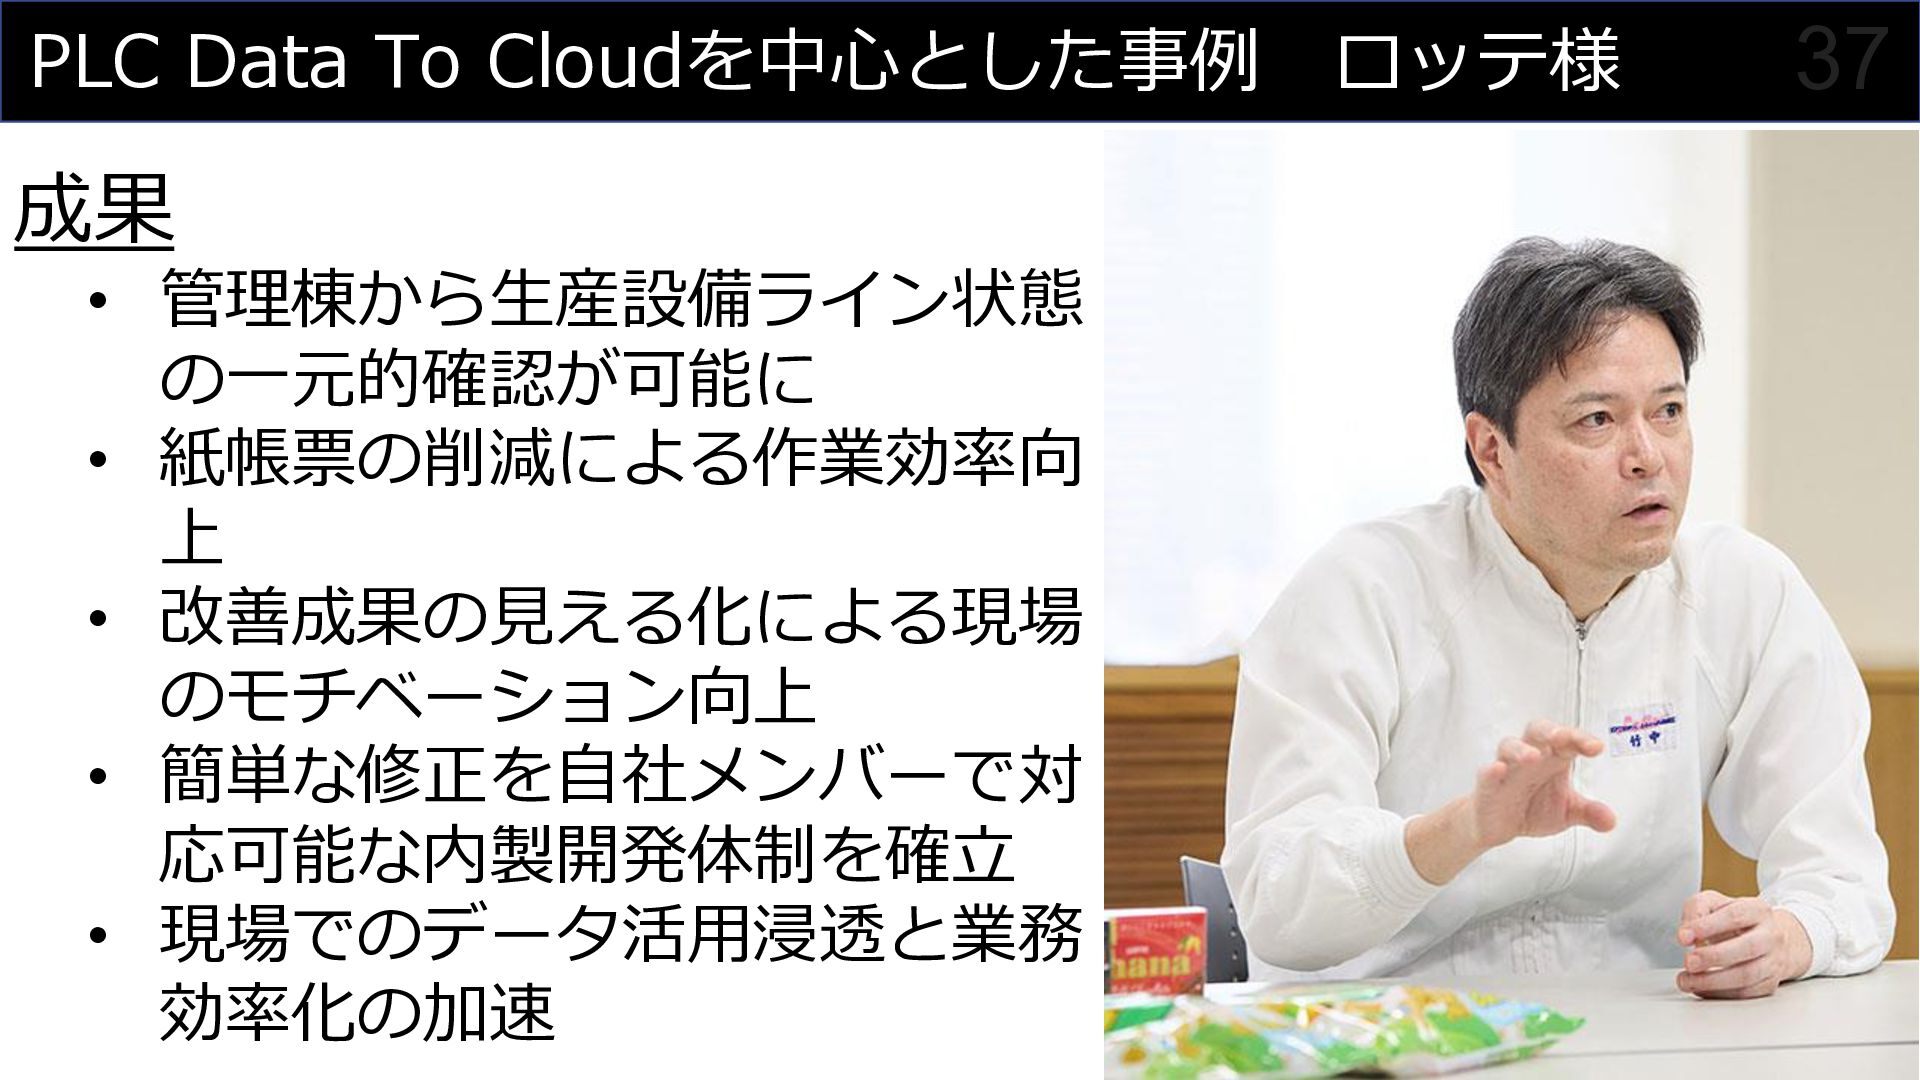
  12. PLC Data To Cloudを中心とした事例 ロッテ様 成果 • 管理棟から生産設備ライン状態 の一元的確認が可能に •

    紙帳票の削減による作業効率向 上 • 改善成果の見える化による現場 のモチベーション向上 • 簡単な修正を自社メンバーで対 応可能な内製開発体制を確立 • 現場でのデータ活用浸透と業務 効率化の加速 37
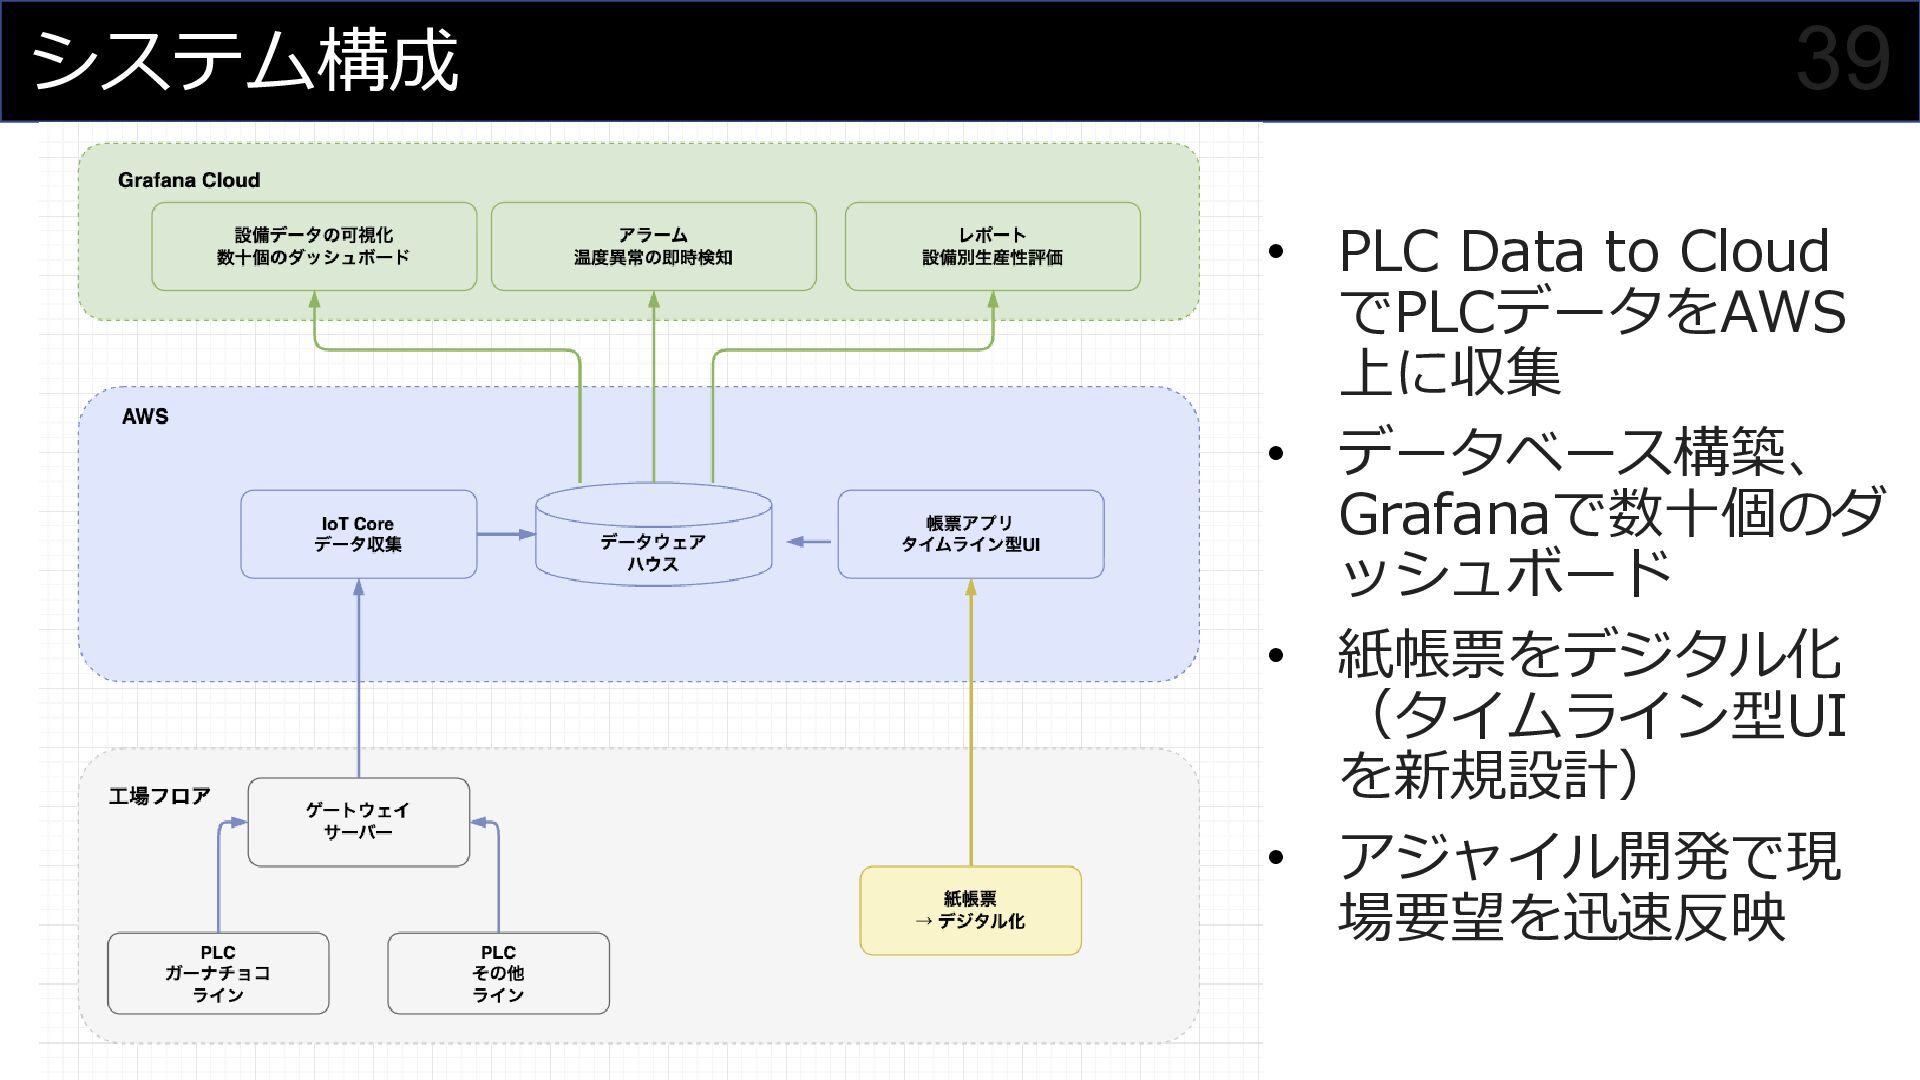
  13. システム構成 39 • PLC Data to Cloud でPLCデータをAWS 上に収集 •

    データベース構築、 Grafanaで数十個のダ ッシュボード • 紙帳票をデジタル化 (タイムライン型UI を新規設計) • アジャイル開発で現 場要望を迅速反映
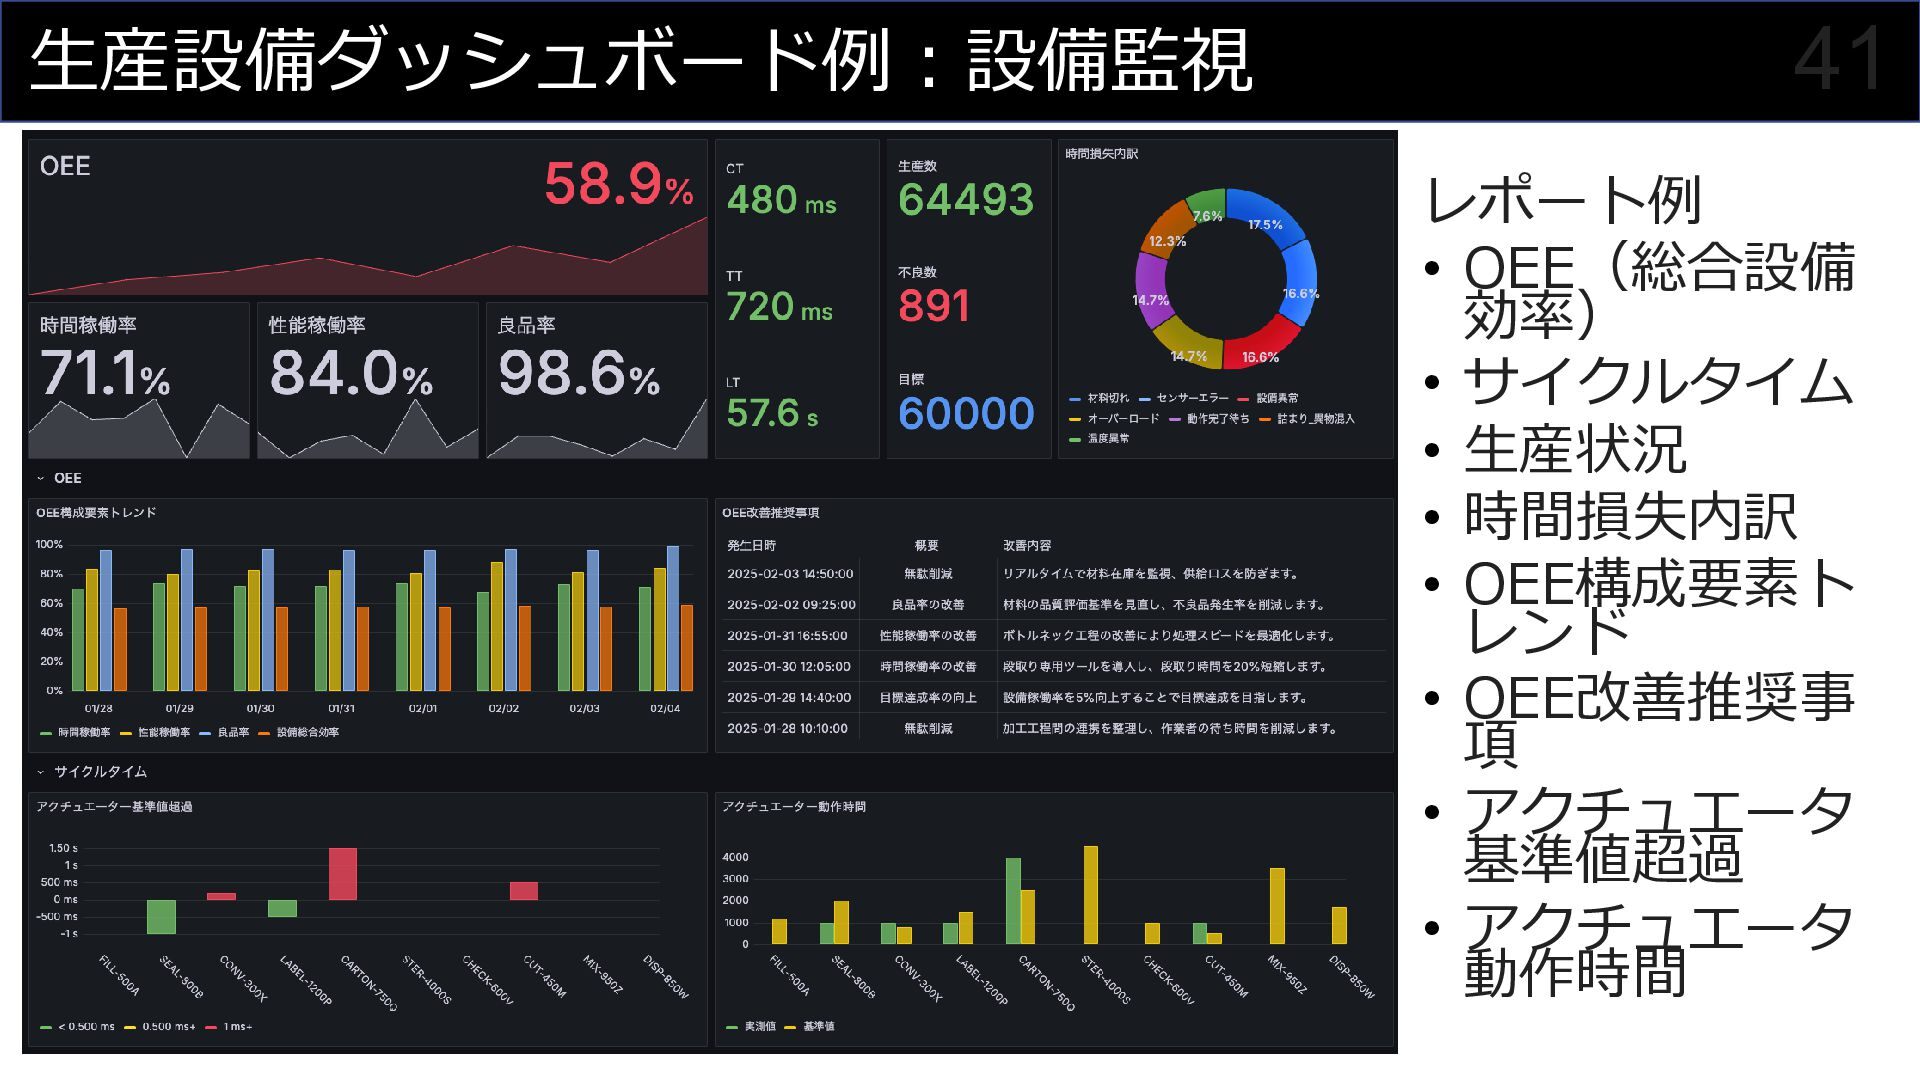
  14. 生産設備ダッシュボード例:設備監視 41 レポート例 • OEE(総合設備 効率) • サイクルタイム • 生産状況

    • 時間損失内訳 • OEE構成要素ト レンド • OEE改善推奨事 項 • アクチュエータ 基準値超過 • アクチュエータ 動作時間
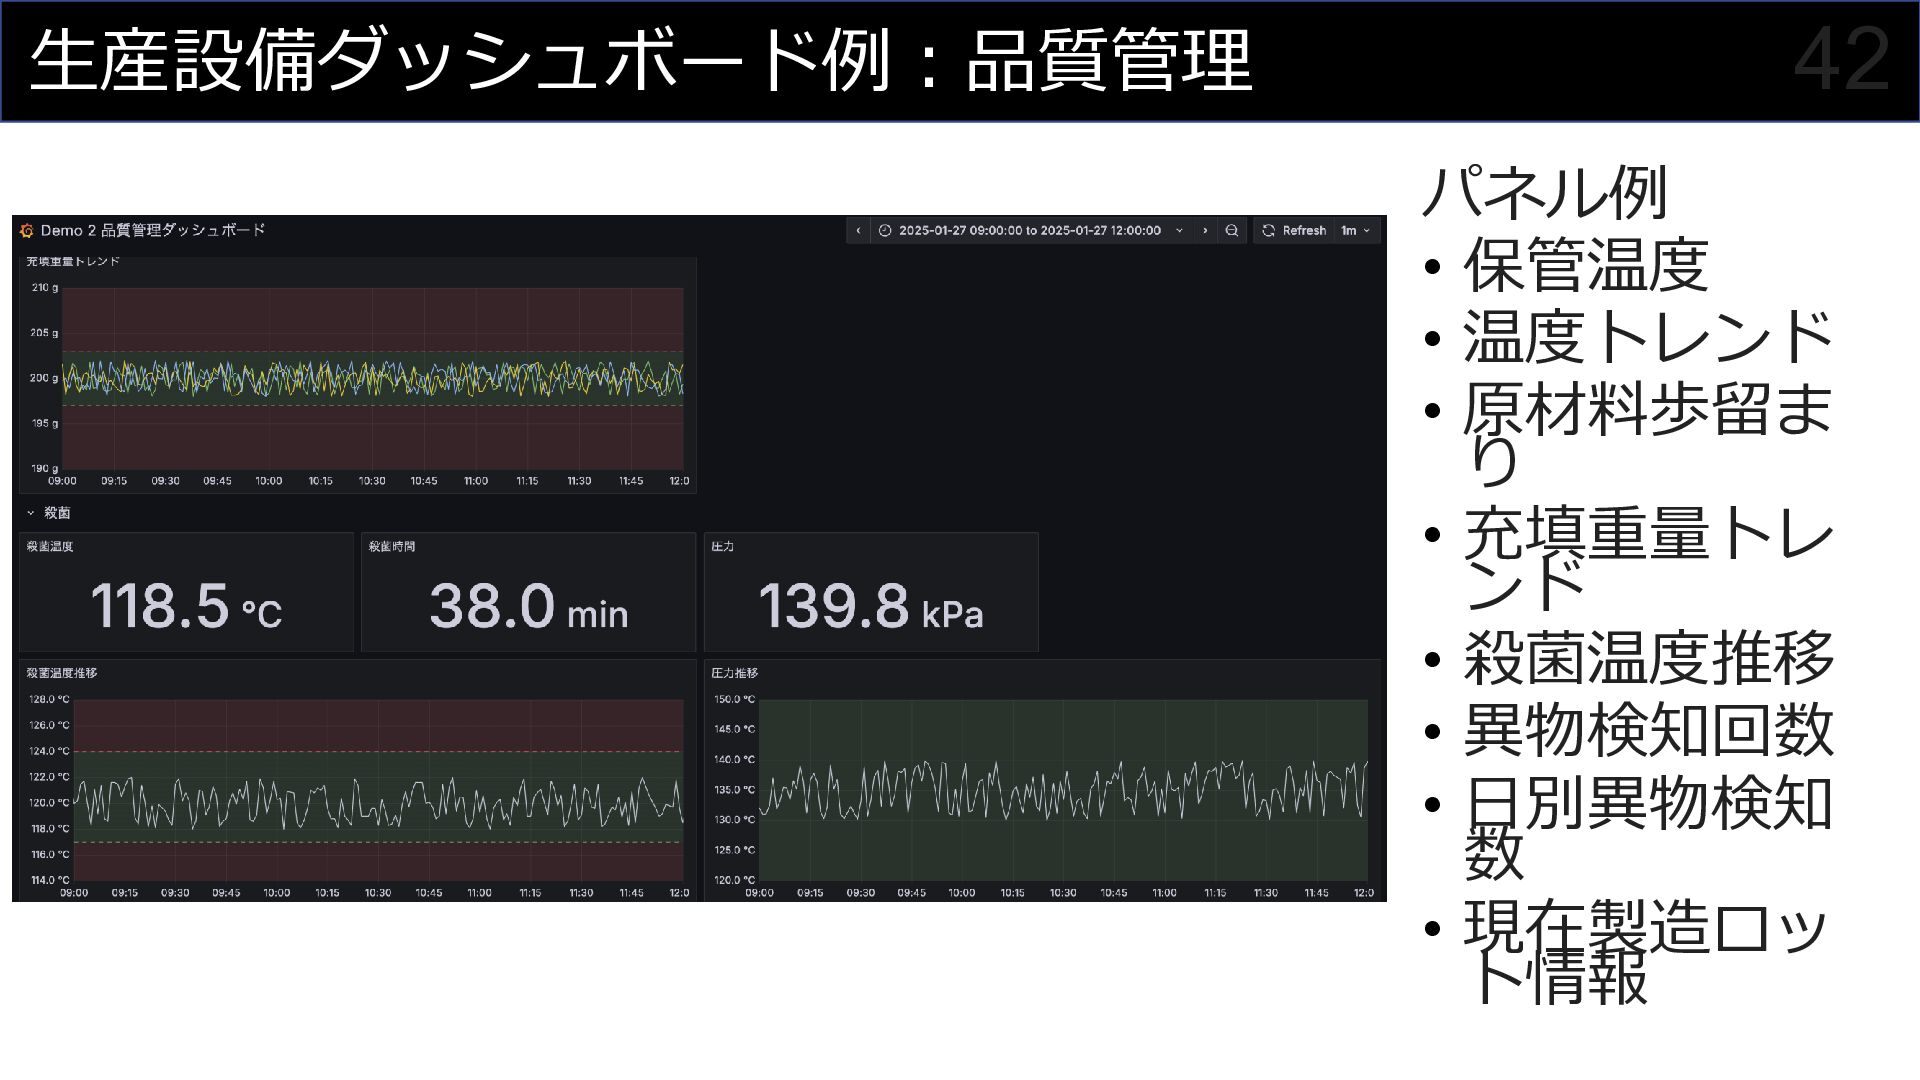
  15. 生産設備ダッシュボード例:品質管理 42 パネル例 • 保管温度 • 温度トレンド • 原材料歩留ま り

    • 充填重量トレ ンド • 殺菌温度推移 • 異物検知回数 • 日別異物検知 数 • 現在製造ロッ ト情報
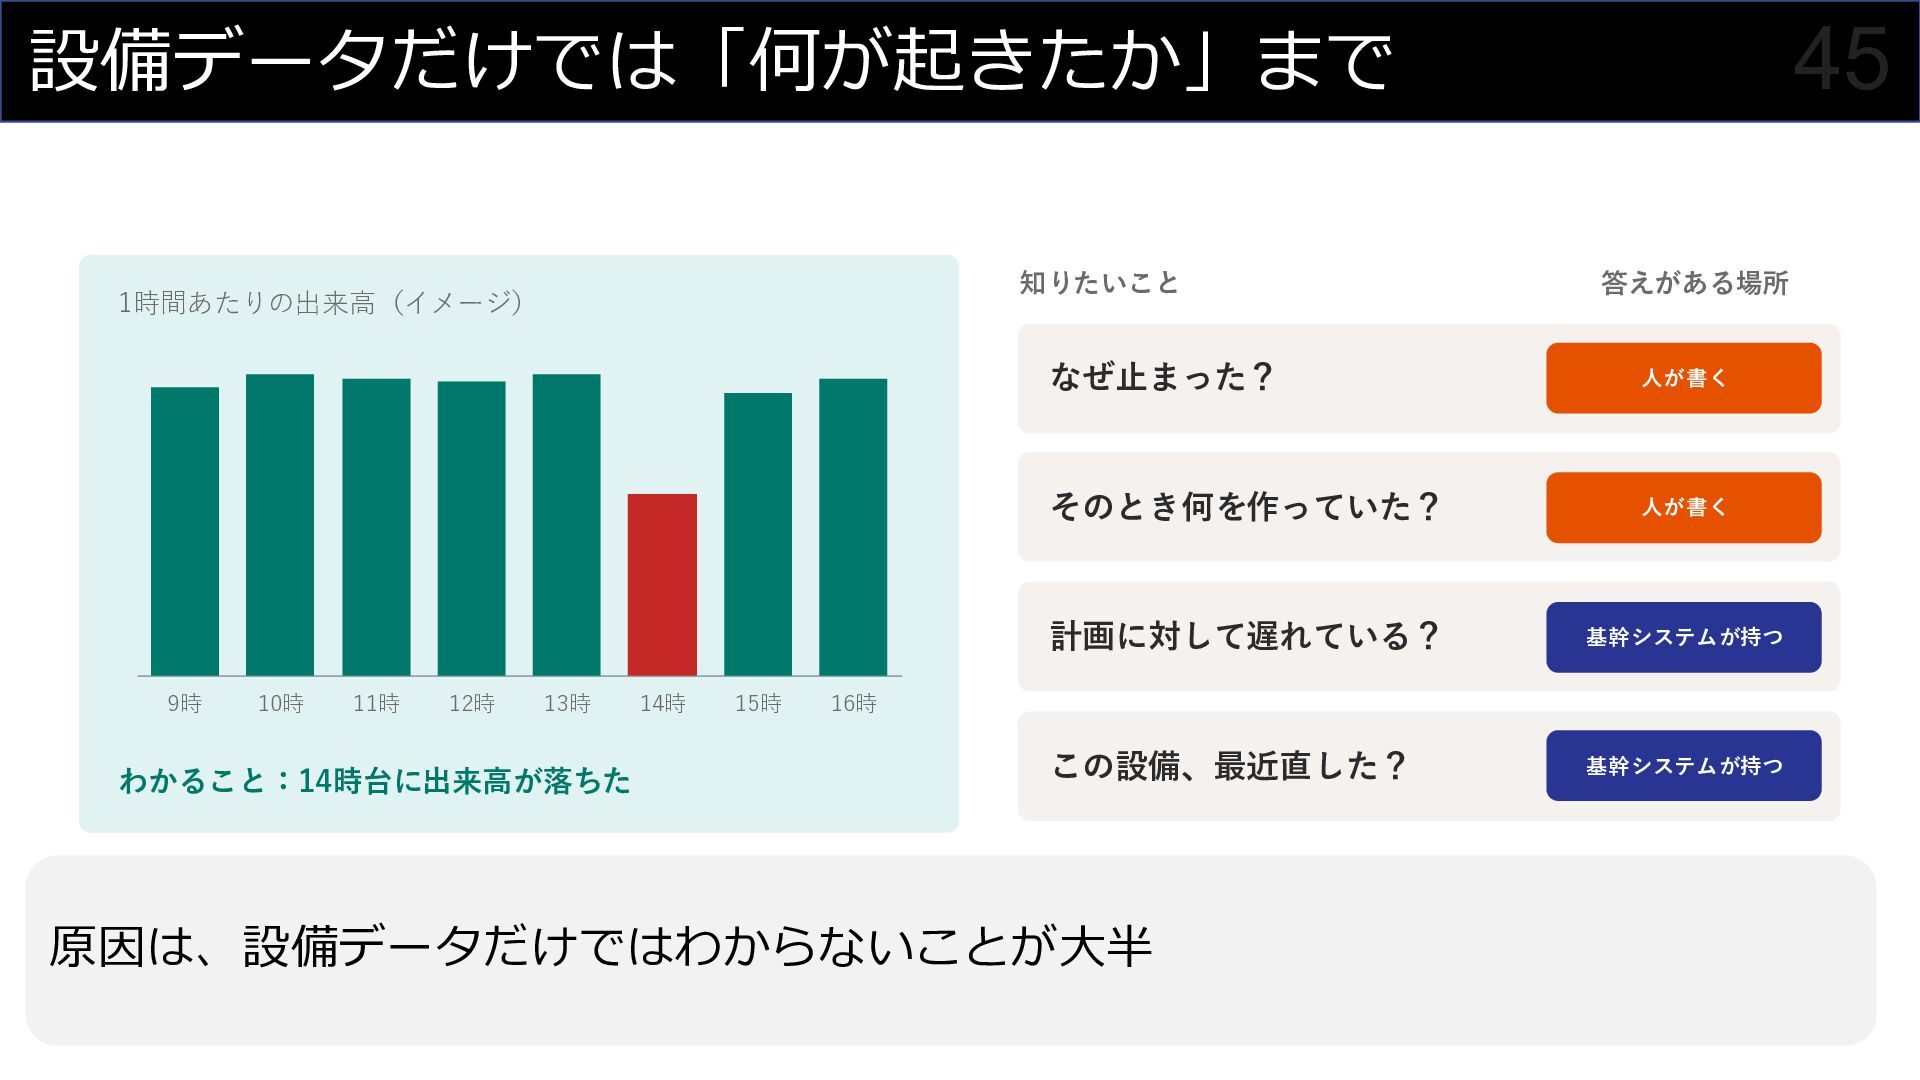
  16. 45 設備データだけでは「何が起きたか」まで 知りたいこと 1時間あたりの出来高(イメージ) 9時 10時 11時 12時 13時 わかること:14時台に出来高が落ちた

    14時 15時 答えがある場所 なぜ止まった? 人が書く そのとき何を作っていた? 人が書く 計画に対して遅れている? 基幹システムが持つ この設備、最近直した? 基幹システムが持つ 16時 原因は、設備データだけではわからないことが大半
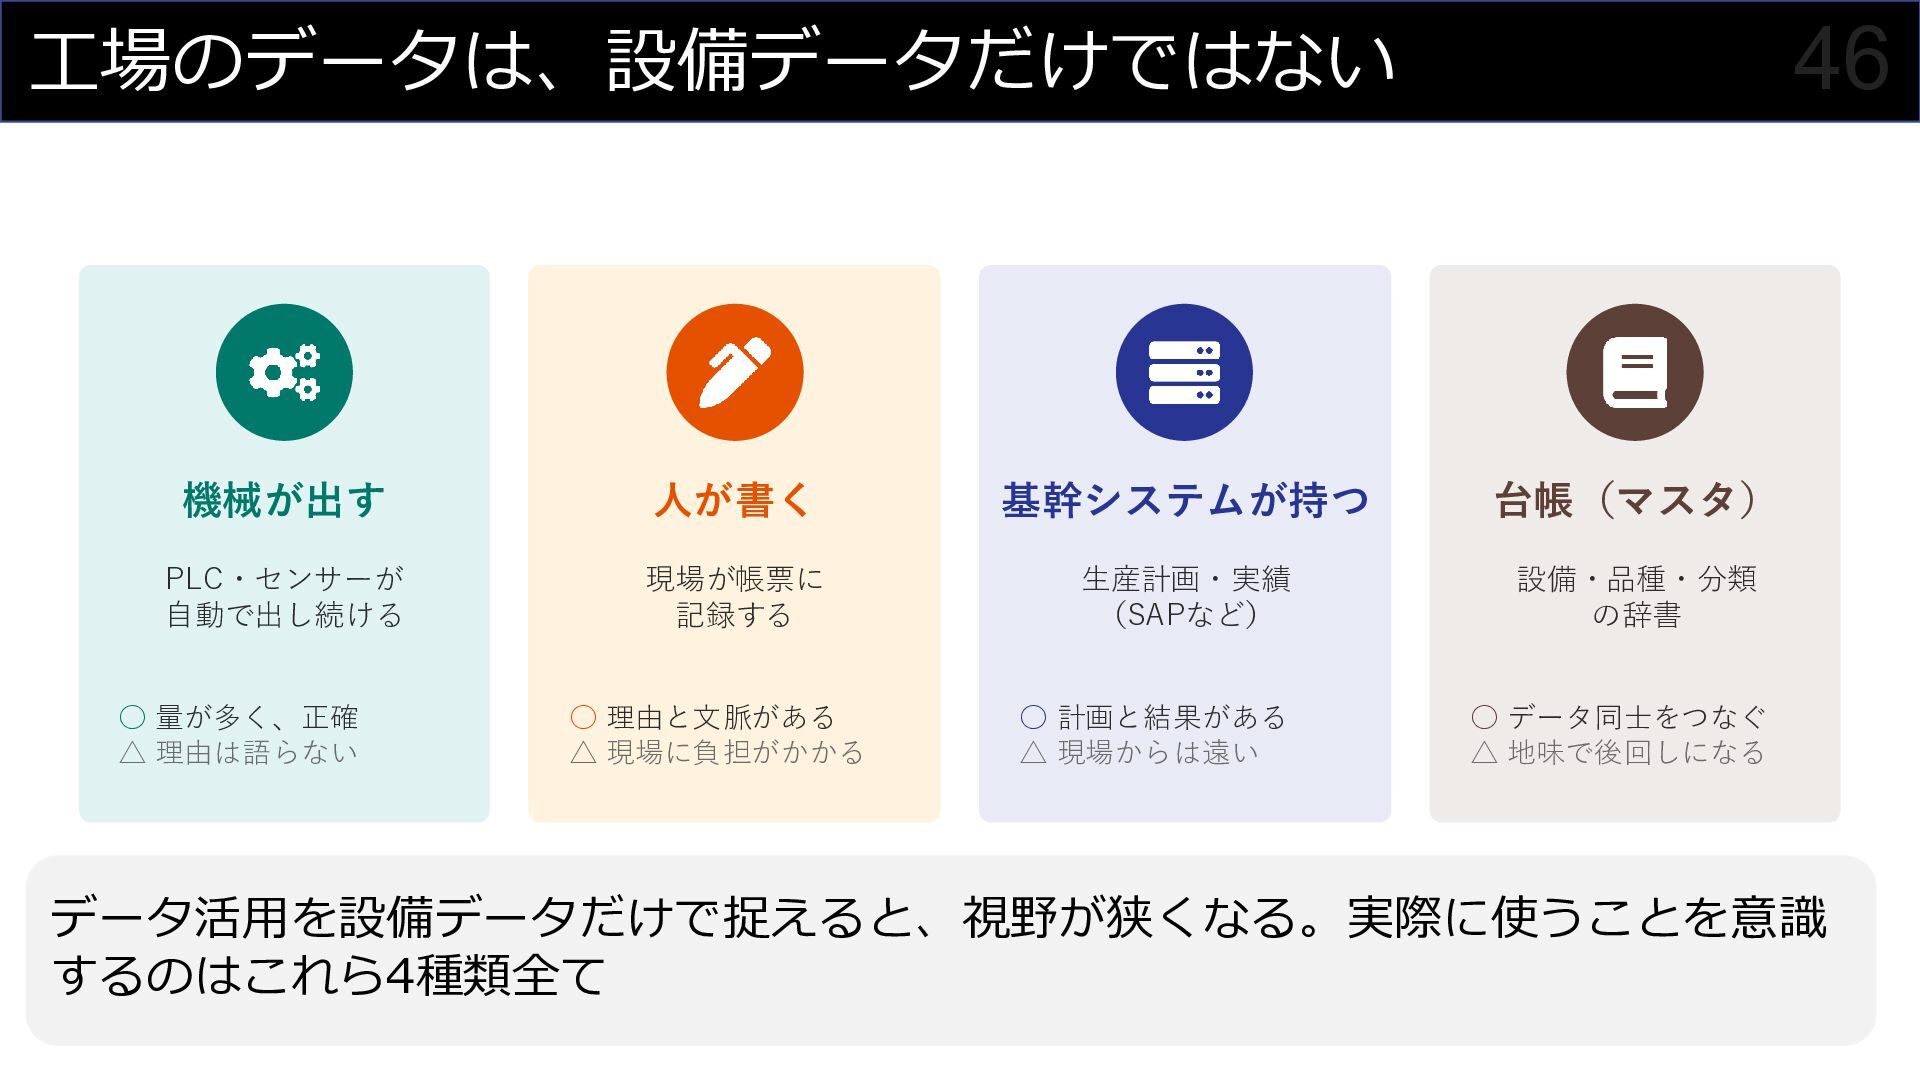
  17. 46 工場のデータは、設備データだけではない 機械が出す 人が書く 基幹システムが持つ 台帳(マスタ) PLC・センサーが 自動で出し続ける 現場が帳票に 記録する

    生産計画・実績 (SAPなど) 設備・品種・分類 の辞書 ◦ 計画と結果がある △ 現場からは遠い ◦ データ同士をつなぐ △ 地味で後回しになる ◦ 量が多く、正確 △ 理由は語らない ◦ 理由と文脈がある △ 現場に負担がかかる データ活用を設備データだけで捉えると、視野が狭くなる。実際に使うことを意識 するのはこれら4種類全て
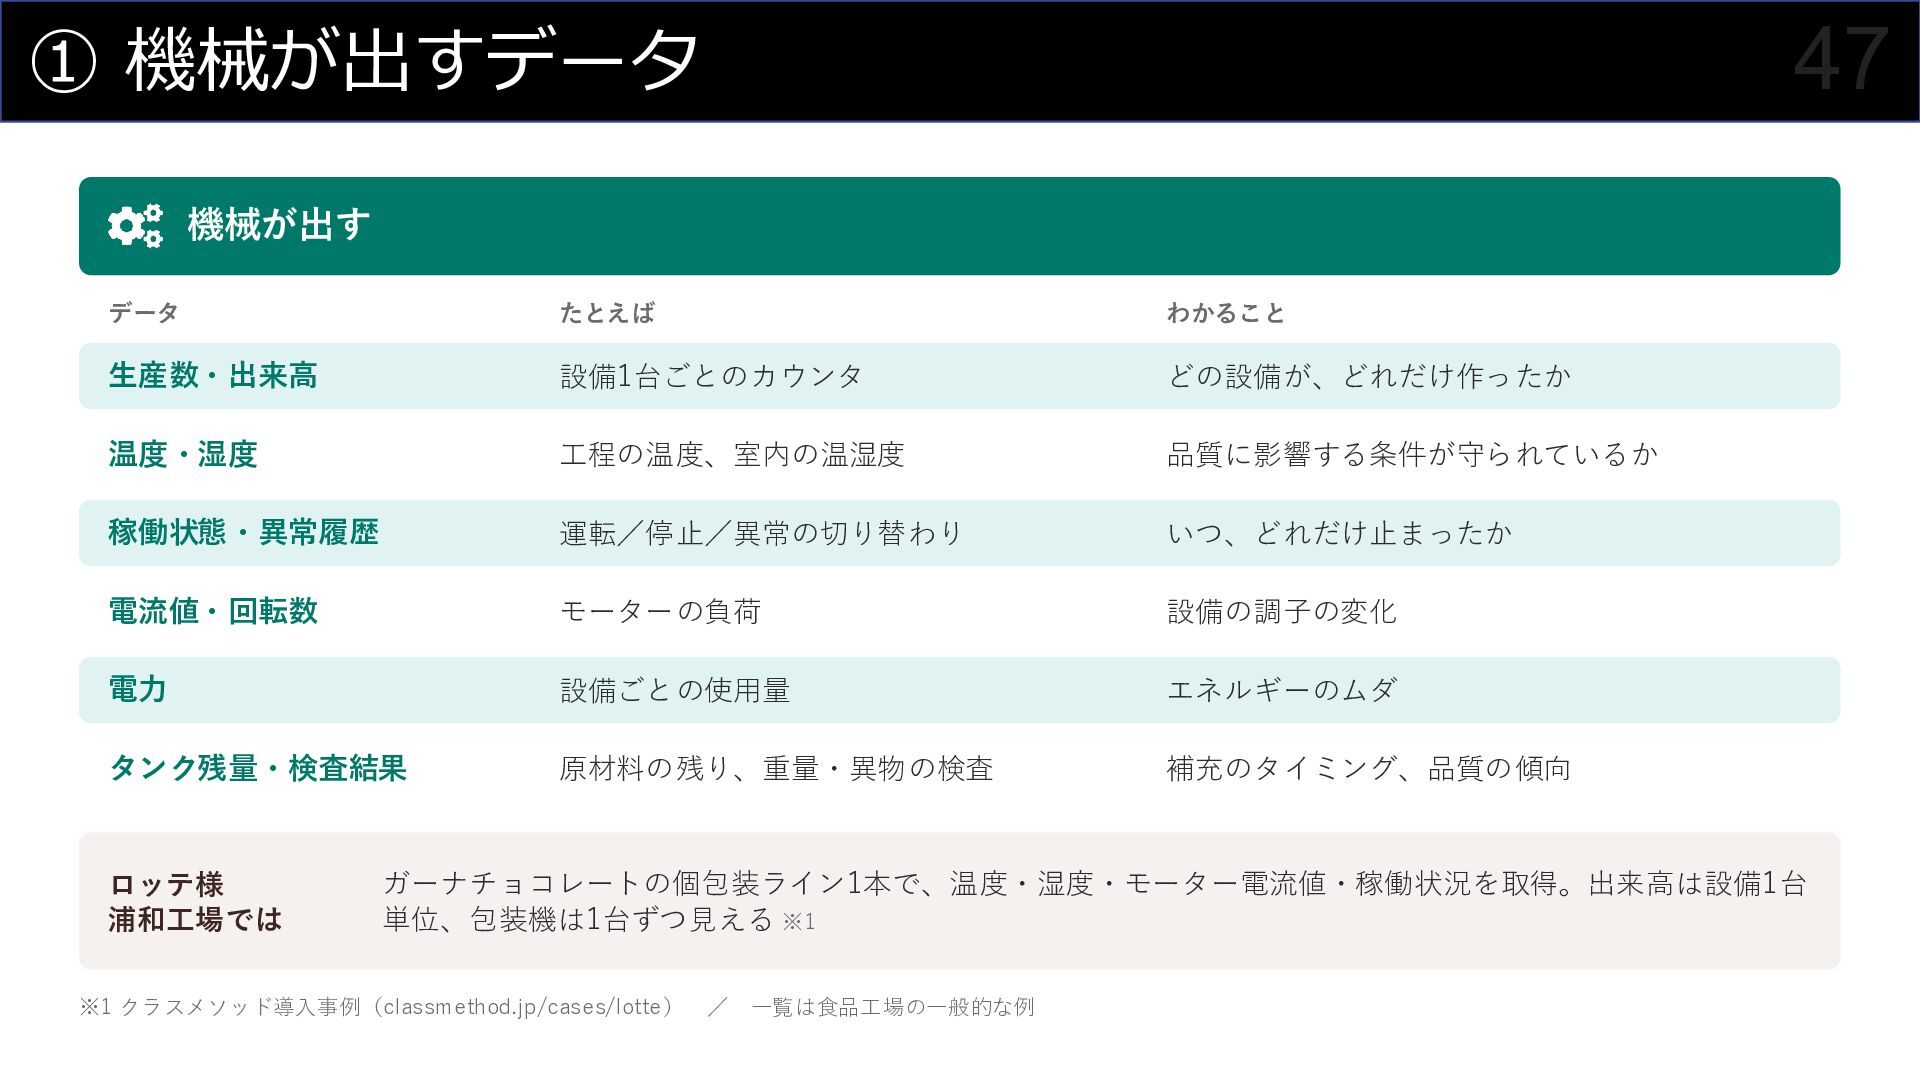
  18. 47 ① 機械が出すデータ 機械が出す データ たとえば わかること 生産数・出来高 設備1台ごとのカウンタ どの設備が、どれだけ作ったか

    温度・湿度 工程の温度、室内の温湿度 品質に影響する条件が守られているか 稼働状態・異常履歴 運転/停止/異常の切り替わり いつ、どれだけ止まったか 電流値・回転数 モーターの負荷 設備の調子の変化 電力 設備ごとの使用量 エネルギーのムダ タンク残量・検査結果 原材料の残り、重量・異物の検査 補充のタイミング、品質の傾向 ロッテ様 浦和工場では ガーナチョコレートの個包装ライン1本で、温度・湿度・モーター電流値・稼働状況を取得。出来高は設備1台 単位、包装機は1台ずつ見える ※1 ※1 クラスメソッド導入事例(classmethod.jp/cases/lotte) / 一覧は食品工場の一般的な例
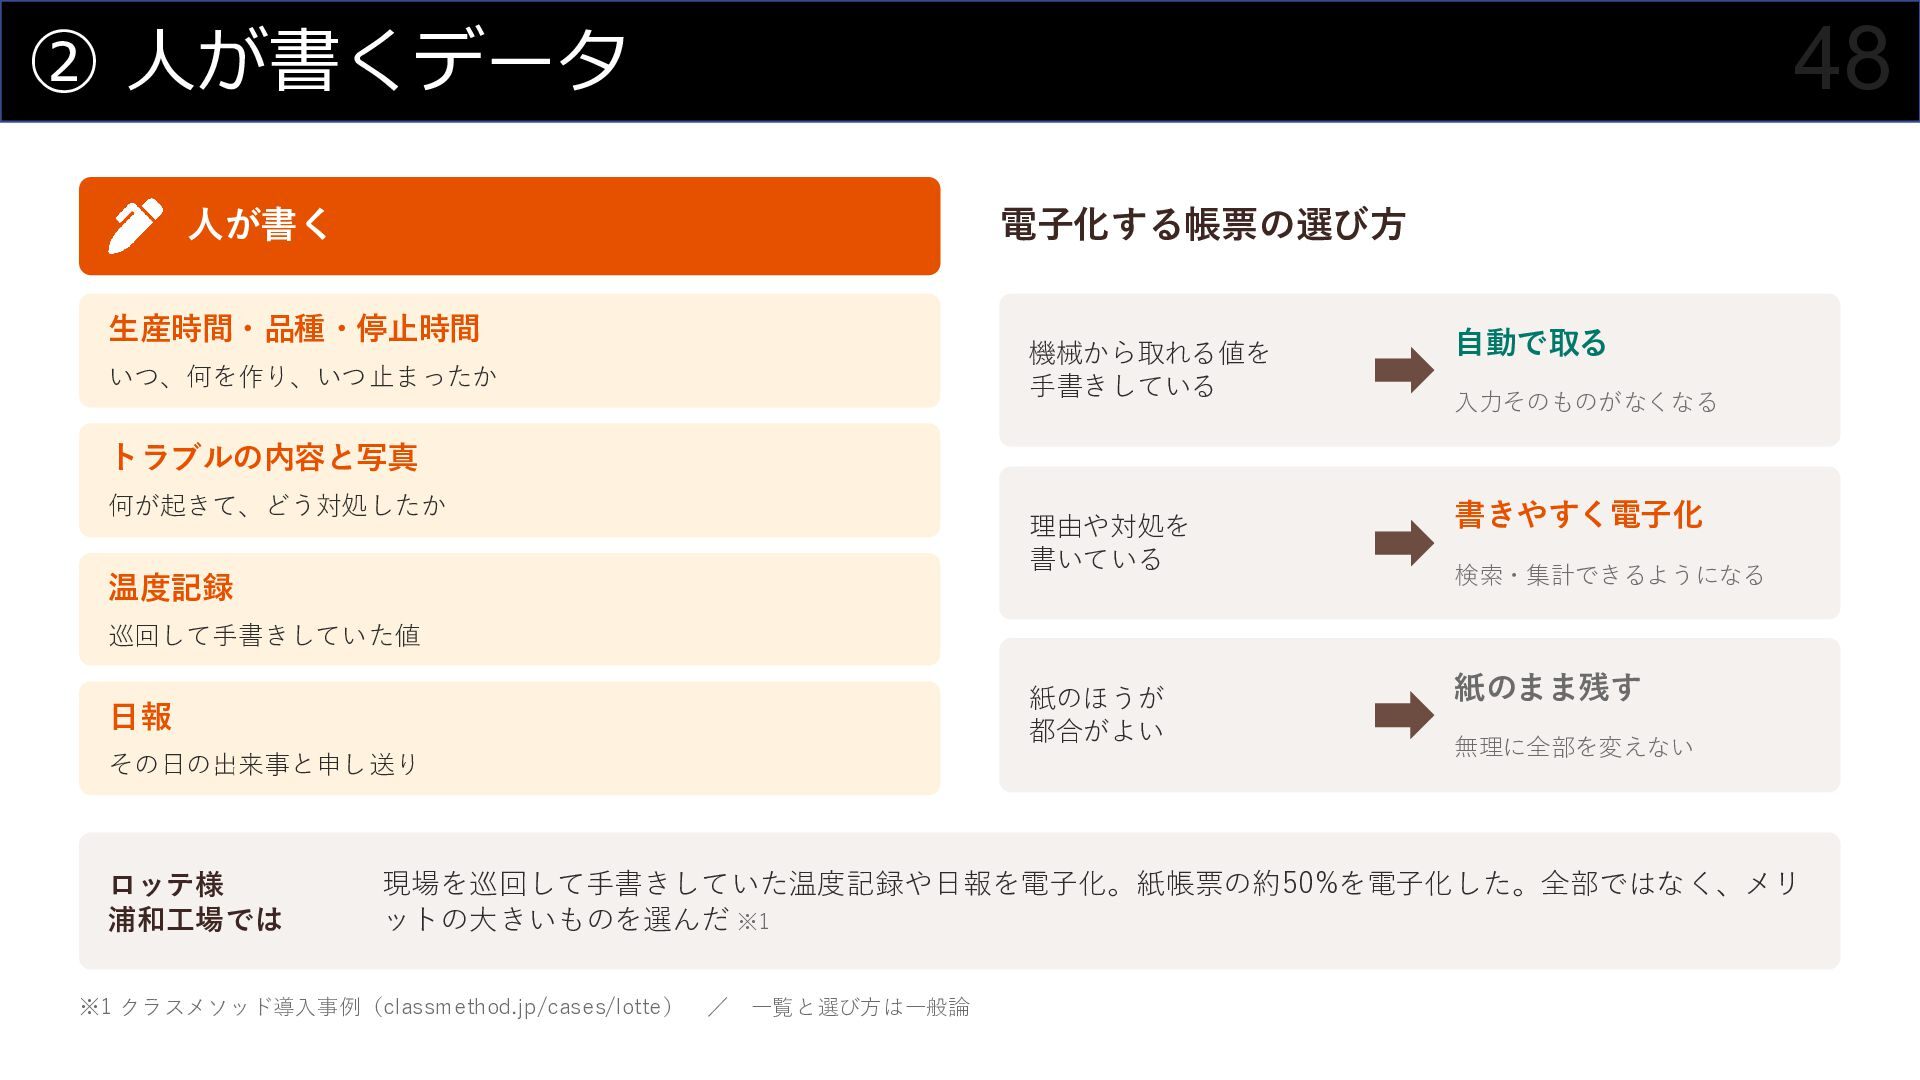
  19. 48 ② 人が書くデータ 人が書く 電子化する帳票の選び方 生産時間・品種・停止時間 いつ、何を作り、いつ止まったか 機械から取れる値を 手書きしている 自動で取る

    理由や対処を 書いている 書きやすく電子化 紙のほうが 都合がよい 紙のまま残す 入力そのものがなくなる トラブルの内容と写真 何が起きて、どう対処したか 温度記録 検索・集計できるようになる 巡回して手書きしていた値 日報 その日の出来事と申し送り ロッテ様 浦和工場では 無理に全部を変えない 現場を巡回して手書きしていた温度記録や日報を電子化。紙帳票の約50%を電子化した。全部ではなく、メリ ットの大きいものを選んだ ※1 ※1 クラスメソッド導入事例(classmethod.jp/cases/lotte) / 一覧と選び方は一般論
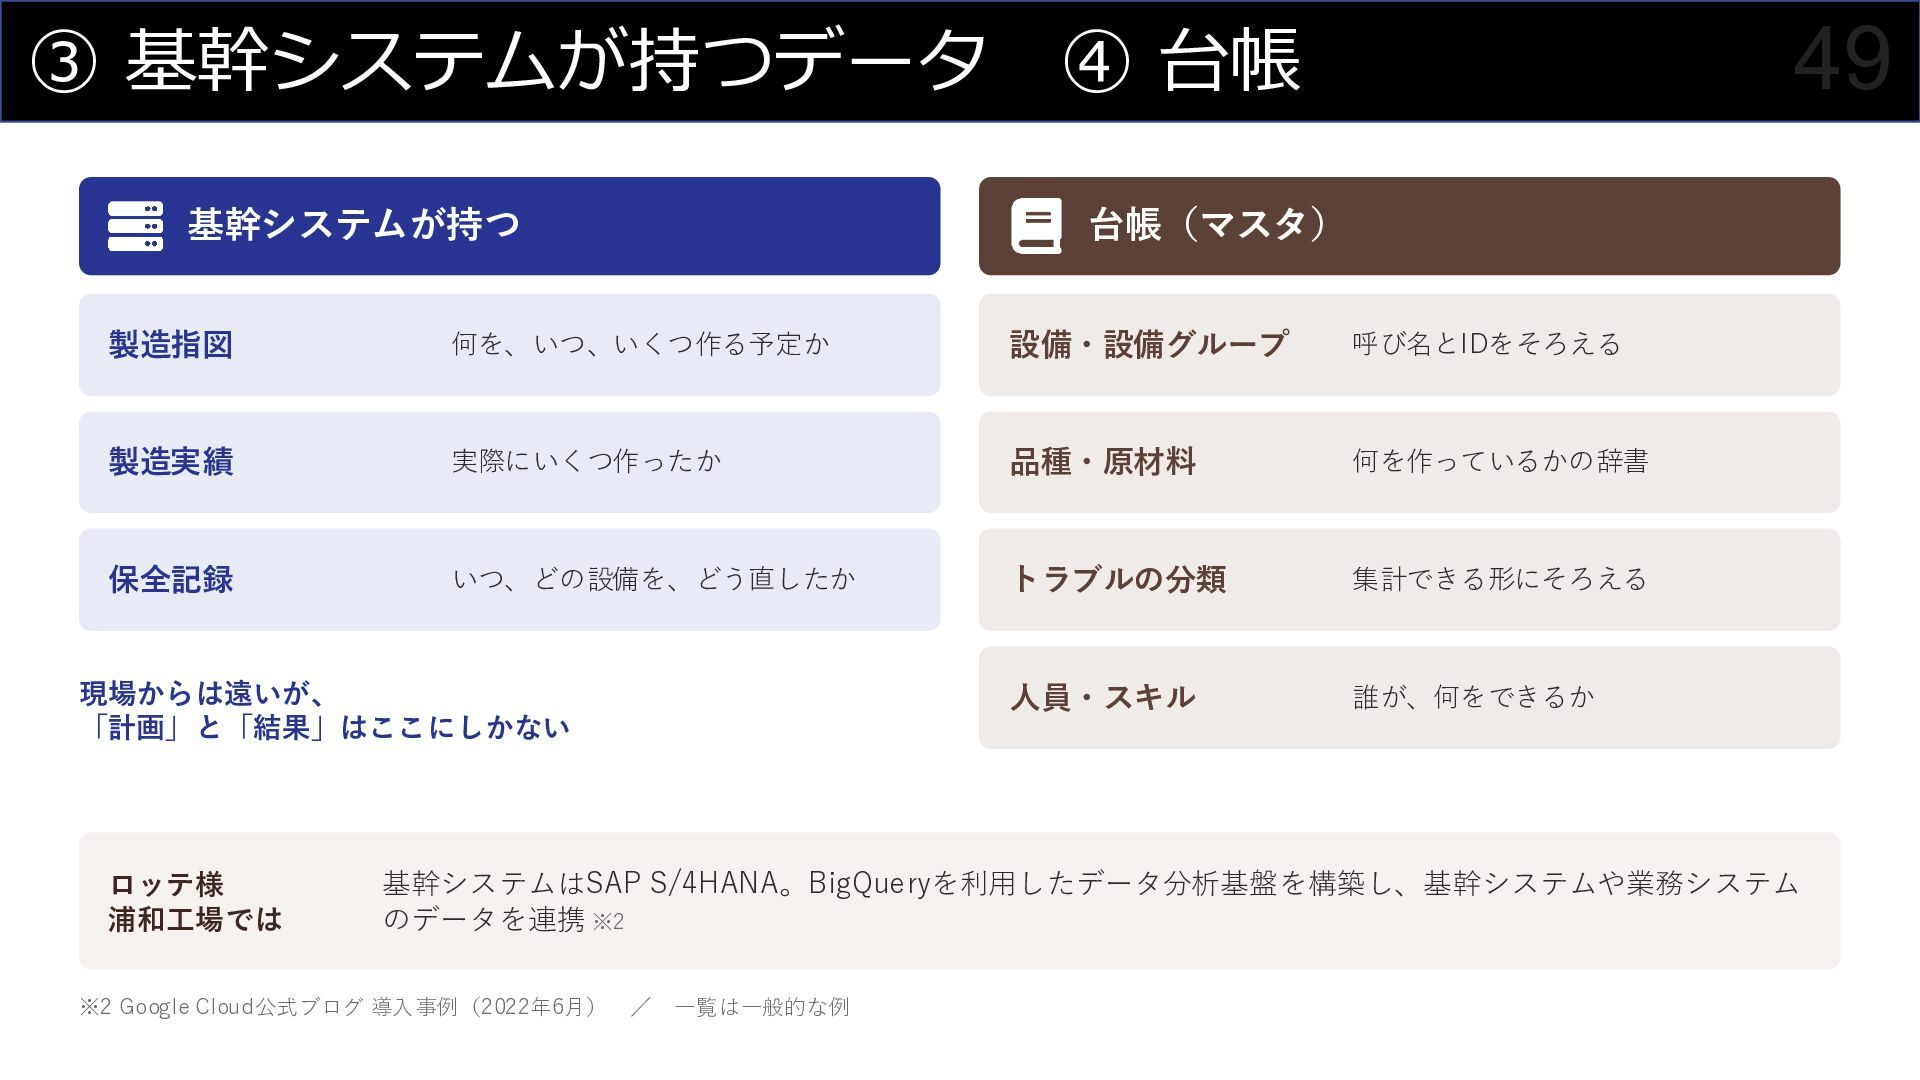
  20. 49 ③ 基幹システムが持つデータ ④ 台帳 基幹システムが持つ 台帳(マスタ) 製造指図 何を、いつ、いくつ作る予定か 設備・設備グループ

    呼び名とIDをそろえる 製造実績 実際にいくつ作ったか 品種・原材料 何を作っているかの辞書 保全記録 いつ、どの設備を、どう直したか トラブルの分類 集計できる形にそろえる 人員・スキル 誰が、何をできるか 現場からは遠いが、 「計画」と「結果」はここにしかない ロッテ様 浦和工場では 基幹システムはSAP S/4HANA。BigQueryを利用したデータ分析基盤を構築し、基幹システムや業務システム のデータを連携 ※2 ※2 Google Cloud公式ブログ 導入事例(2022年6月) / 一覧は一般的な例
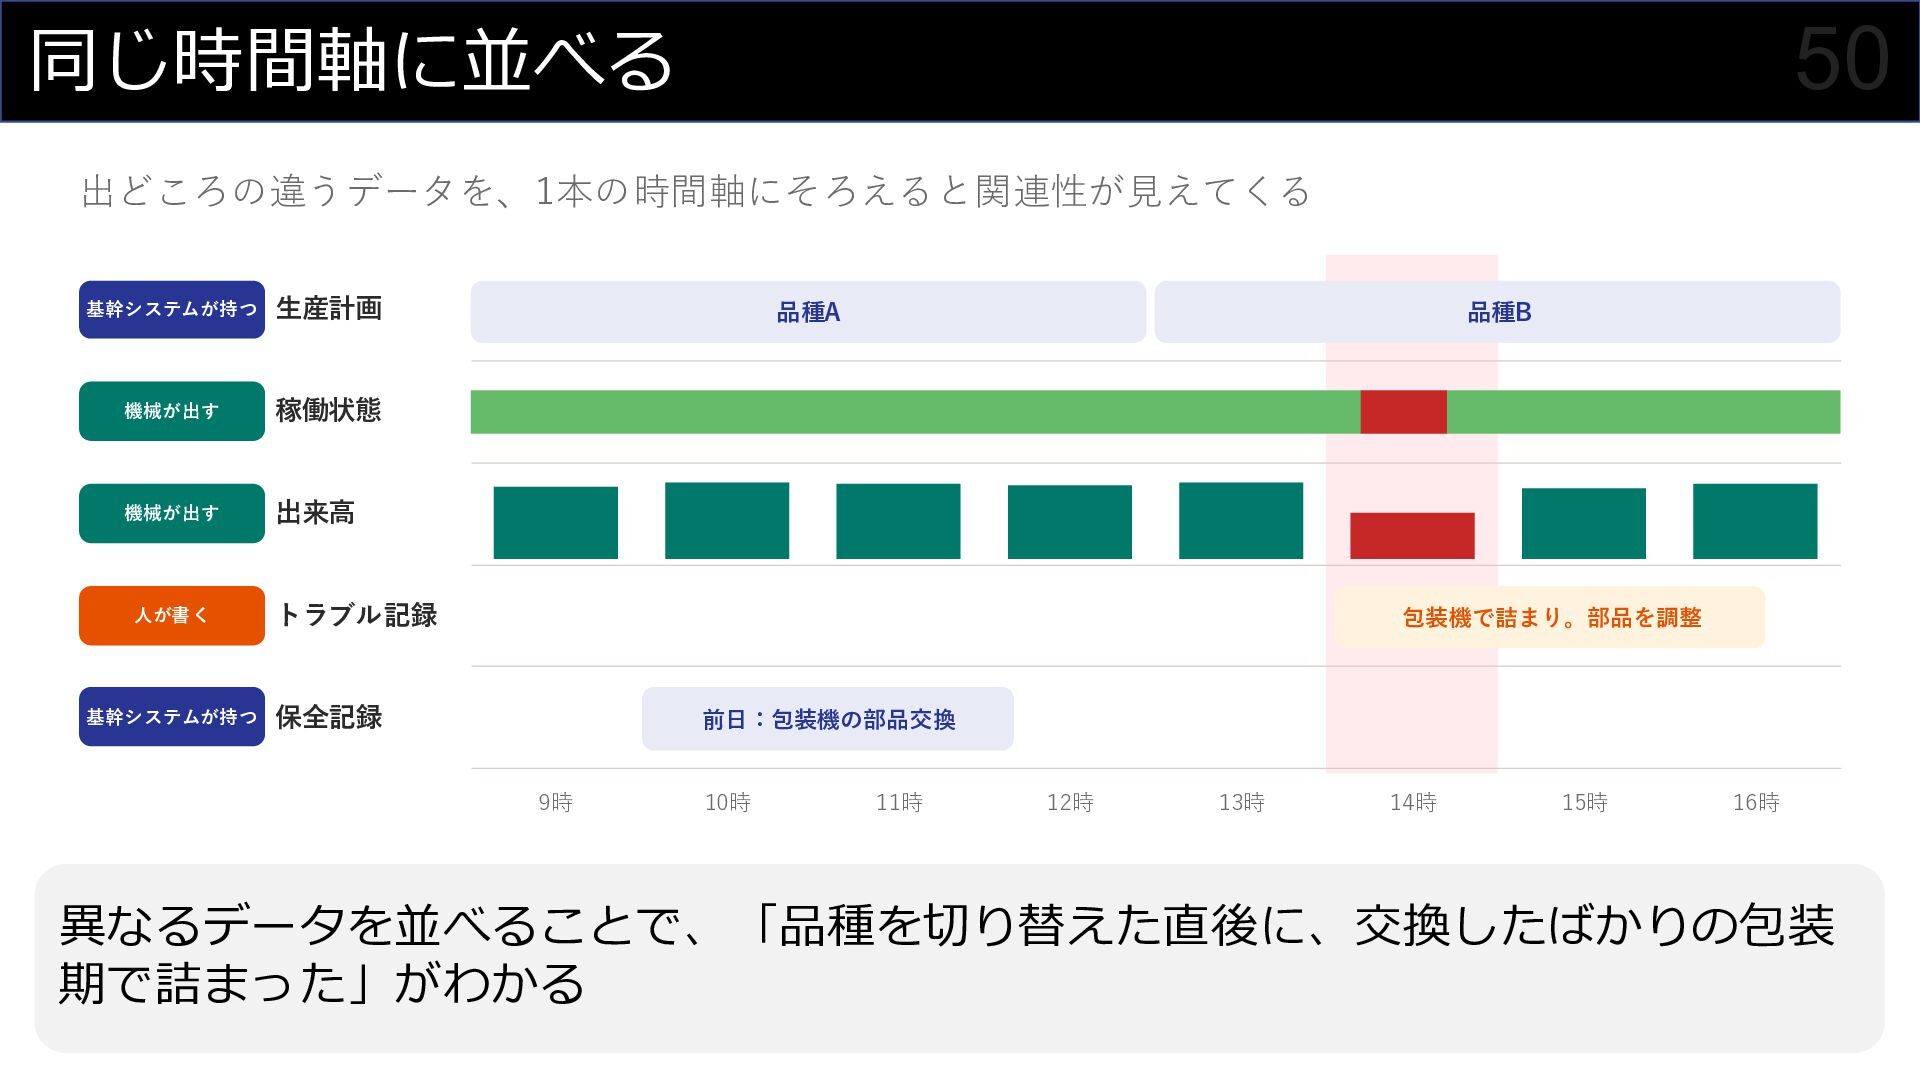
  21. 50 同じ時間軸に並べる 出どころの違うデータを、1本の時間軸にそろえると関連性が見えてくる 基幹システムが持つ 生産計画 機械が出す 稼働状態 機械が出す 出来高 人が書く

    トラブル記録 基幹システムが持つ 品種A 品種B 包装機で詰まり。部品を調整 保全記録 前日:包装機の部品交換 9時 10時 11時 12時 13時 14時 15時 16時 異なるデータを並べることで、「品種を切り替えた直後に、交換したばかりの包装 期で詰まった」がわかる
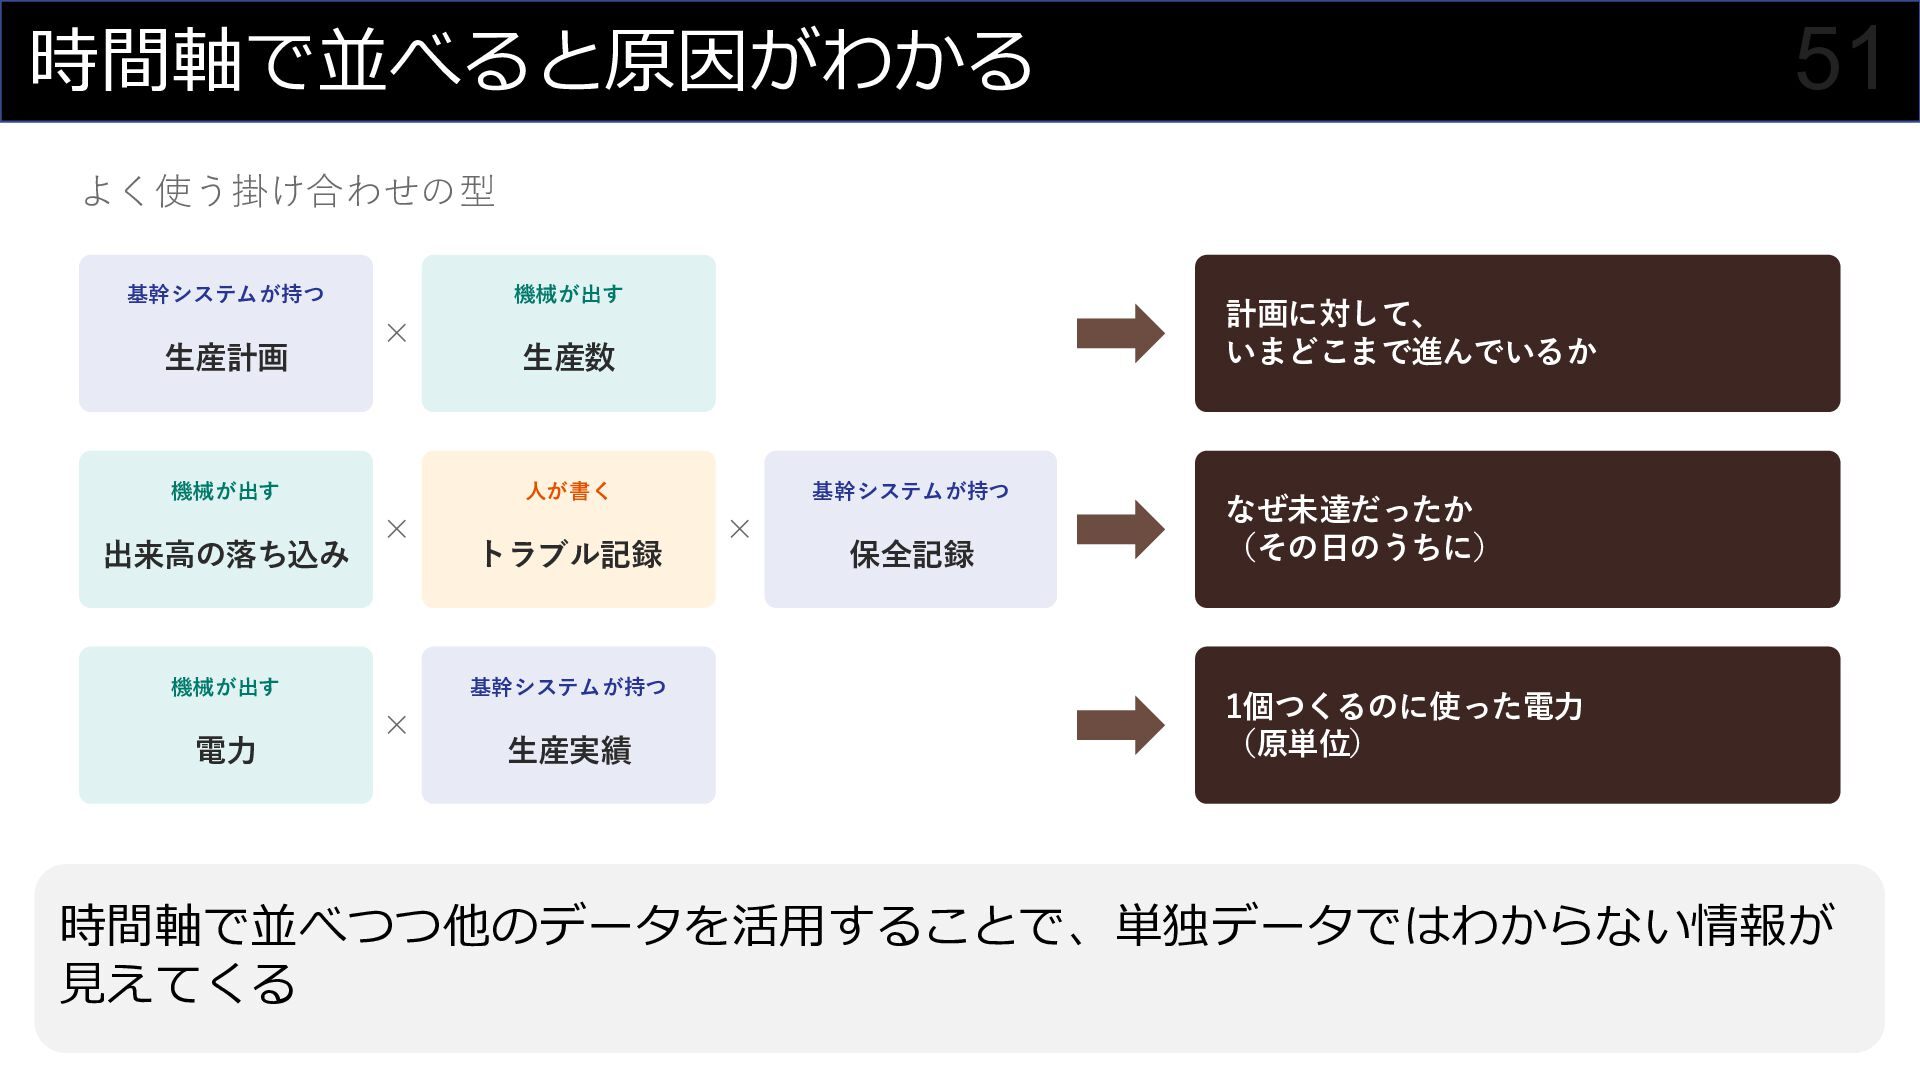
  22. 51 時間軸で並べると原因がわかる よく使う掛け合わせの型 基幹システムが持つ 生産計画 機械が出す × 機械が出す 出来高の落ち込み 生産数

    人が書く × 機械が出す 電力 計画に対して、 いまどこまで進んでいるか トラブル記録 基幹システムが持つ × 生産実績 基幹システムが持つ × 保全記録 なぜ未達だったか (その日のうちに) 1個つくるのに使った電力 (原単位) 時間軸で並べつつ他のデータを活用することで、単独データではわからない情報が 見えてくる
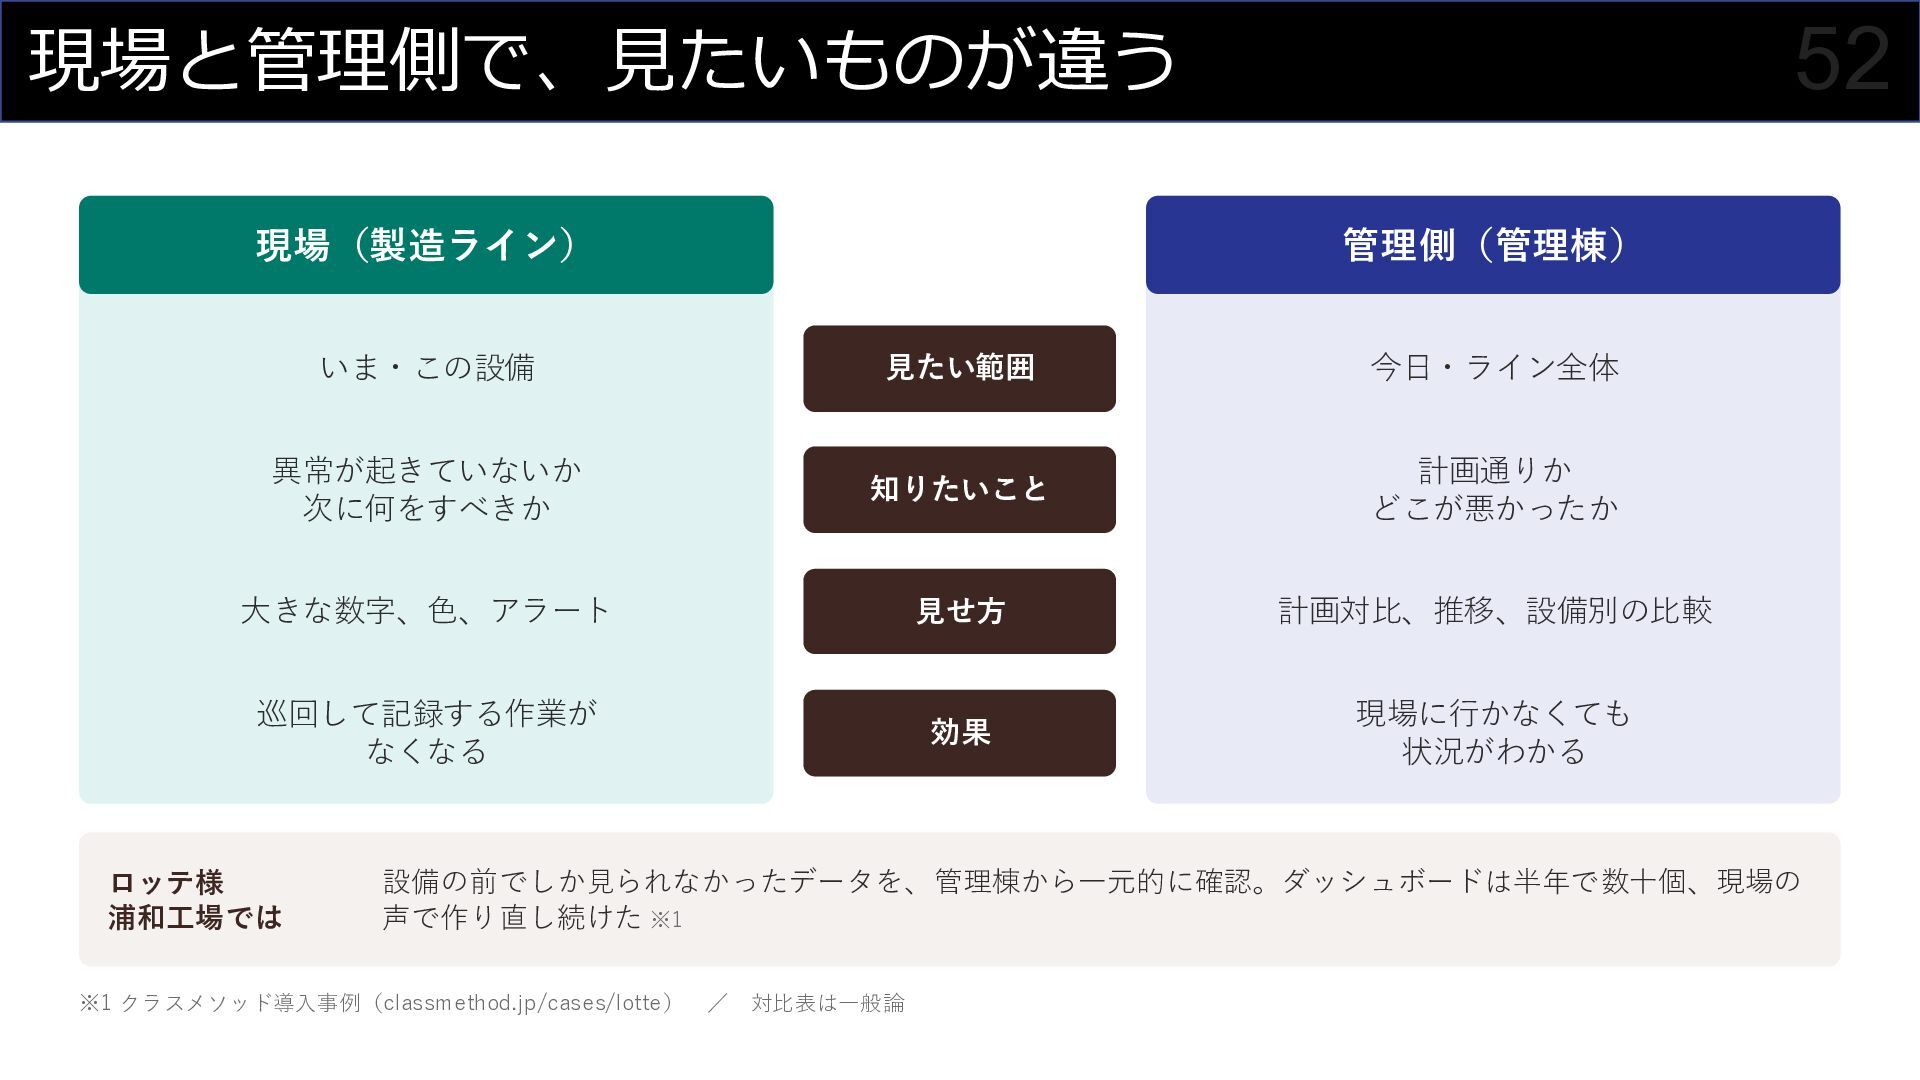
  23. 52 現場と管理側で、見たいものが違う 現場(製造ライン) 管理側(管理棟) いま・この設備 見たい範囲 今日・ライン全体 異常が起きていないか 次に何をすべきか 知りたいこと

    計画通りか どこが悪かったか 大きな数字、色、アラート 見せ方 計画対比、推移、設備別の比較 巡回して記録する作業が なくなる 効果 現場に行かなくても 状況がわかる ロッテ様 浦和工場では 設備の前でしか見られなかったデータを、管理棟から一元的に確認。ダッシュボードは半年で数十個、現場の 声で作り直し続けた ※1 ※1 クラスメソッド導入事例(classmethod.jp/cases/lotte) / 対比表は一般論
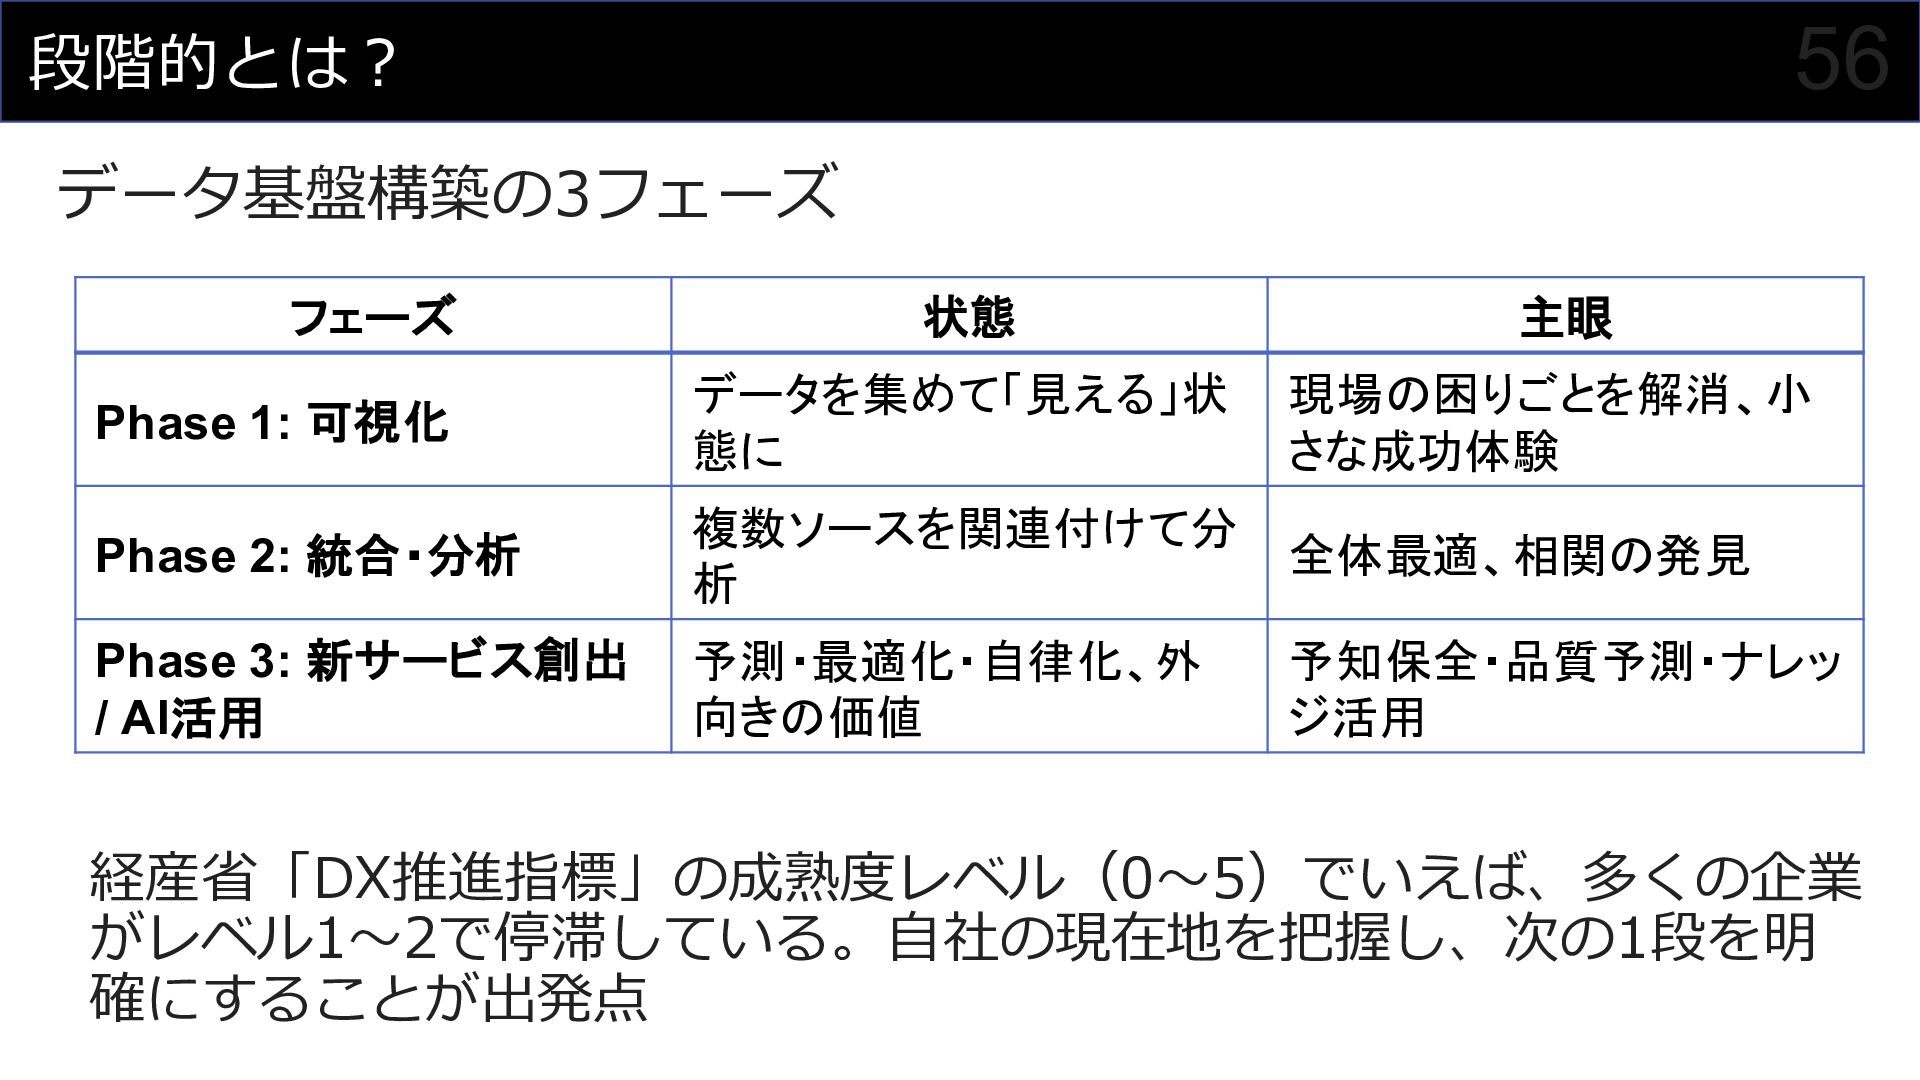
  24. 56 段階的とは? データ基盤構築の3フェーズ フェーズ 状態 主眼 Phase 1: 可視化 データを集めて「見える」状

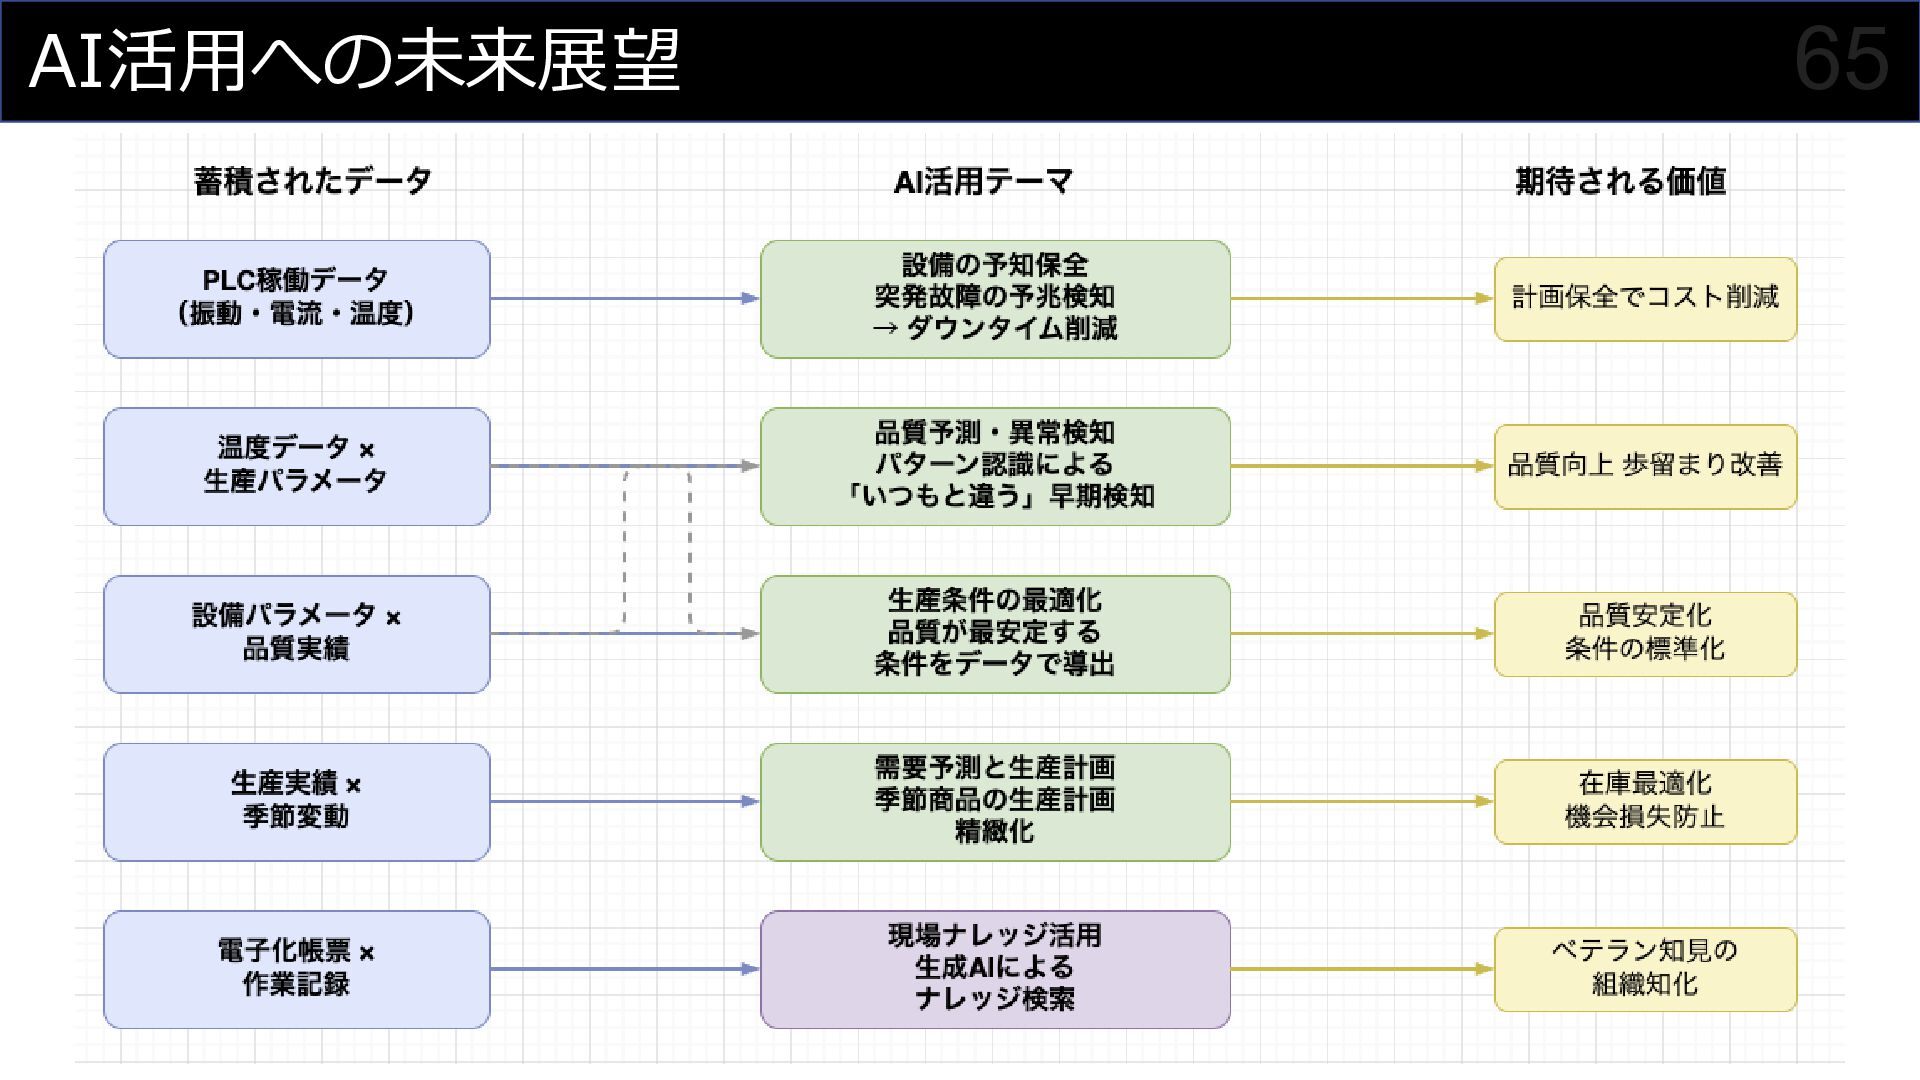
    態に 現場の困りごとを解消、小 さな成功体験 Phase 2: 統合・分析 複数ソースを関連付けて分 析 全体最適、相関の発見 Phase 3: 新サービス創出 / AI活用 予測・最適化・自律化、外 向きの価値 予知保全・品質予測・ナレッ ジ活用 経産省「DX推進指標」の成熟度レベル(0〜5)でいえば、多くの企業 がレベル1〜2で停滞している。自社の現在地を把握し、次の1段を明 確にすることが出発点
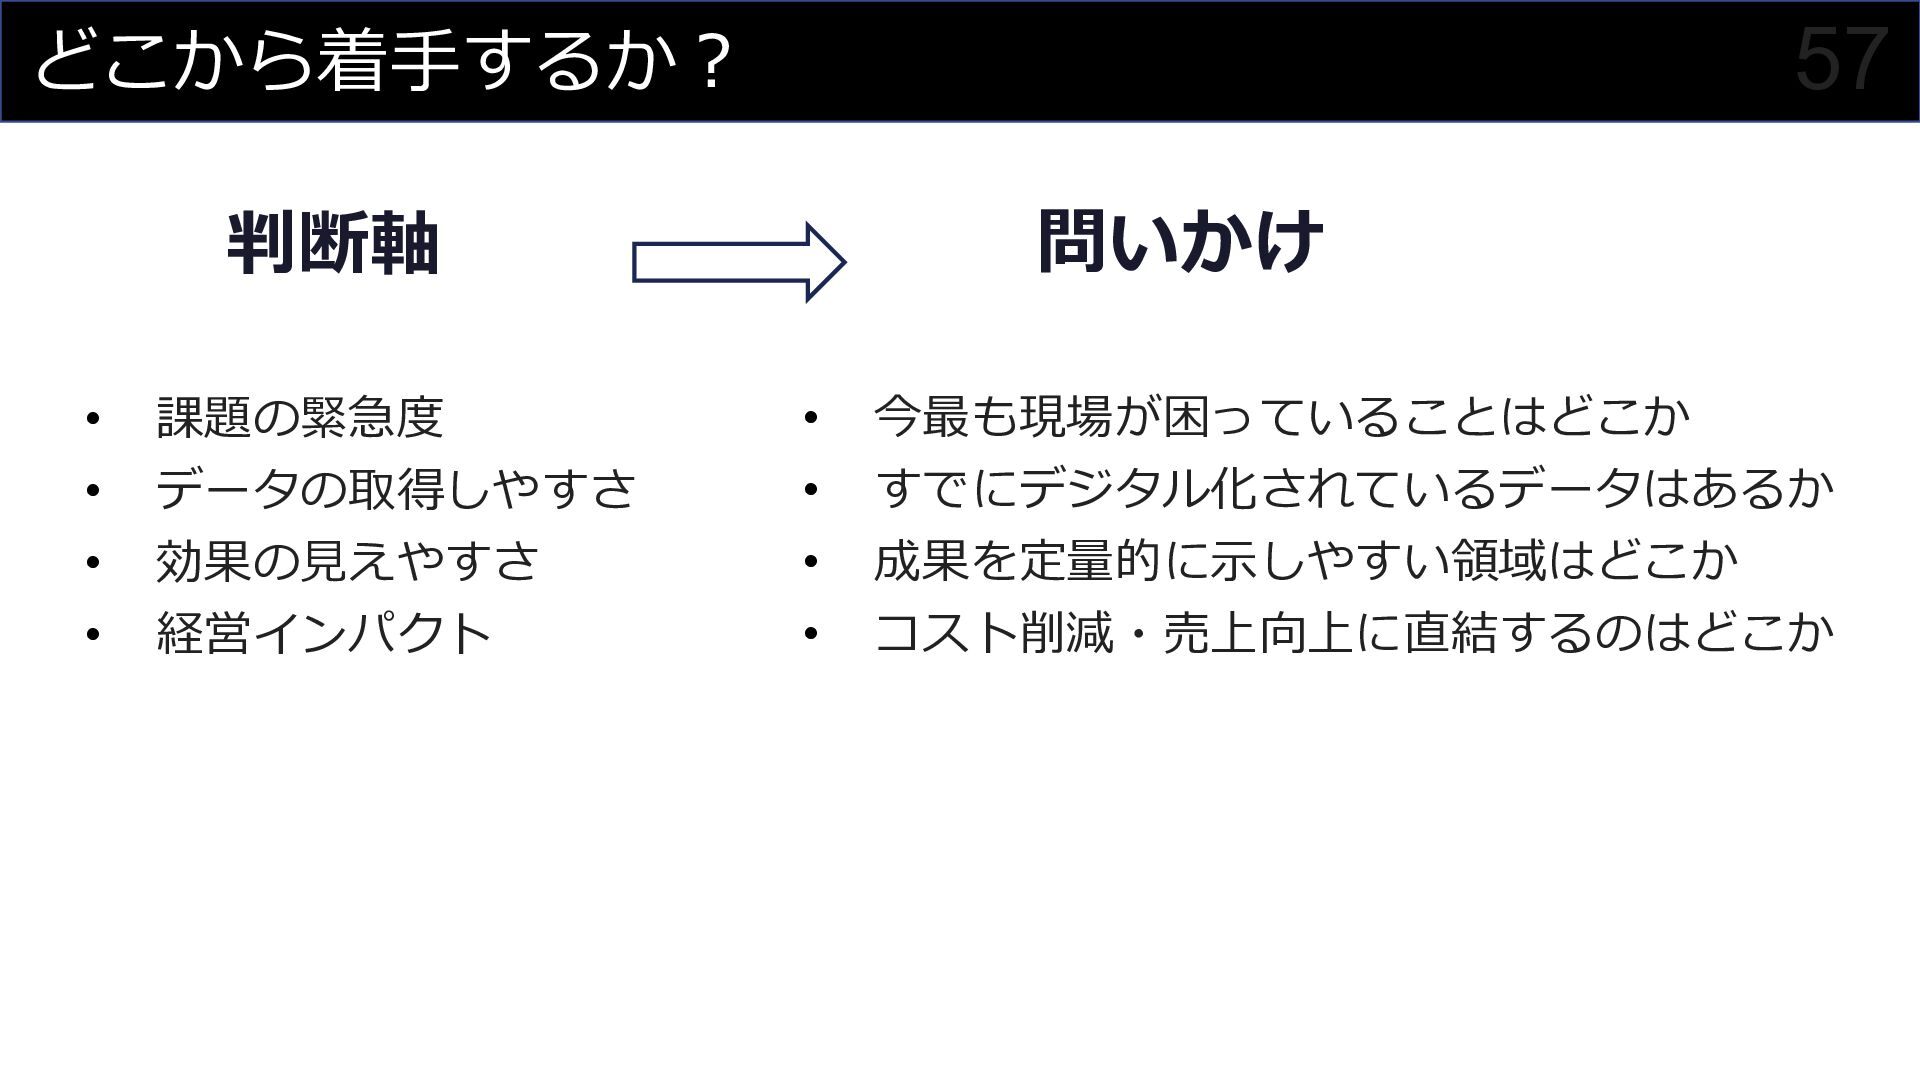
  25. 57 どこから着手するか? 問いかけ 判断軸 • 課題の緊急度 • 今最も現場が困っていることはどこか • データの取得しやすさ

    • すでにデジタル化されているデータはあるか • 効果の見えやすさ • 成果を定量的に示しやすい領域はどこか • 経営インパクト • コスト削減・売上向上に直結するのはどこか
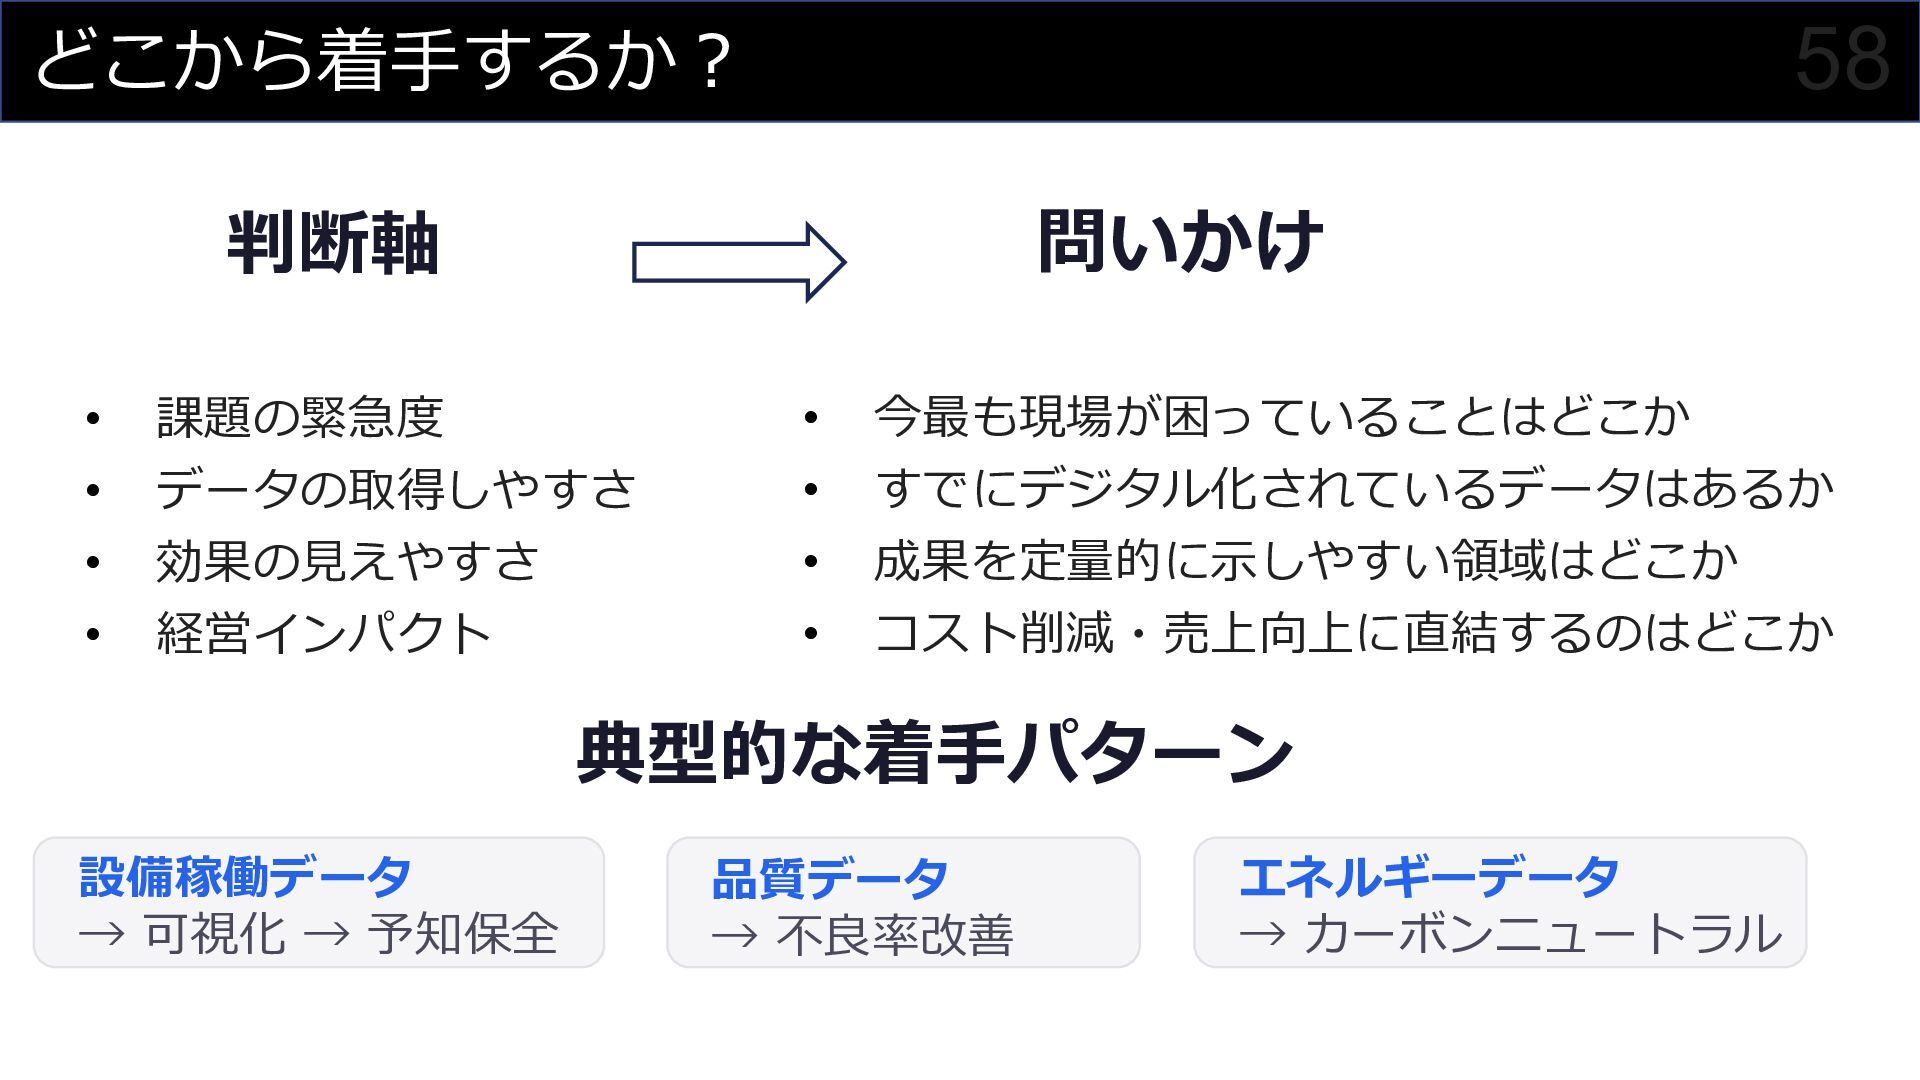
  26. 58 どこから着手するか? 問いかけ 判断軸 • 課題の緊急度 • 今最も現場が困っていることはどこか • データの取得しやすさ

    • すでにデジタル化されているデータはあるか • 効果の見えやすさ • 成果を定量的に示しやすい領域はどこか • 経営インパクト • コスト削減・売上向上に直結するのはどこか 典型的な着手パターン 設備稼働データ → 可視化 → 予知保全 品質データ → 不良率改善 エネルギーデータ → カーボンニュートラル
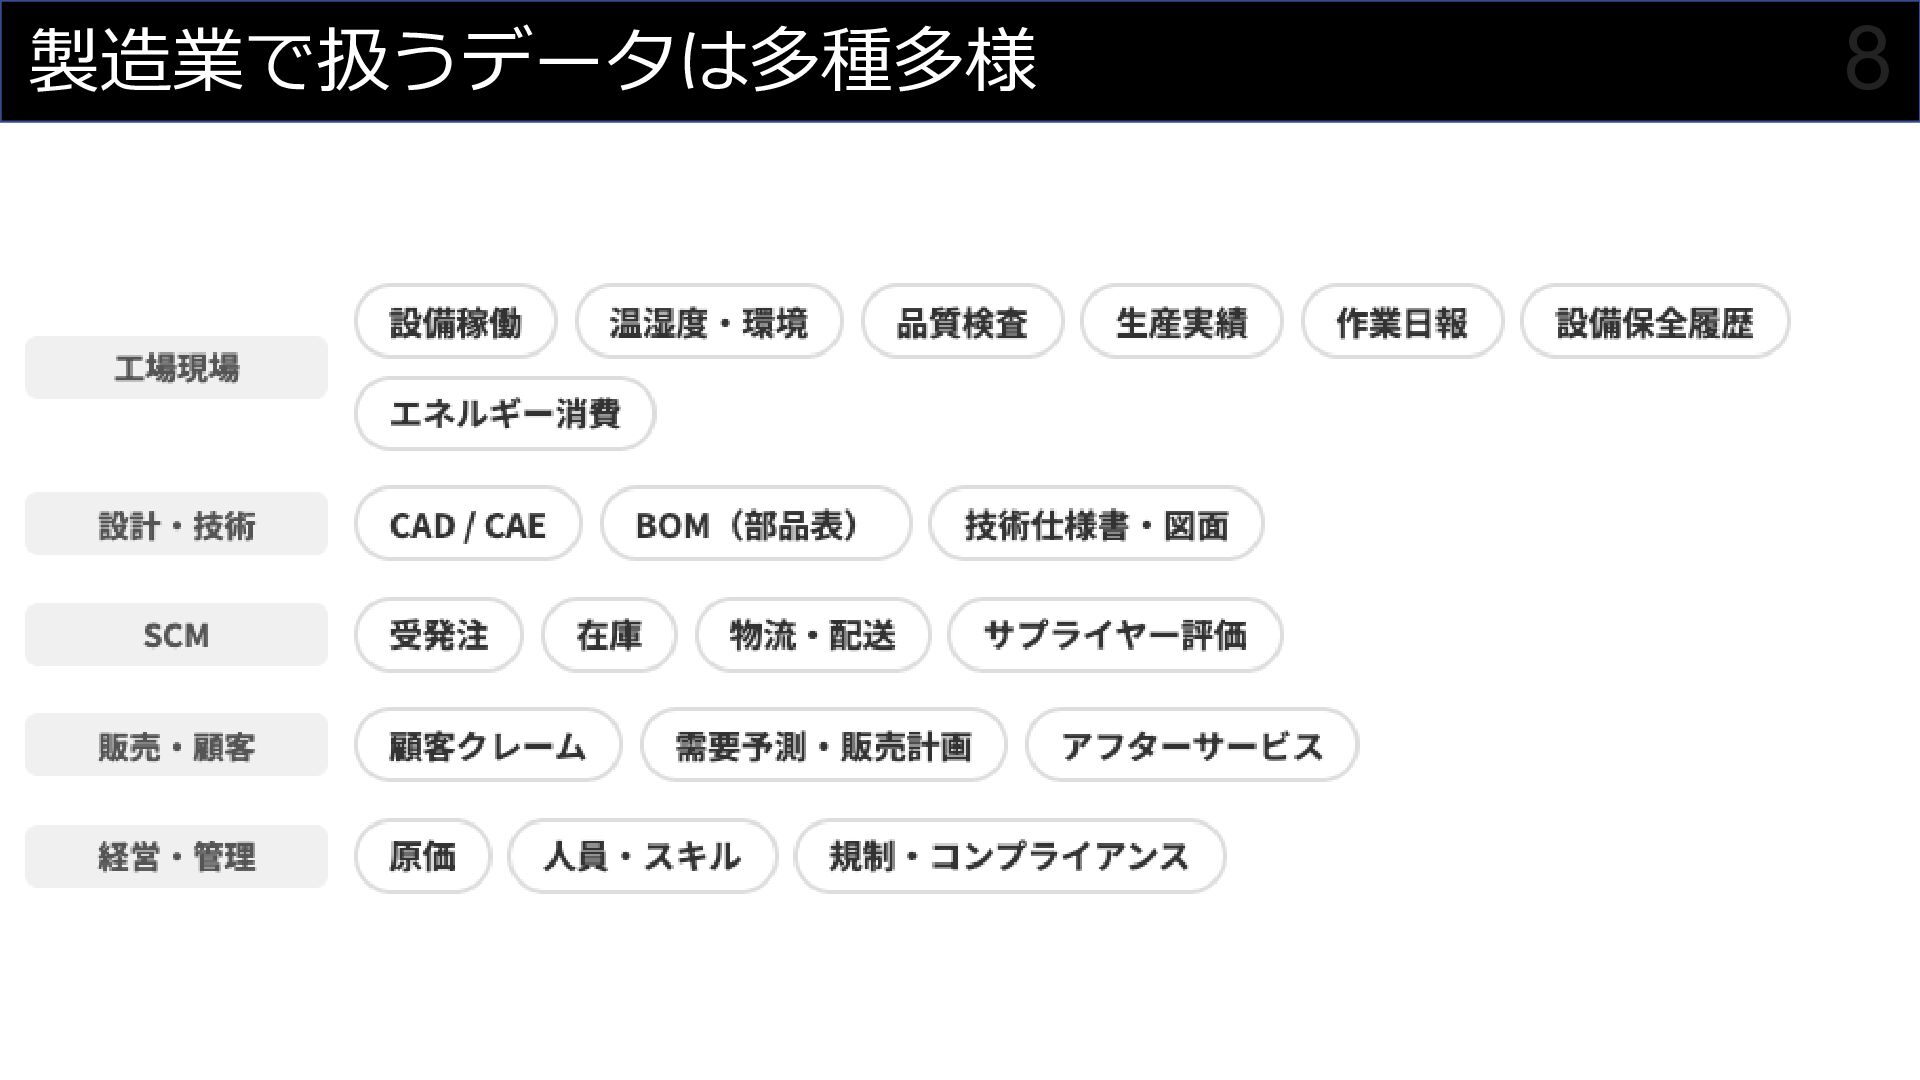
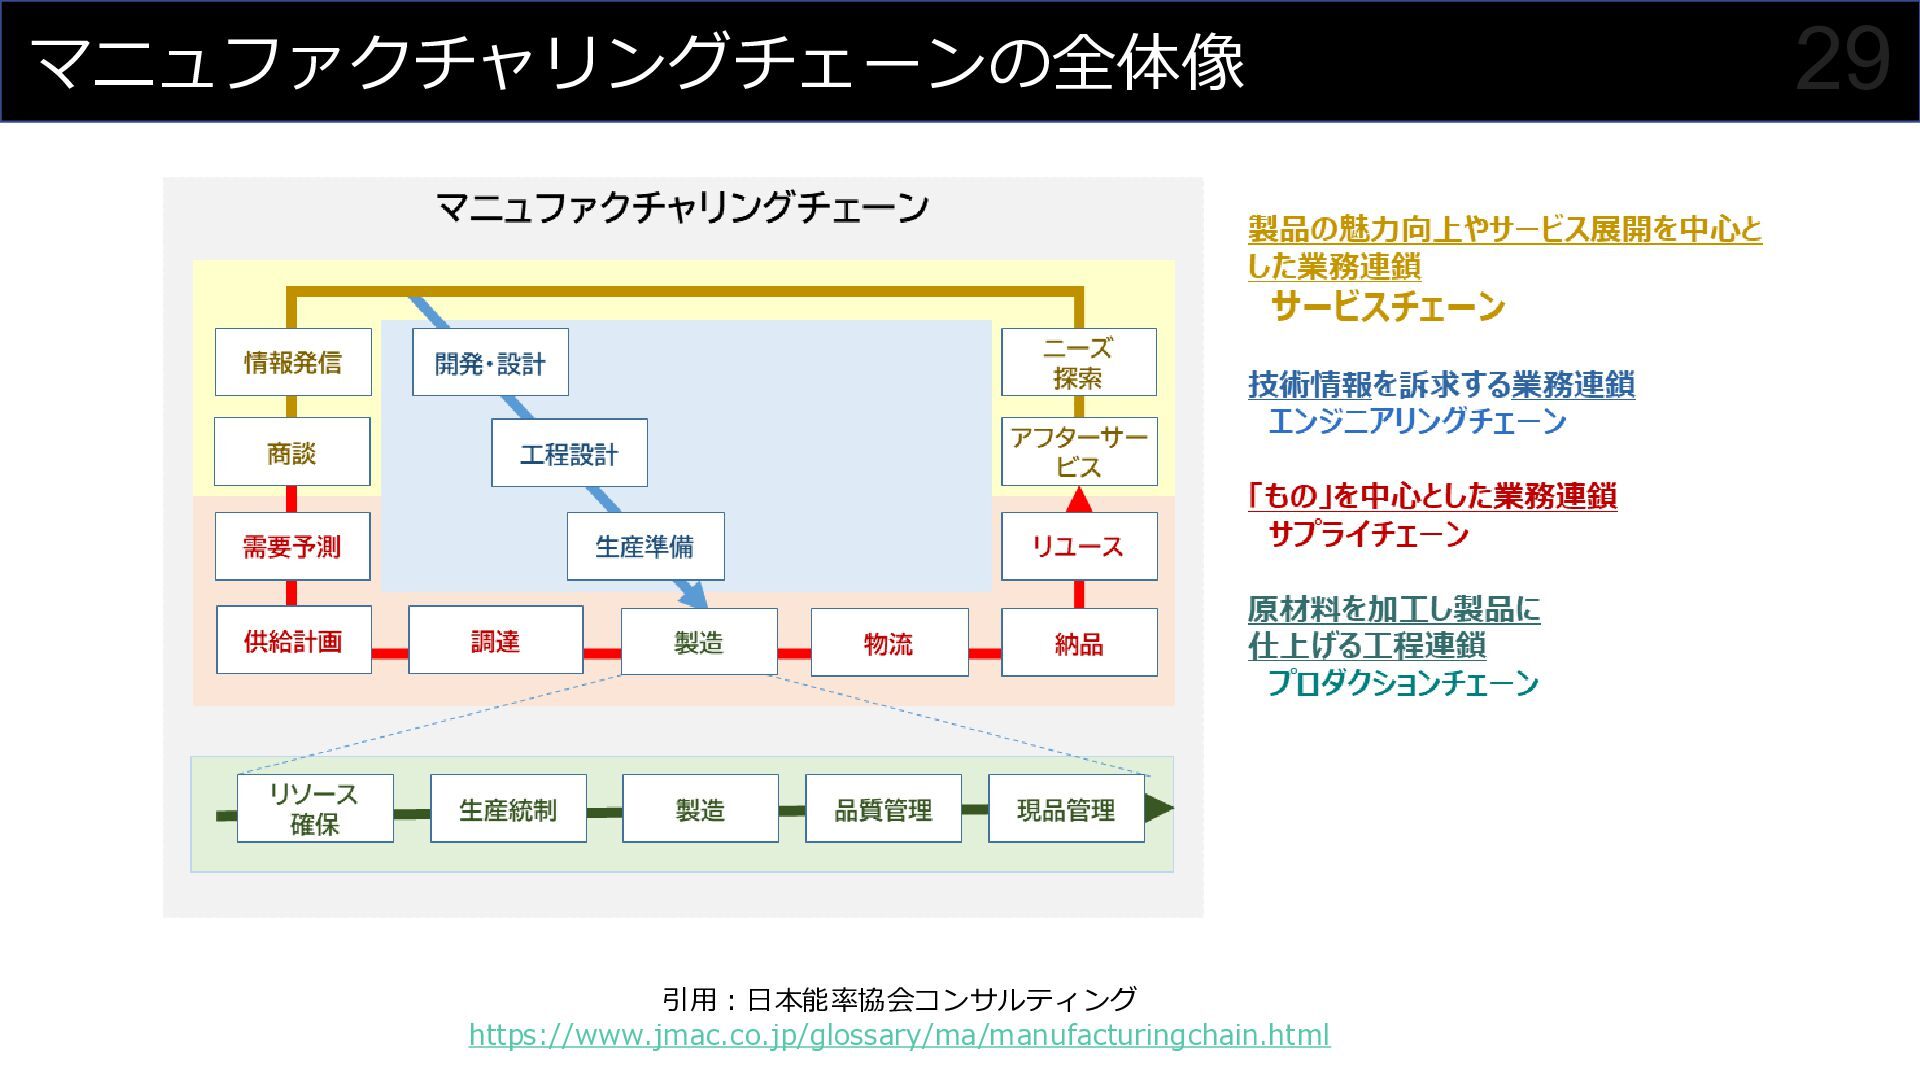
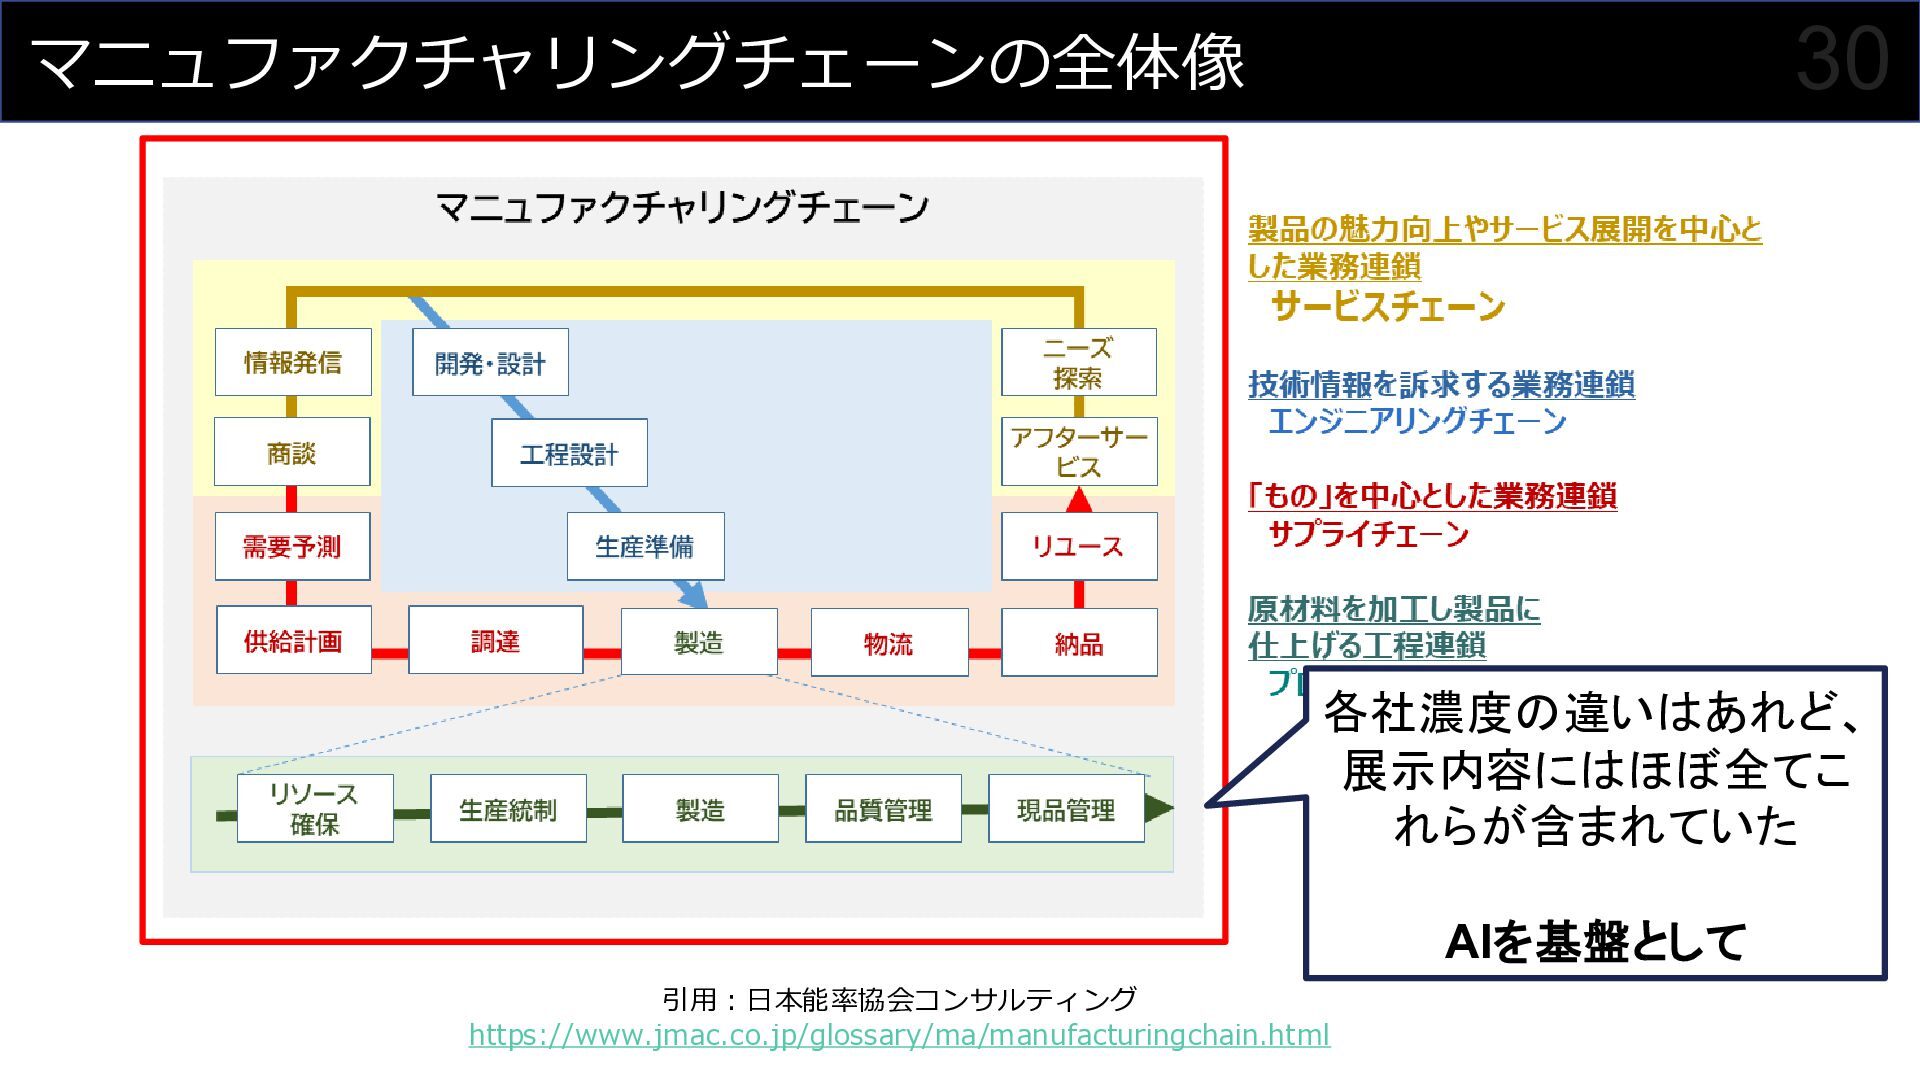
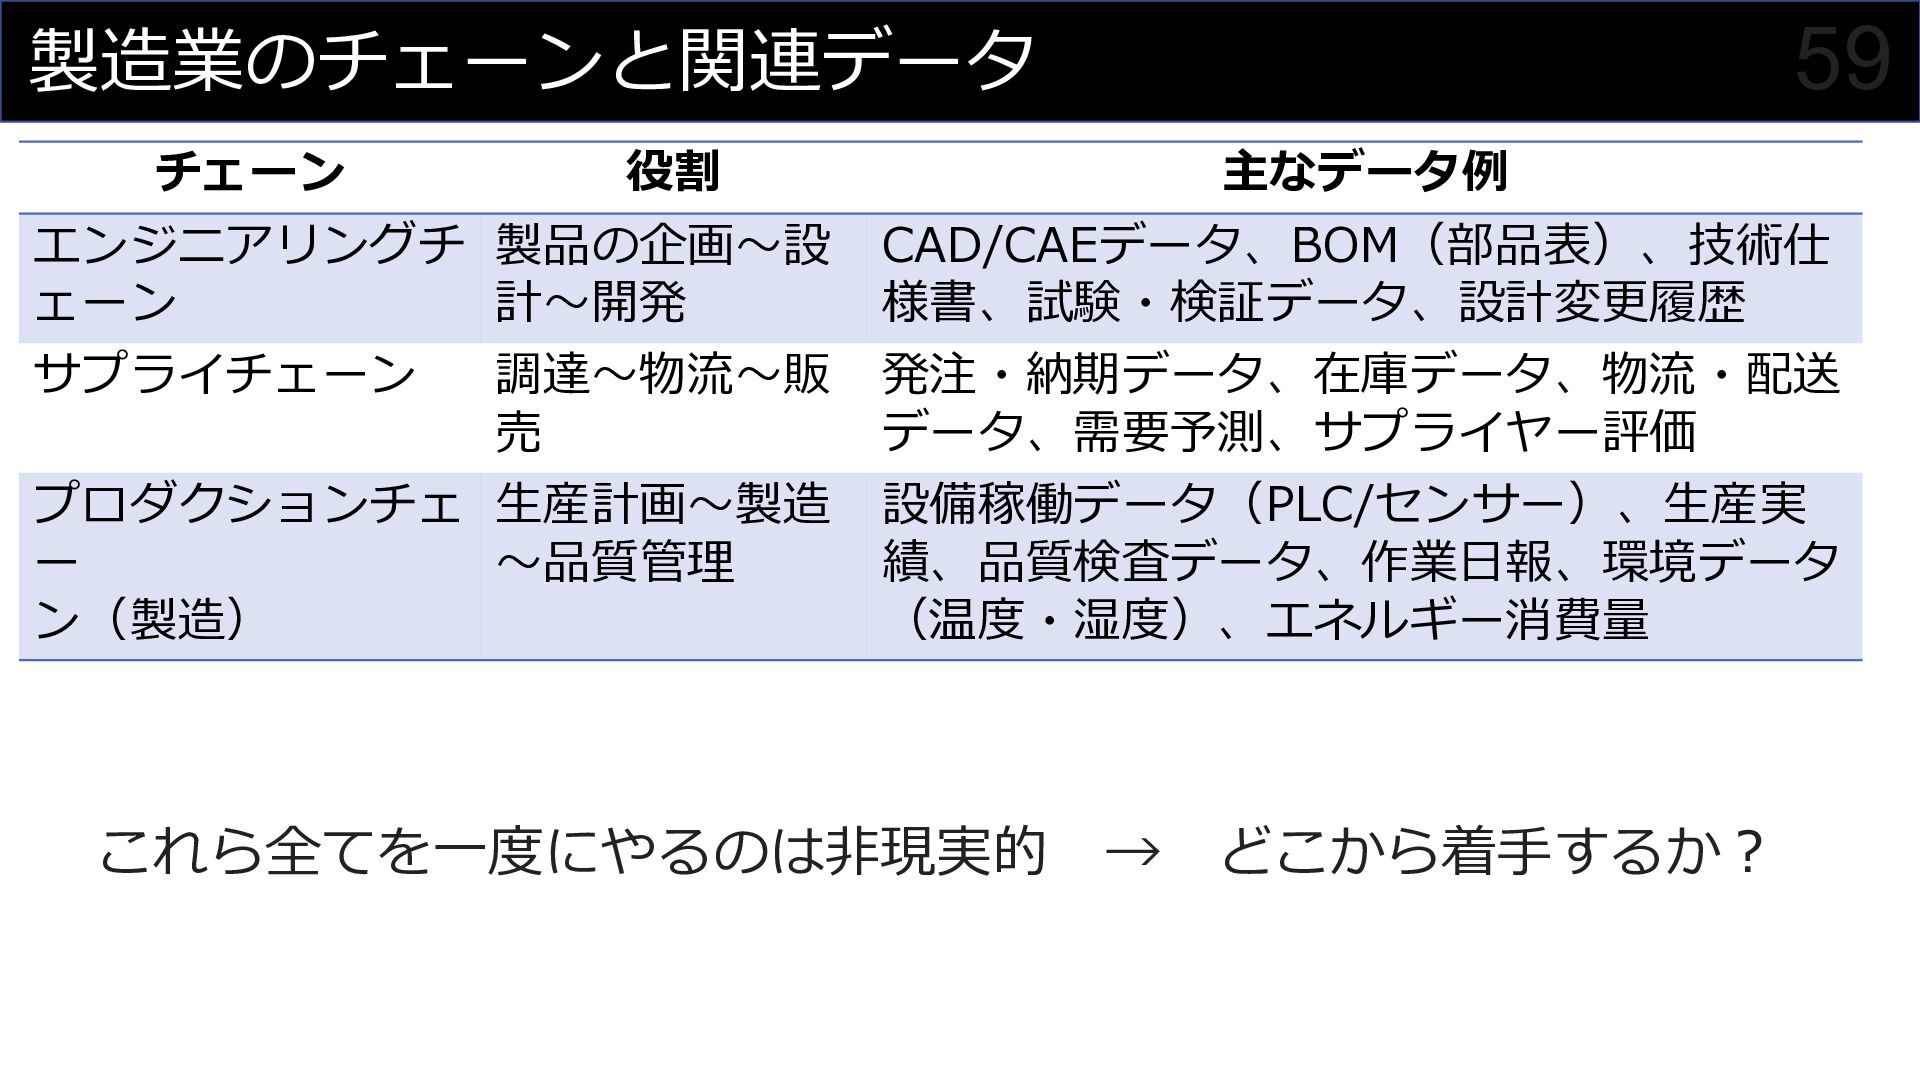
  27. 59 製造業のチェーンと関連データ チェーン 役割 主なデータ例 エンジニアリングチ 製品の企画〜設 ェーン 計〜開発 CAD/CAEデータ、BOM(部品表)、技術仕

    様書、試験・検証データ、設計変更履歴 サプライチェーン 調達〜物流〜販 売 発注・納期データ、在庫データ、物流・配送 データ、需要予測、サプライヤー評価 プロダクションチェ 生産計画〜製造 ー 〜品質管理 ン(製造) 設備稼働データ(PLC/センサー)、生産実 績、品質検査データ、作業日報、環境データ (温度・湿度)、エネルギー消費量 これら全てを一度にやるのは非現実的 → どこから着手するか?
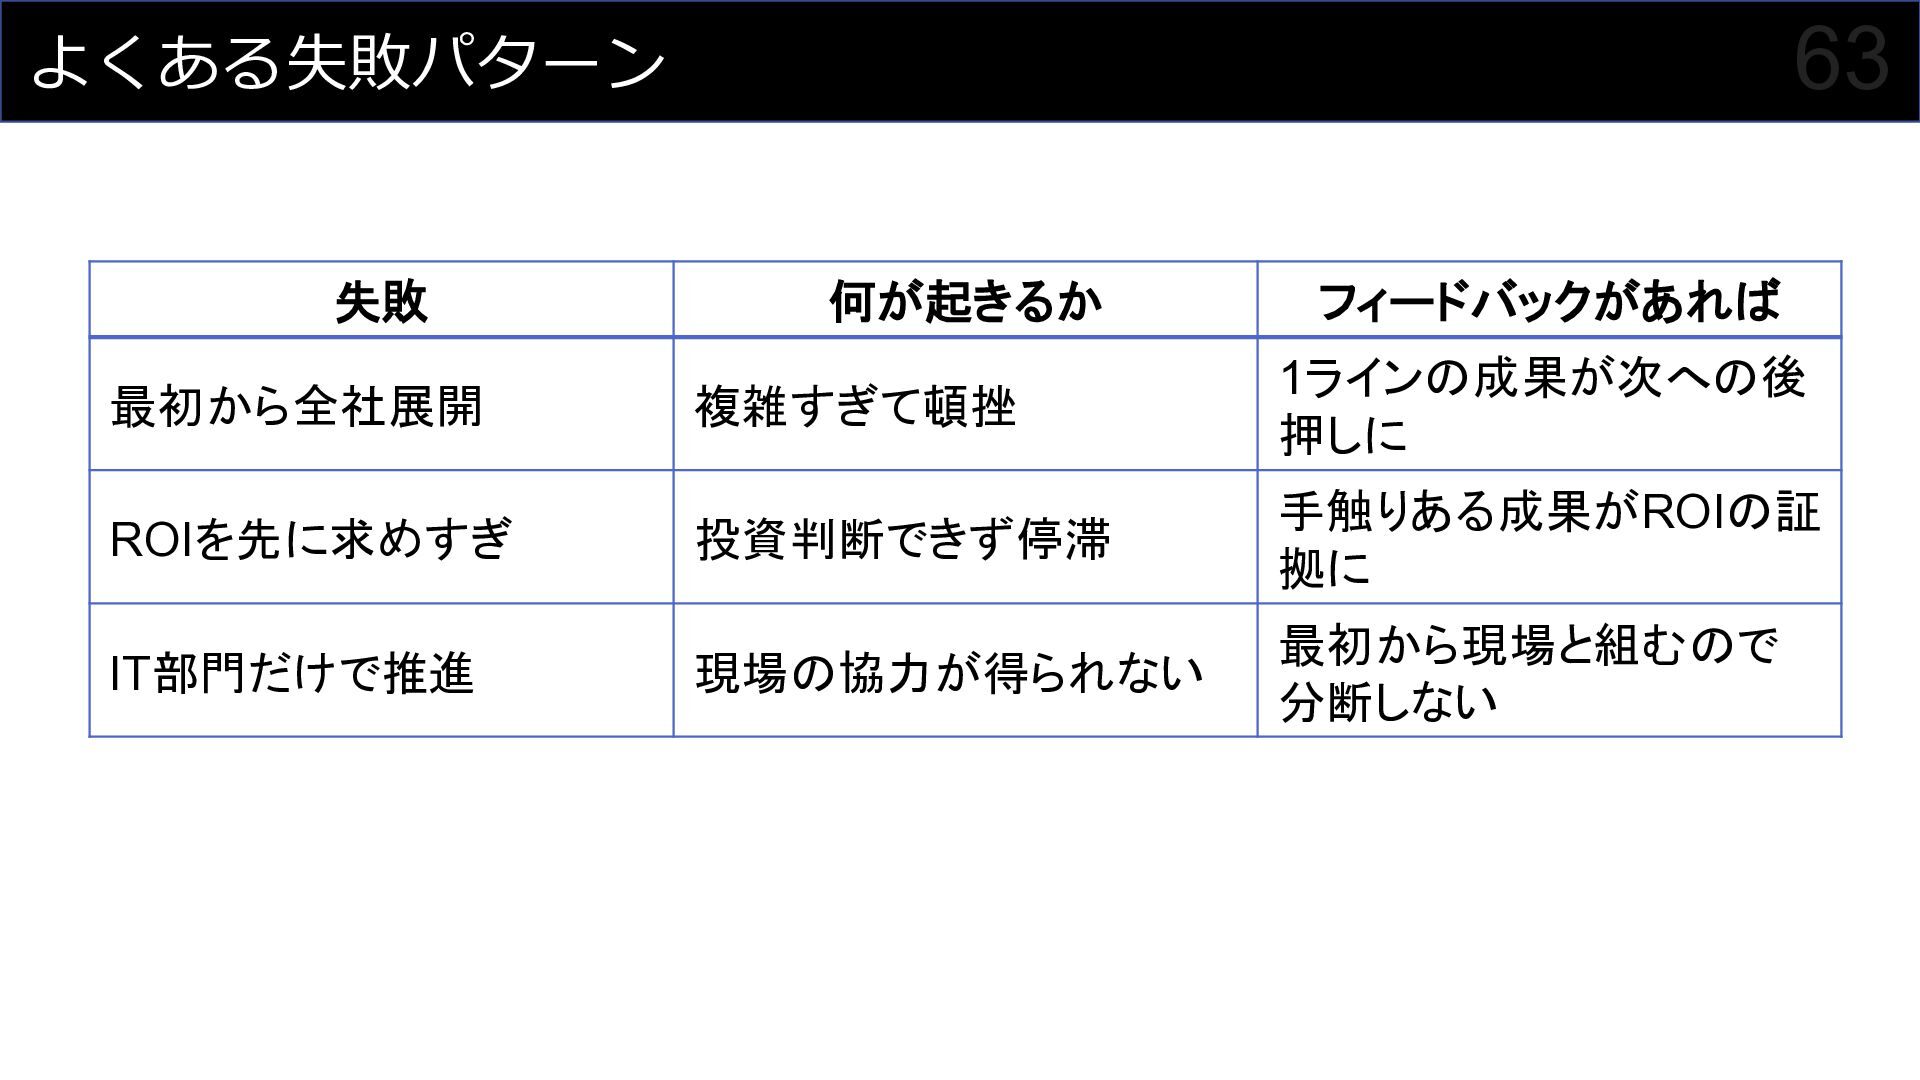
  28. 63 よくある失敗パターン 失敗 最初から全社展開 ROIを先に求めすぎ IT部門だけで推進 何が起きるか フィードバックがあれば 複雑すぎて頓挫 1ラインの成果が次への後

    押しに 投資判断できず停滞 手触りある成果がROIの証 拠に 現場の協力が得られない 最初から現場と組むので 分断しない
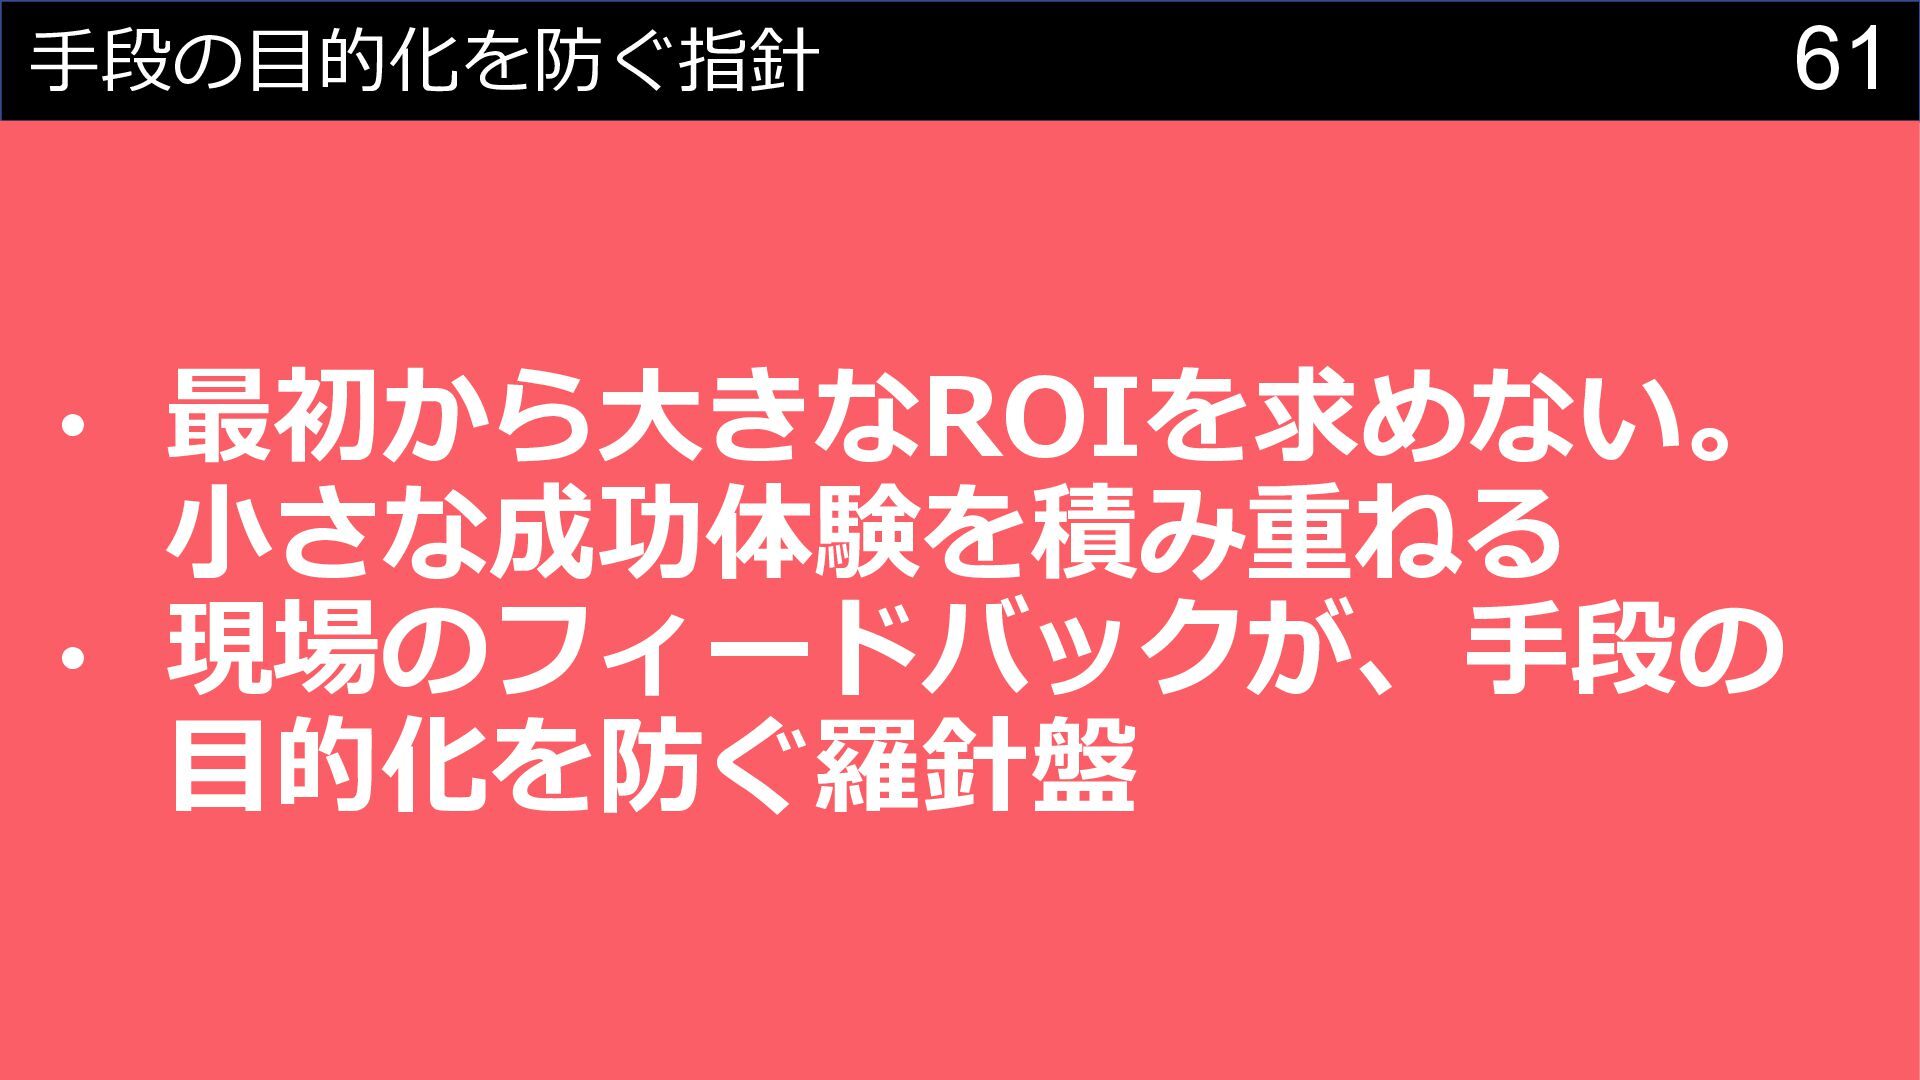
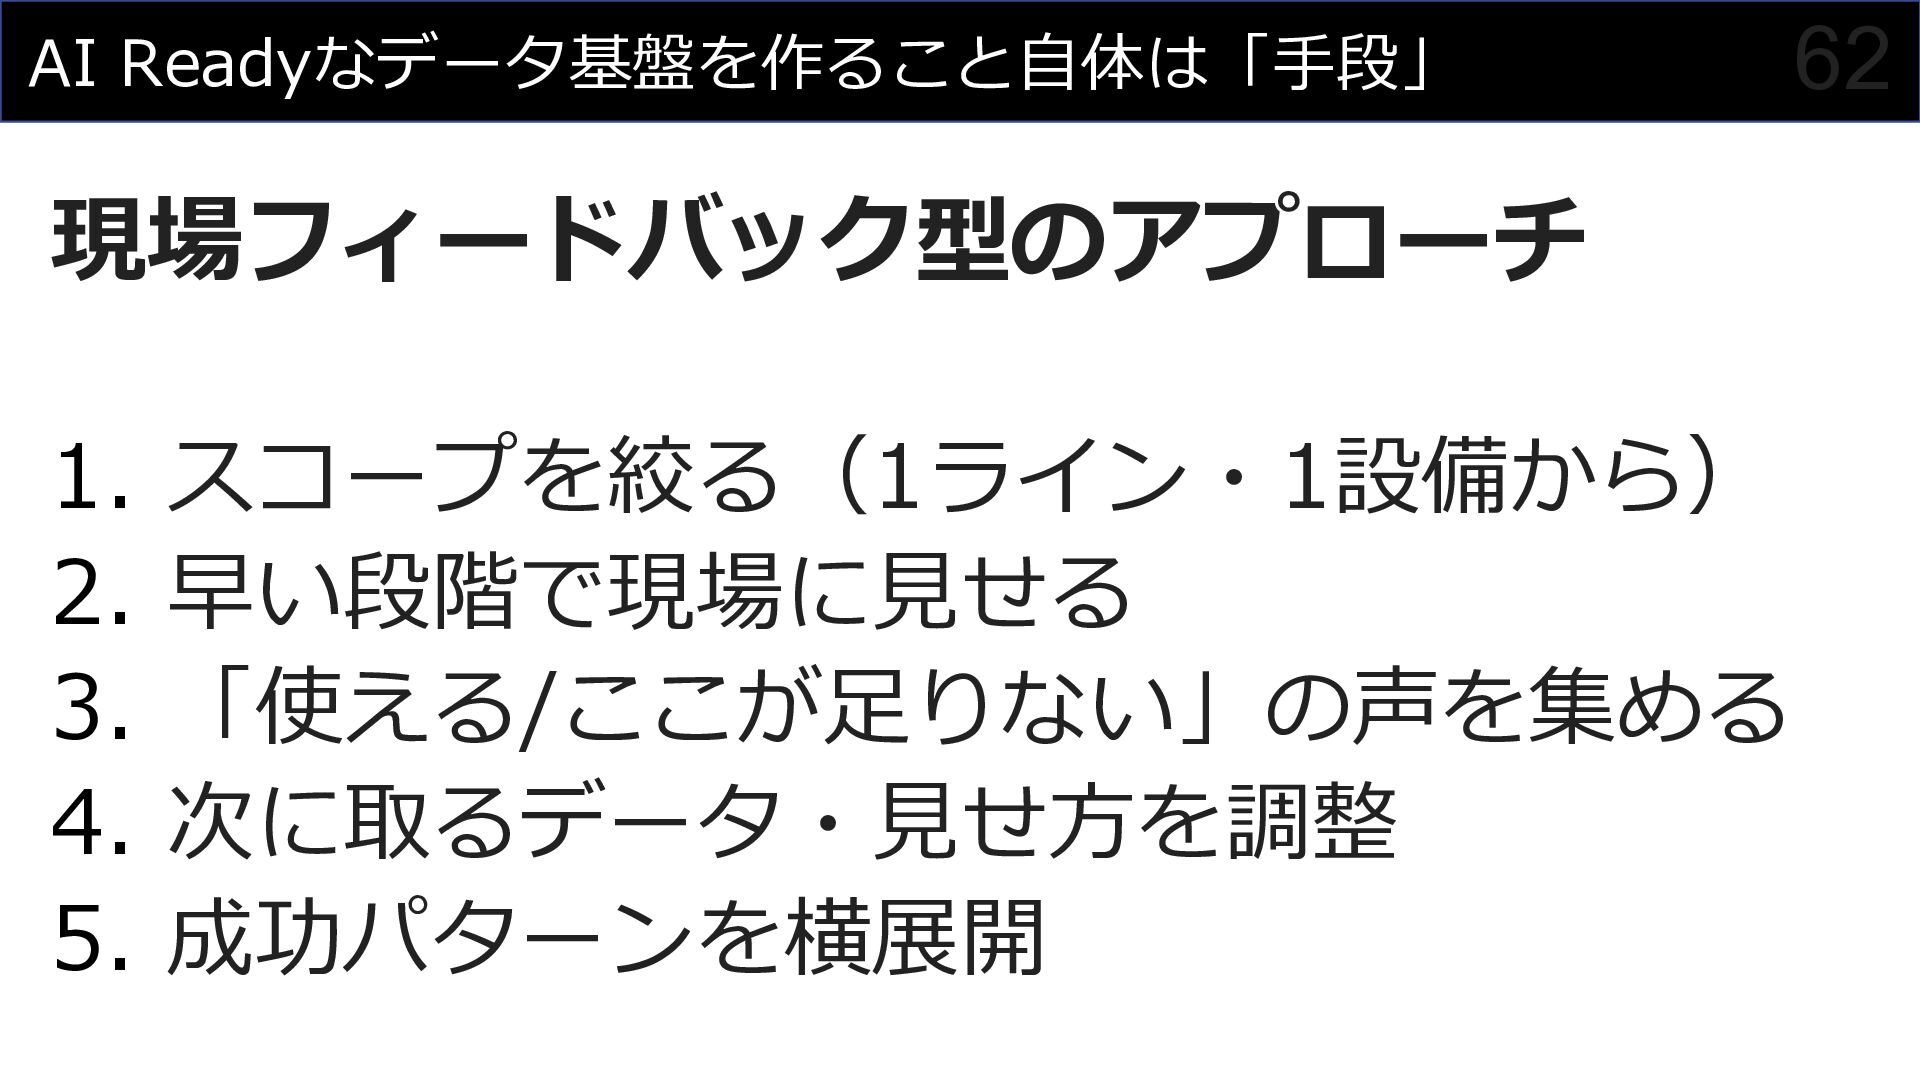
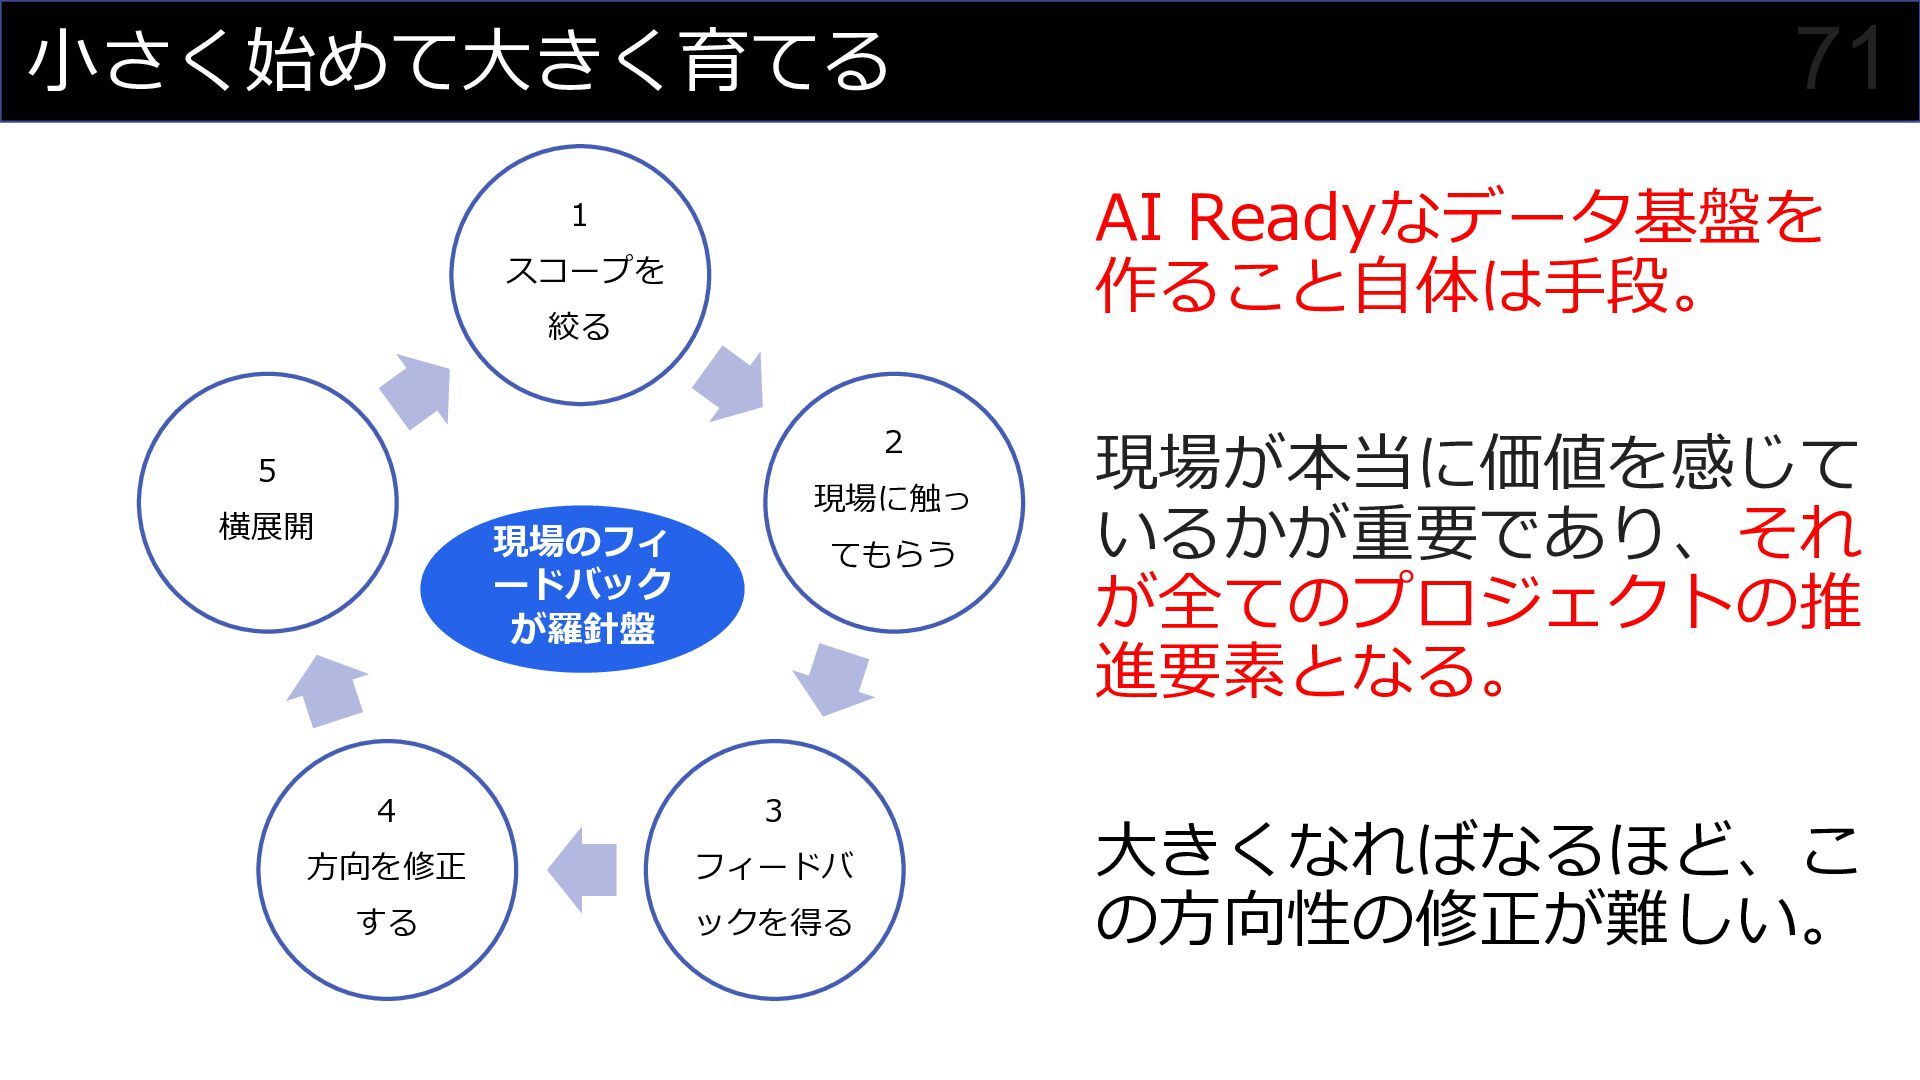
  29. 小さく始めて大きく育てる AI Readyなデータ基盤を 作ること自体は手段。 1 スコープを 絞る 2 5 現場に触っ

    横展開 71 現場のフィ ードバック が羅針盤 てもらう 4 3 方向を修正 フィードバ する ックを得る 現場が本当に価値を感じて いるかが重要であり、それ が全てのプロジェクトの推 進要素となる。 大きくなればなるほど、こ の方向性の修正が難しい。
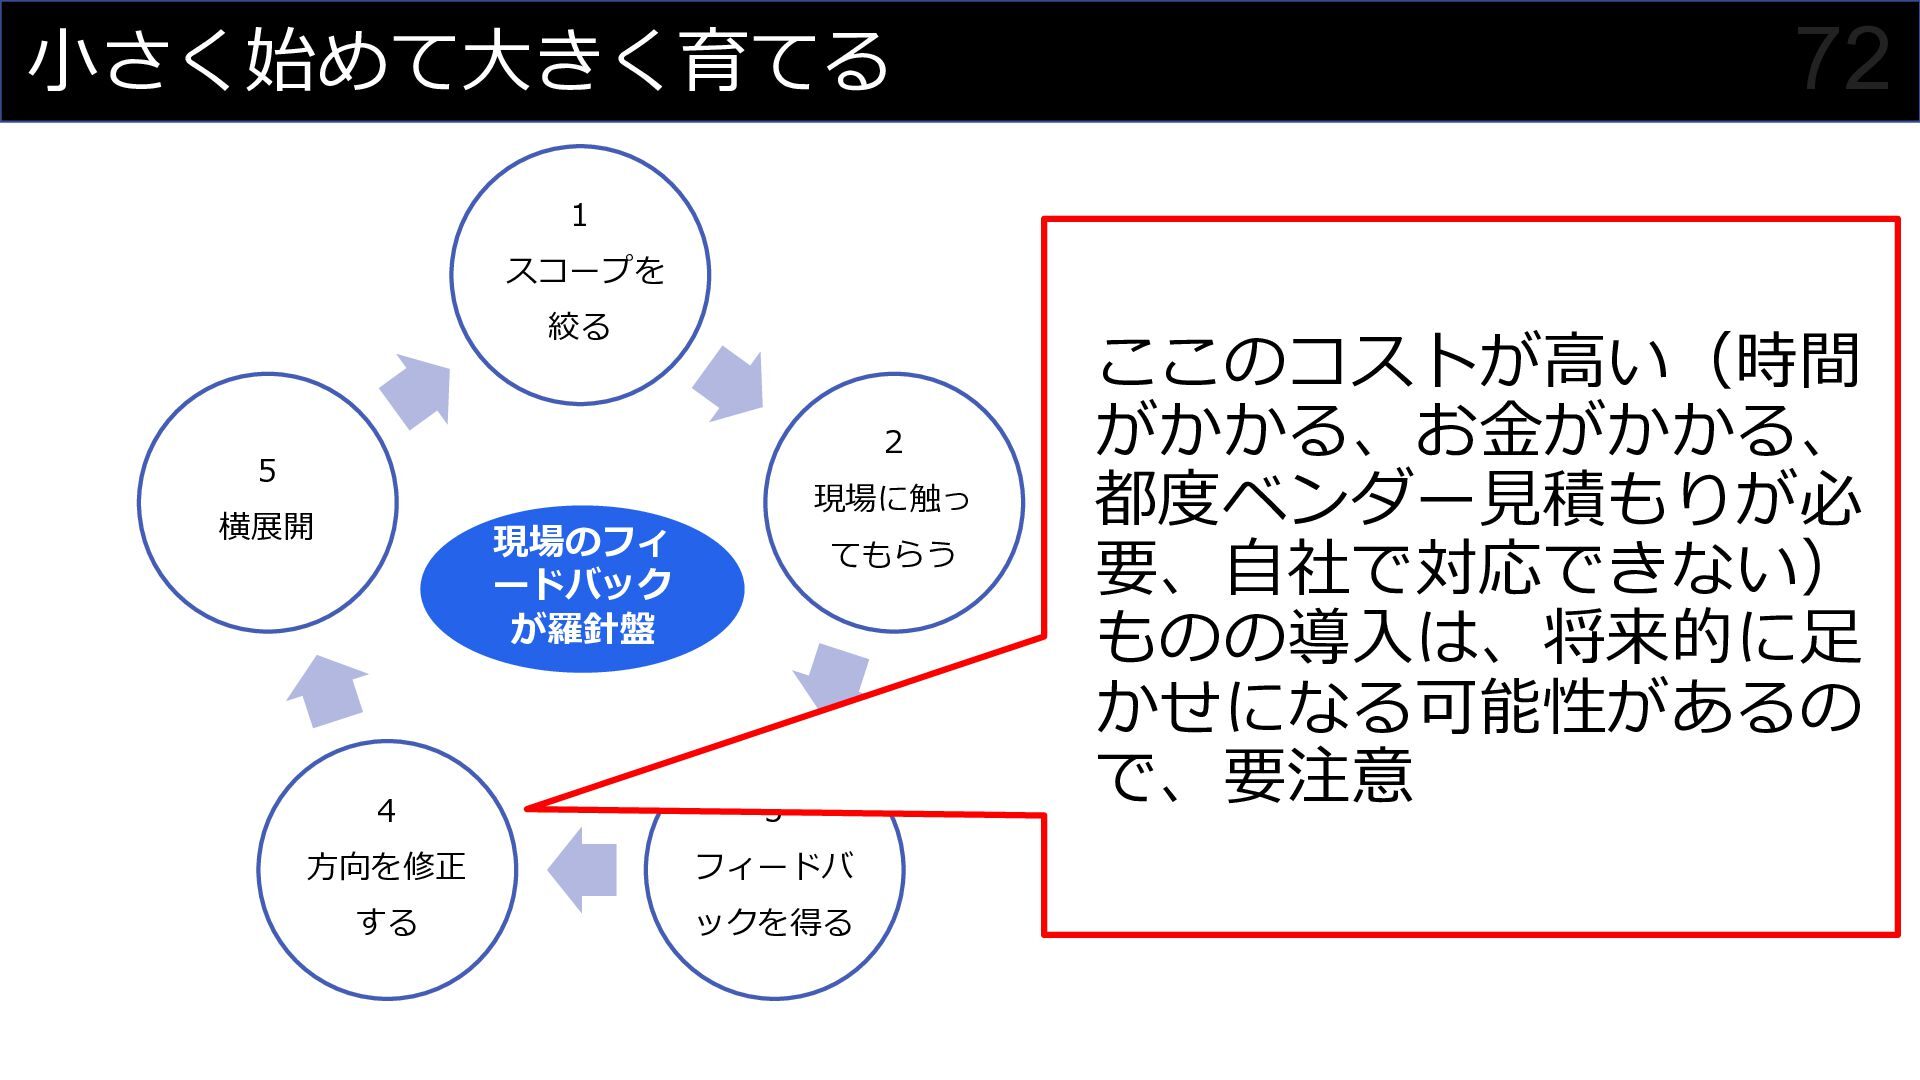
  30. 小さく始めて大きく育てる 72 1 スコープを 絞る 2 5 現場に触っ 横展開 現場のフィ

    ードバック が羅針盤 てもらう 4 3 方向を修正 フィードバ する ックを得る ここのコストが高い(時間 がかかる、お金がかかる、 都度ベンダー見積もりが必 要、自社で対応できない) ものの導入は、将来的に足 かせになる可能性があるの で、要注意