Upgrade to Pro
— share decks privately, control downloads, hide ads and more …
Speaker Deck
Sign up for free
Menu
Search
Features
All features
Private URLs
Password Protection
Custom URLS
Scheduled publishing
Remove Branding
Restrict embedding
Deck Collections
Notes
Features
All features
Private URLs
Password Protection
Custom URLS
Scheduled publishing
Remove Branding
Restrict embedding
Deck Collections
Notes
Explore
Featured decks
Featured speakers
Programming
Technology
Storyboards
Explore
Featured decks
Featured speakers
Programming
Technology
Storyboards
Pricing
Search
Sign in
Sign up for free
キヨさん、町工場のAIを50点から始める
Search
コロッケそば
October 29, 2026
Technology
43
0
Share
Embed
Copy iframe code
Copy JS code
Copy link
Start on current slide
キヨさん、町工場のAIを50点から始める
コロッケそば
October 29, 2026
More Decks by コロッケそば
See All by コロッケそば
キヨさん続編8_トランスフォーマー編
happysamurai294
0
21
キヨさん続編9_ハイパーパラメータ編
happysamurai294
0
16
キヨさん続編10_ニューラルネット編
happysamurai294
0
14
キヨさん続編6_判断AI編
happysamurai294
0
35
キヨさん続編7_忖度編
happysamurai294
0
23
キヨさん67歳、AI時代の開発手法や用語の地図を歩く
happysamurai294
0
54
AI時代の開発用語マップ
happysamurai294
0
62
キヨさん67歳、守りの前に「ズレ」を突き合わせる
happysamurai294
0
57
キヨさん続編_公民館教室編
happysamurai294
0
46
Other Decks in Technology
See All in Technology
AIがGISを代替する日:〜すべてをAIが創る時代に、私たちがFOSS4Gに関わる意味〜
lehupa
0
160
AIで選択肢が広がった組織設計の理想と現実
konifar
16
7.3k
Draft AIエージェントの トークン消費を最小化する 8つの原則
kinopeee
6
1.9k
[General] 개발자로 해외 기업에서 일하기
skydoves
1
190
re:Inventで、人生は変わったのか? / growth-builders-hub-1-reinvent-2026
mhrtech
2
170
Snowflake でできることが増えたら、 ABAC が必要になった
kaeton
0
130
新卒エンジニア、 介護士になる
ryu1013
1
650
渡米前の準備を制す!re:Invent 2026徹底準備術 / The Ultimate Preparation Guide for re:Invent 2026
yuj1osm
1
460
SLOを阻む不安
sraku2159
0
190
攻撃 3 時間 vs 復旧 10 時間。アクセスキー流出の非対称性を体感するために CTF を作った話
kazzpapa3
1
120
Adversary Infrastructure Hunting101
disconinja
0
180
仕様駆動開発の、その先へ。決める力と確かめる仕組み
inariku
1
150
Featured
See All Featured
Typedesign – Prime Four
hannesfritz
42
3.2k
The Organizational Zoo: Understanding Human Behavior Agility Through Metaphoric Constructive Conversations (based on the works of Arthur Shelley, Ph.D)
kimpetersen
PRO
0
520
Navigating Team Friction
lara
192
16k
Build The Right Thing And Hit Your Dates
maggiecrowley
39
3.5k
What’s in a name? Adding method to the madness
productmarketing
PRO
24
4.2k
How To Stay Up To Date on Web Technology
chriscoyier
790
250k
Getting science done with accelerated Python computing platforms
jacobtomlinson
2
560
The Art of Delivering Value - GDevCon NA Keynote
reverentgeek
16
2.2k
How To Speak Unicorn (iThemes Webinar)
marktimemedia
1
620
sira's awesome portfolio website redesign presentation
elsirapls
0
480
Darren the Foodie - Storyboard
khoart
PRO
4
4.1k
Into the Great Unknown - MozCon
thekraken
41
2.8k
Transcript
キヨさん続編5_町工場編 | 製造業×AIエージェント キヨさん、 町工場のAIを 50点から始める 工 製造ラインを知らない昭和のSEが、町工場の社長と一緒に 「半分の地図」から歩き出し、現場の赤ペンで埋めていく物語 マニュアルRAG
変化の通知 FTAレポート 異常音の判定 点検スケジュール 100点は狙わん。 50点で動かす。 対応フロー ※この物語はフィクションです。登場人物・会社・機種名・数値はすべて架空のもので、実在の人物・団体とは関係ありません。
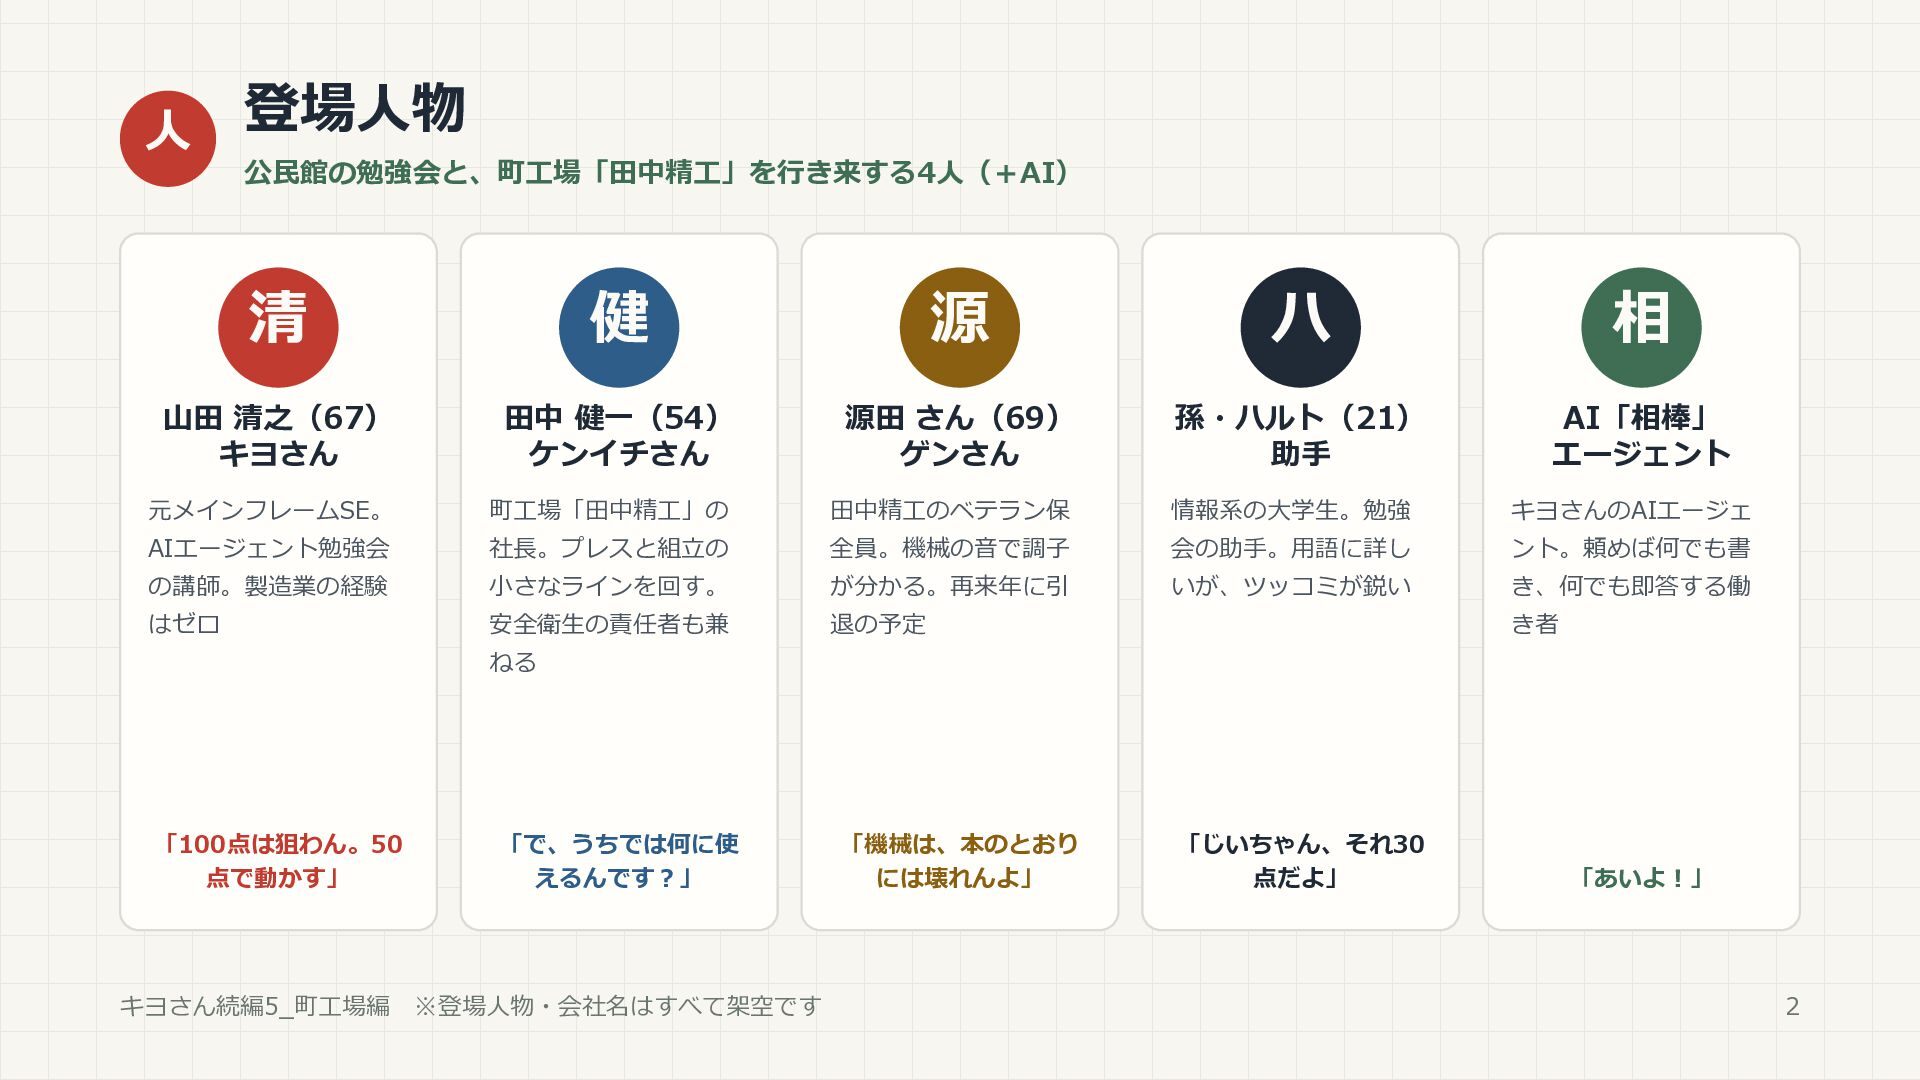
人 登場人物 公民館の勉強会と、町工場「田中精工」を行き来する4人(+AI) 清 健 源 ハ 相 山田 清之(67)
キヨさん 田中 健一(54) ケンイチさん 源田 さん(69) ゲンさん 孫・ハルト(21) 助手 AI「相棒」 エージェント 元メインフレームSE。 町工場「田中精工」の 田中精工のベテラン保 情報系の大学生。勉強 キヨさんのAIエージェ AIエージェント勉強会 社長。プレスと組立の 全員。機械の音で調子 会の助手。用語に詳し ント。頼めば何でも書 の講師。製造業の経験 小さなラインを回す。 が分かる。再来年に引 いが、ツッコミが鋭い き、何でも即答する働 はゼロ 安全衛生の責任者も兼 退の予定 き者 ねる 「100点は狙わん。50 点で動かす」 キヨさん続編5_町工場編 「で、うちでは何に使 えるんです?」 ※登場人物・会社名はすべて架空です 「機械は、本のとおり には壊れんよ」 「じいちゃん、それ30 点だよ」 「あいよ!」 2
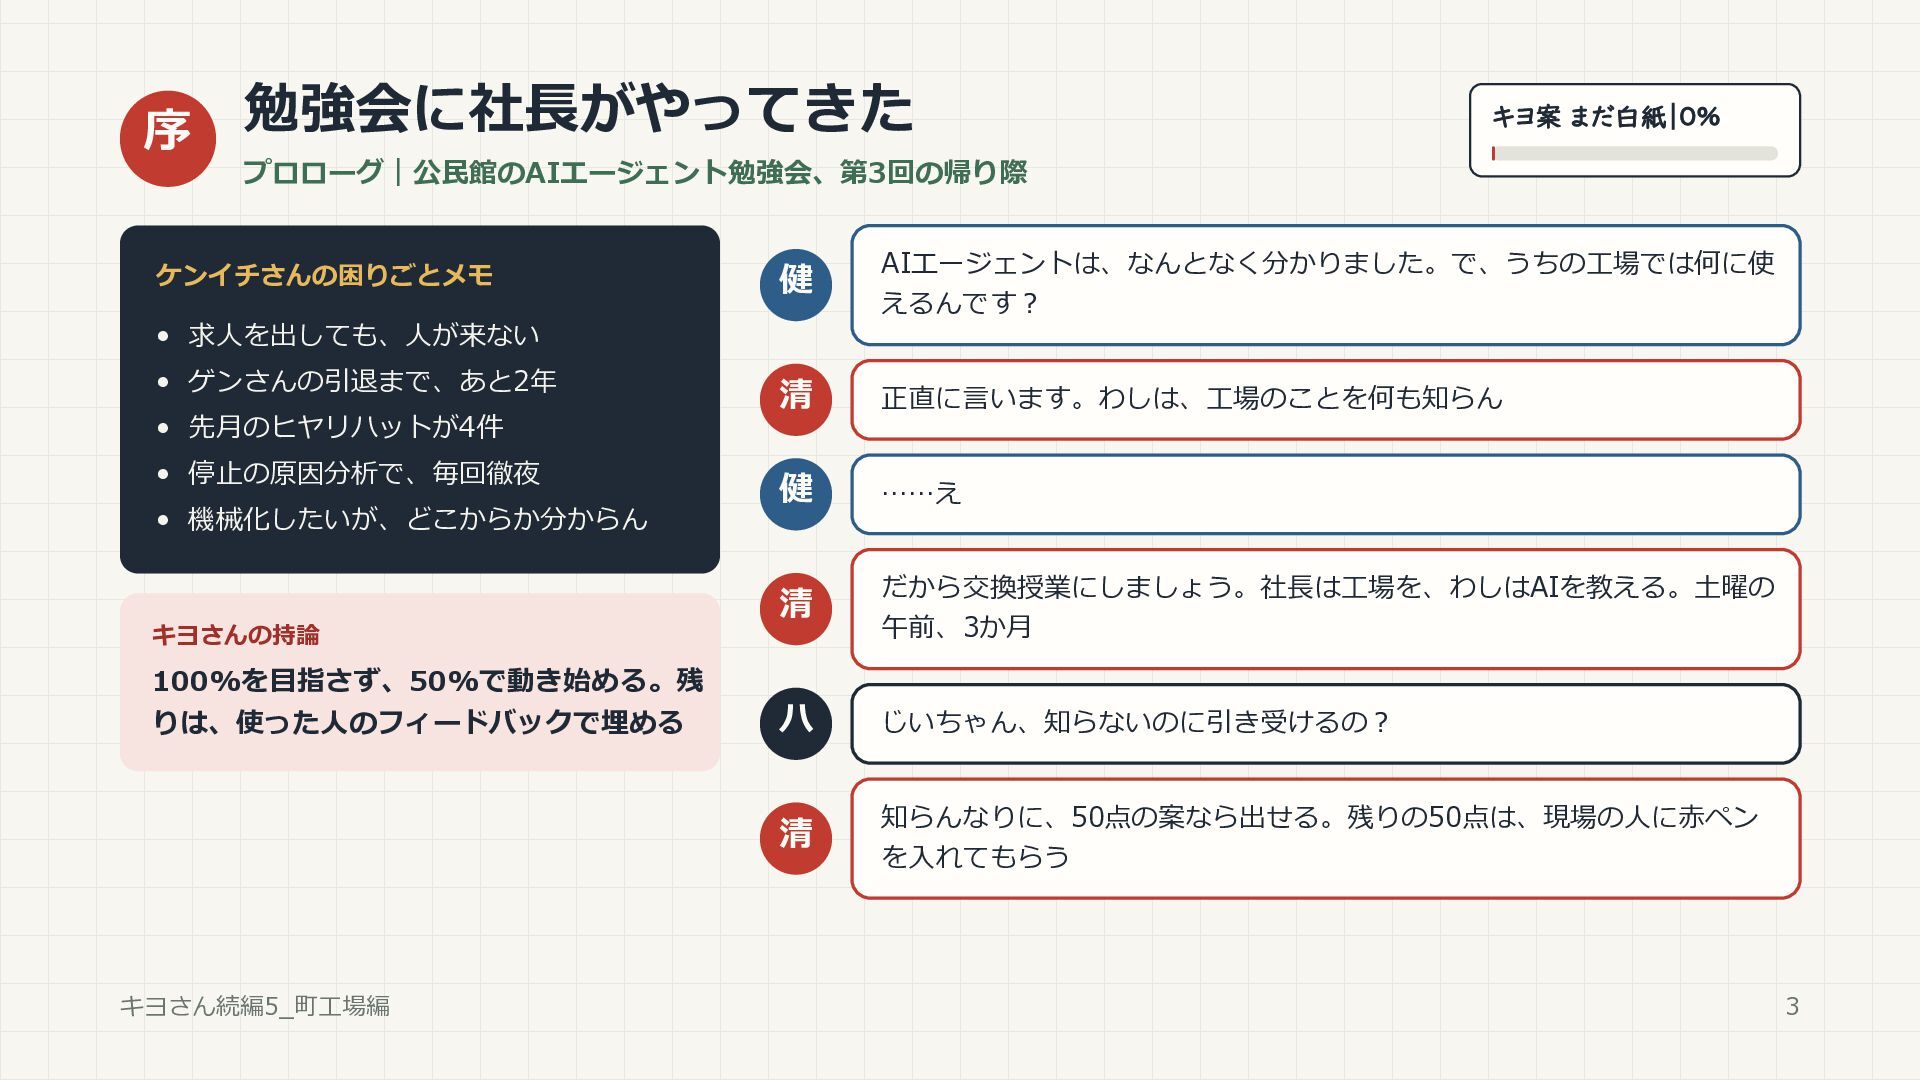
序 勉強会に社長がやってきた キヨ案 まだ白紙|0% プロローグ|公民館のAIエージェント勉強会、第3回の帰り際 ケンイチさんの困りごとメモ 健 AIエージェントは、なんとなく分かりました。で、うちの工場では何に使 えるんです? 清
正直に言います。わしは、工場のことを何も知らん 健 ……え 清 だから交換授業にしましょう。社長は工場を、わしはAIを教える。土曜の 午前、3か月 ハ じいちゃん、知らないのに引き受けるの? 清 知らんなりに、50点の案なら出せる。残りの50点は、現場の人に赤ペン を入れてもらう • 求人を出しても、人が来ない • ゲンさんの引退まで、あと2年 • 先月のヒヤリハットが4件 • 停止の原因分析で、毎回徹夜 • 機械化したいが、どこからか分からん キヨさんの持論 100%を目指さず、50%で動き始める。残 りは、使った人のフィードバックで埋める キヨさん続編5_町工場編 3
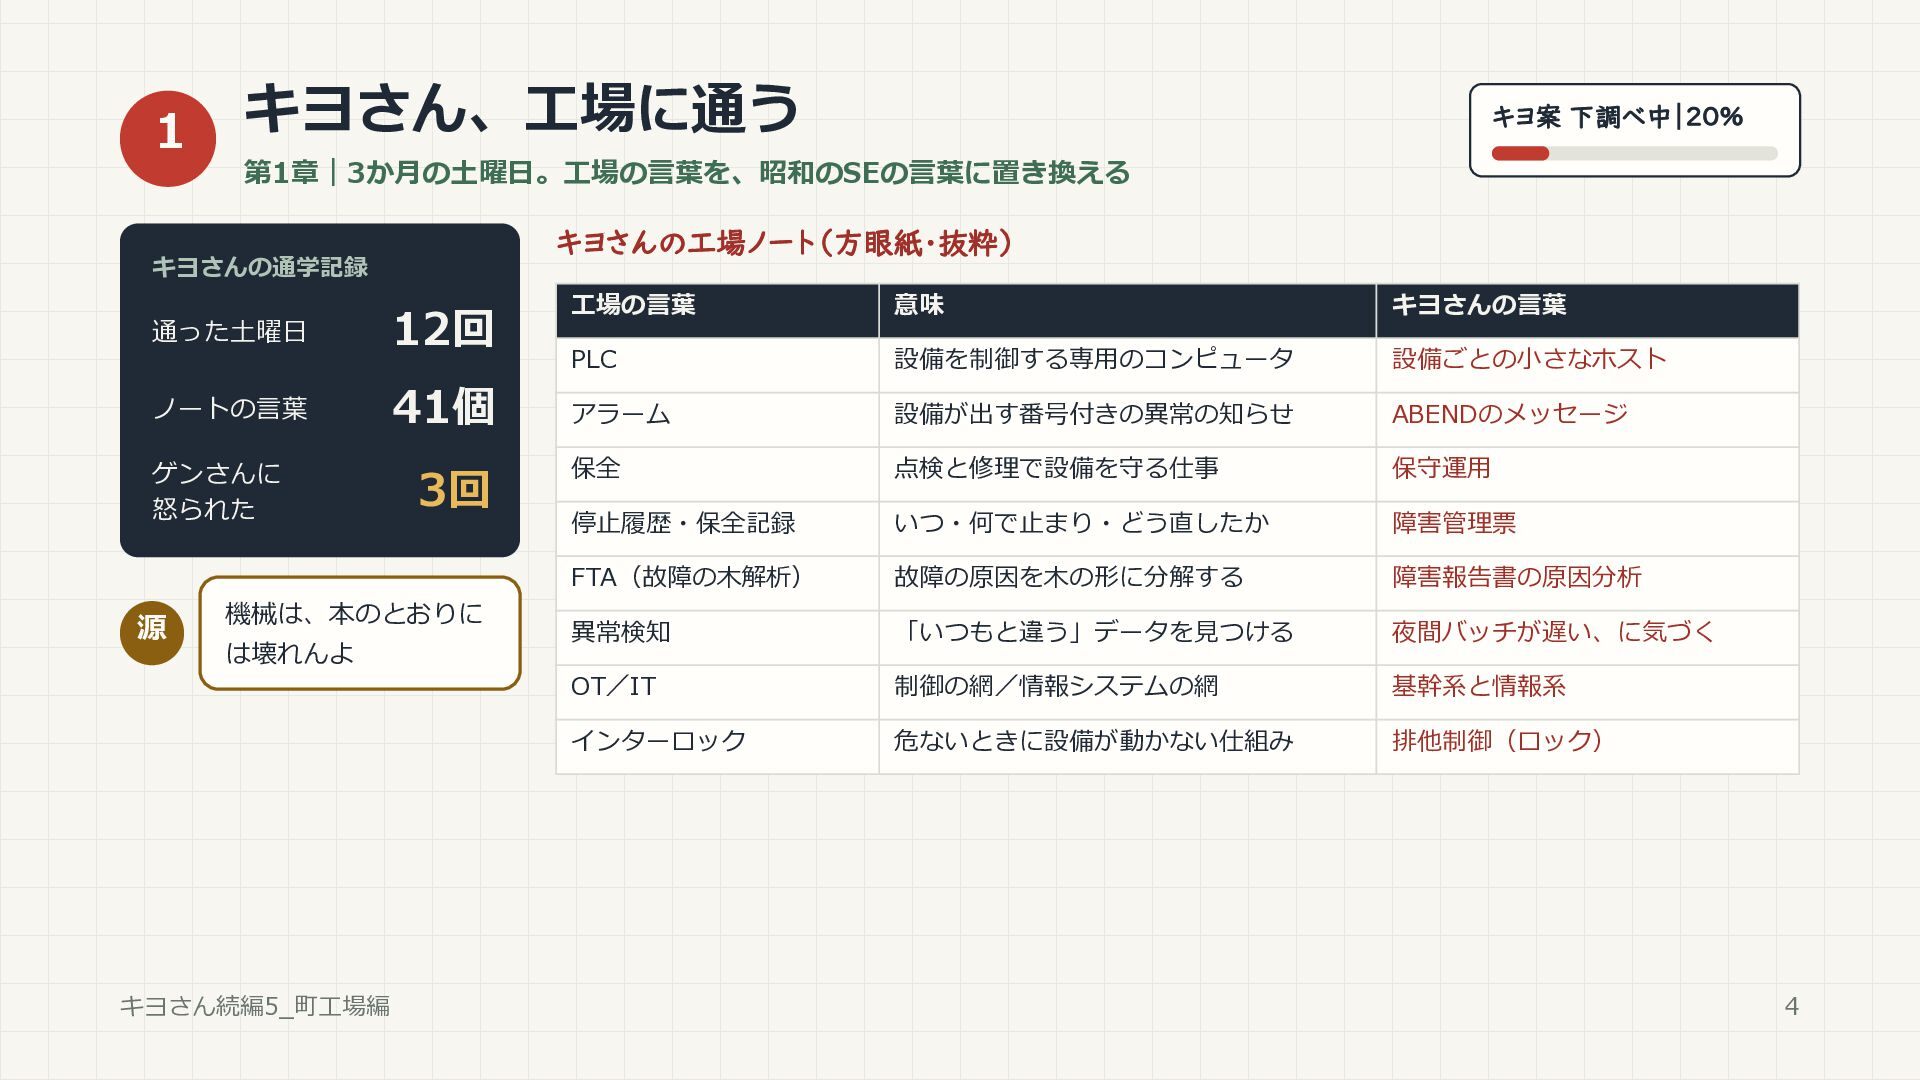
1 キヨさん、工場に通う 第1章|3か月の土曜日。工場の言葉を、昭和のSEの言葉に置き換える キヨさんの工場ノート(方眼紙・抜粋) キヨさんの通学記録 通った土曜日 12回 ノートの言葉 41個 ゲンさんに
怒られた 源 キヨ案 下調べ中|20% 3回 機械は、本のとおりに は壊れんよ キヨさん続編5_町工場編 工場の言葉 意味 キヨさんの言葉 PLC 設備を制御する専用のコンピュータ 設備ごとの小さなホスト アラーム 設備が出す番号付きの異常の知らせ ABENDのメッセージ 保全 点検と修理で設備を守る仕事 保守運用 停止履歴・保全記録 いつ・何で止まり・どう直したか 障害管理票 FTA(故障の木解析) 故障の原因を木の形に分解する 障害報告書の原因分析 異常検知 「いつもと違う」データを見つける 夜間バッチが遅い、に気づく OT/IT 制御の網/情報システムの網 基幹系と情報系 インターロック 危ないときに設備が動かない仕組み 排他制御(ロック) 4
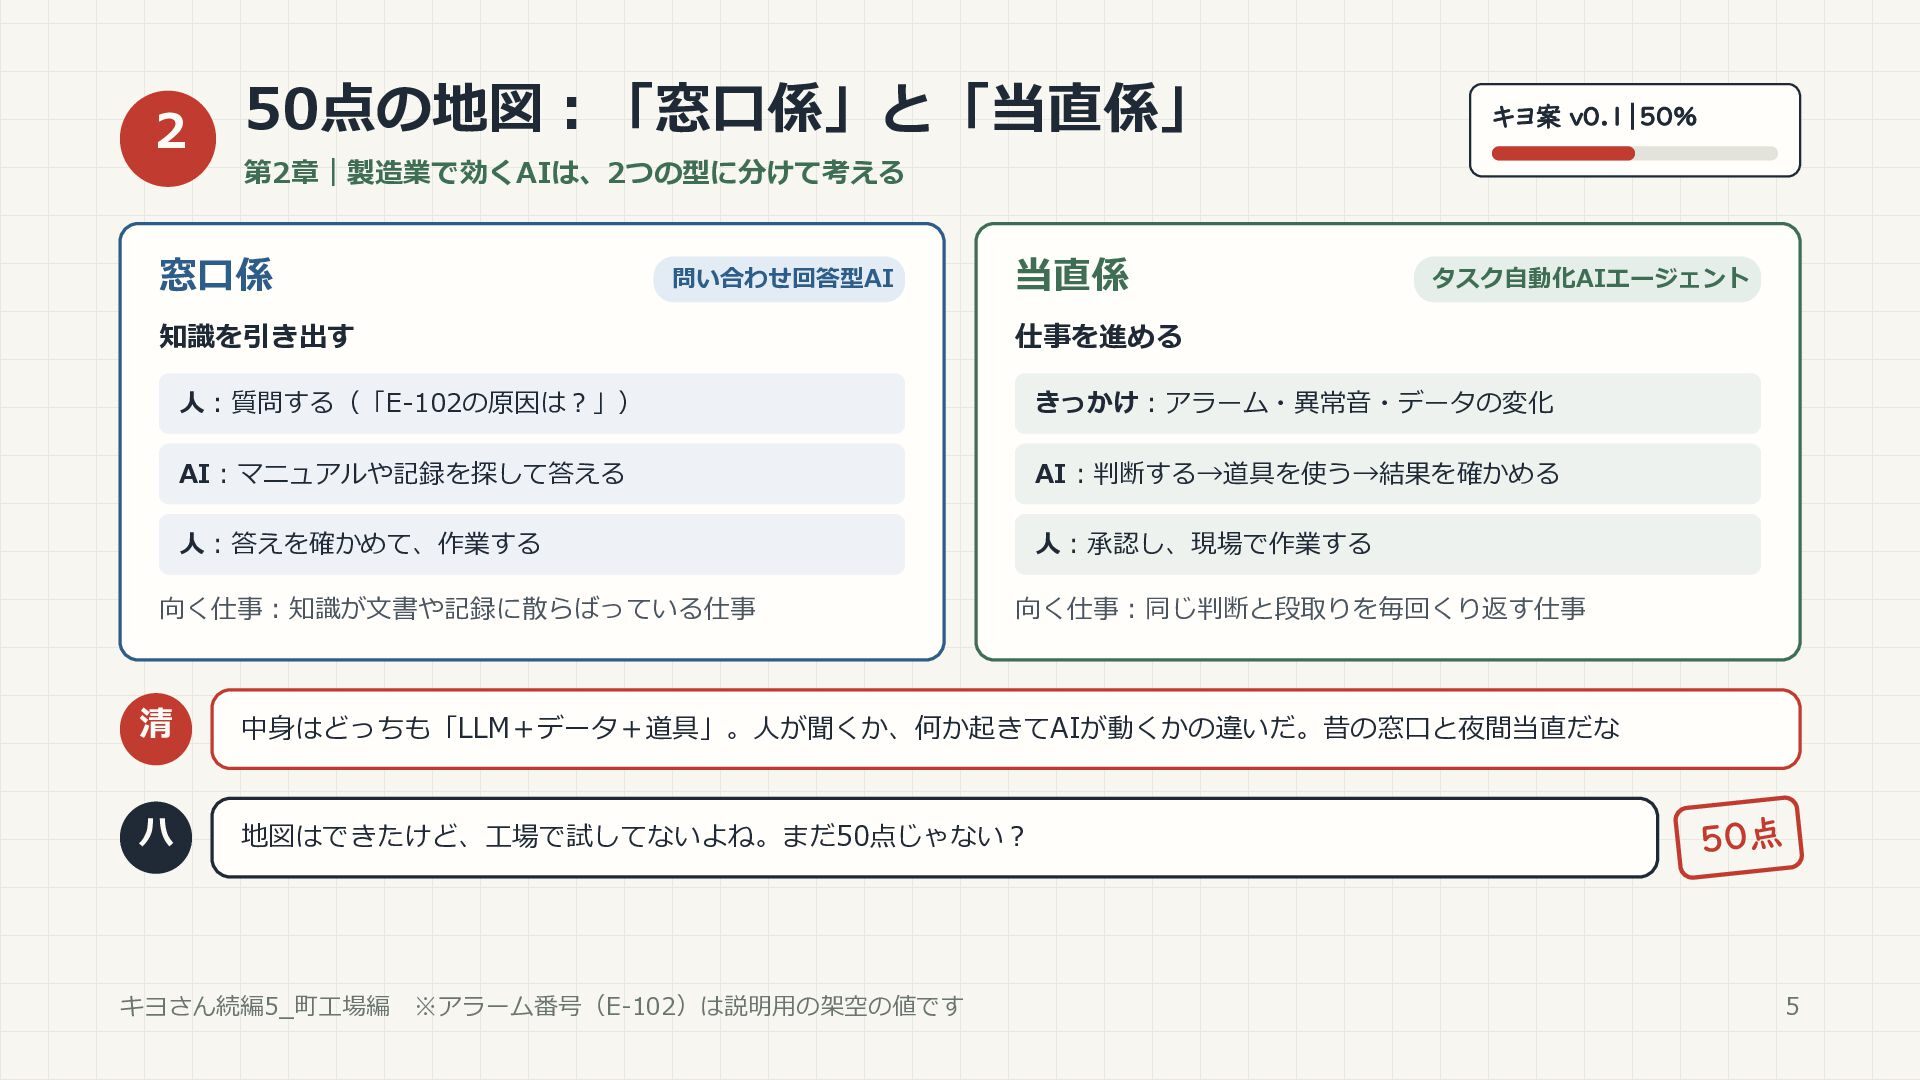
2 50点の地図:「窓口係」と「当直係」 キヨ案 v0.1|50% 第2章|製造業で効くAIは、2つの型に分けて考える 窓口係 問い合わせ回答型AI 知識を引き出す 当直係 タスク自動化AIエージェント
仕事を進める 人:質問する(「E-102の原因は?」) きっかけ:アラーム・異常音・データの変化 AI:マニュアルや記録を探して答える AI:判断する→道具を使う→結果を確かめる 人:答えを確かめて、作業する 人:承認し、現場で作業する 向く仕事:知識が文書や記録に散らばっている仕事 向く仕事:同じ判断と段取りを毎回くり返す仕事 清 中身はどっちも「LLM+データ+道具」。人が聞くか、何か起きてAIが動くかの違いだ。昔の窓口と夜間当直だな ハ 地図はできたけど、工場で試してないよね。まだ50点じゃない? キヨさん続編5_町工場編 ※アラーム番号(E-102)は説明用の架空の値です 5
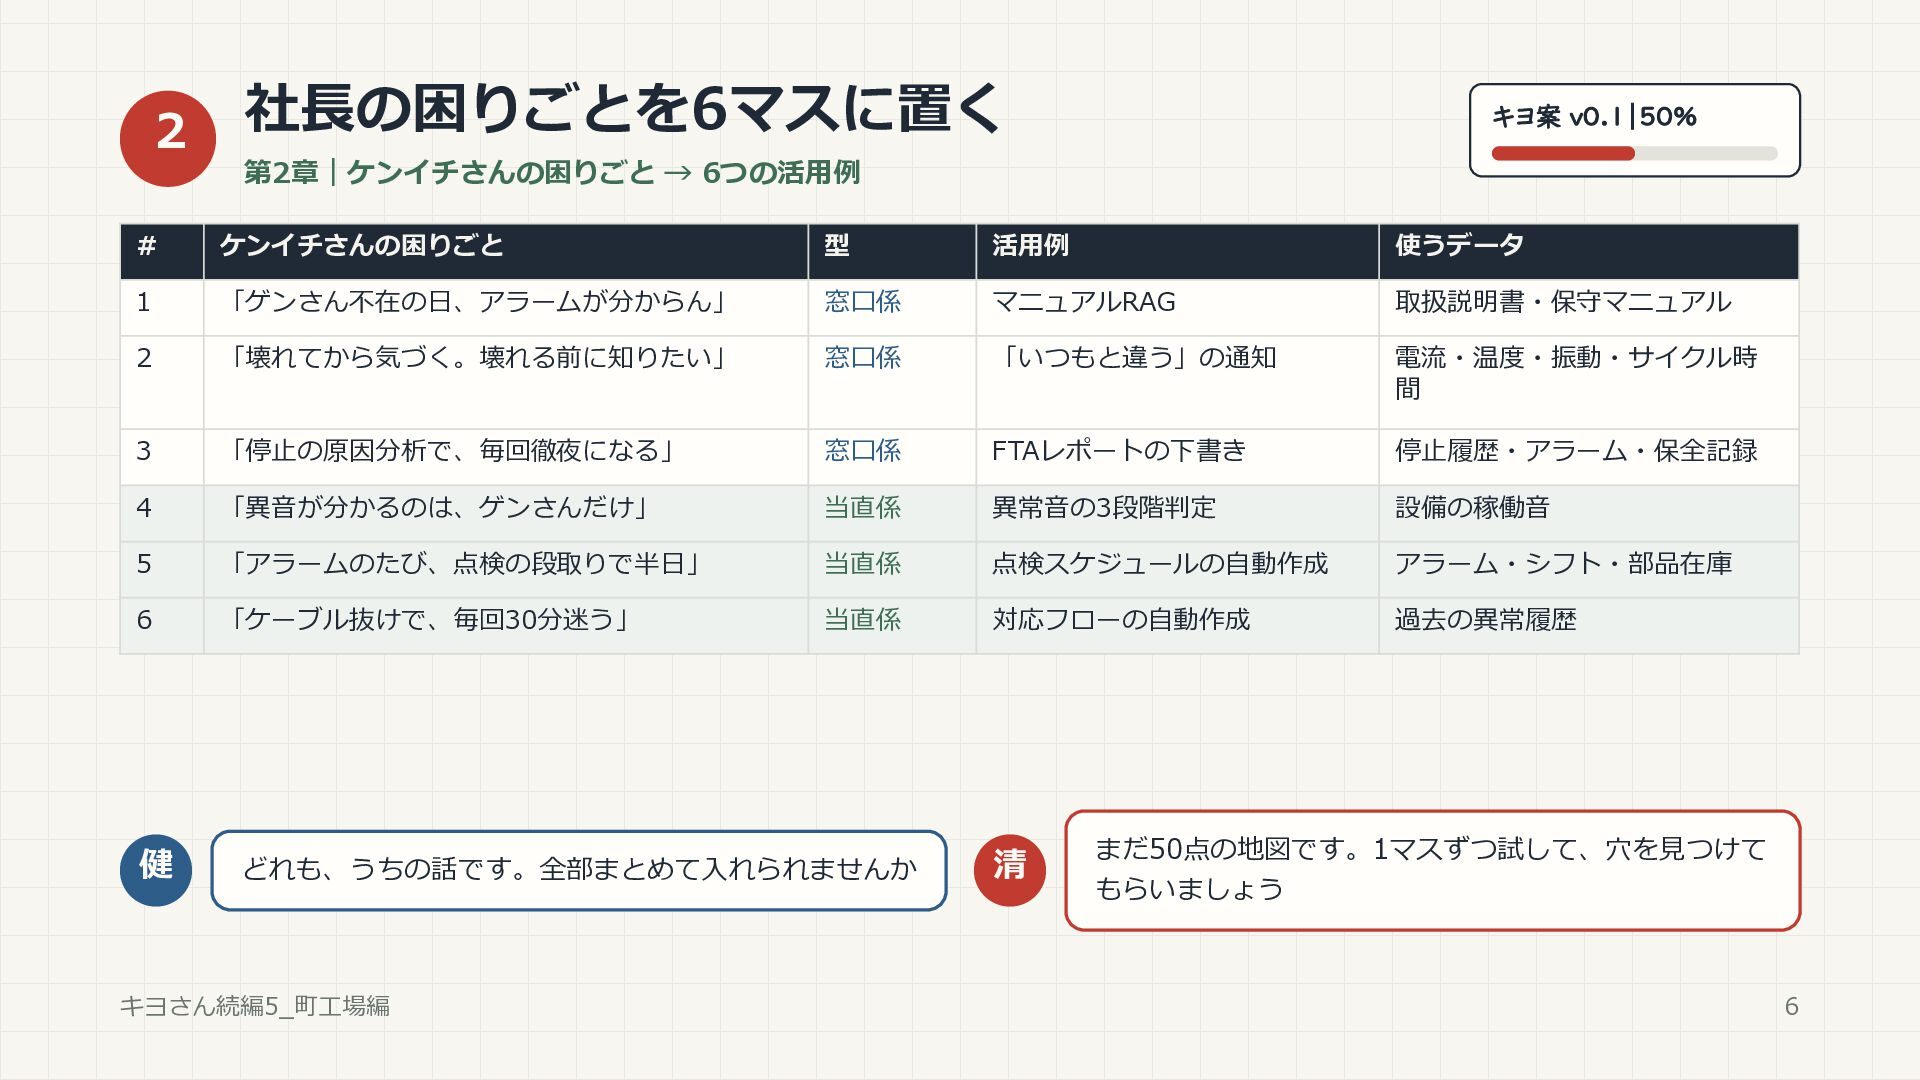
2 社長の困りごとを6マスに置く キヨ案 v0.1|50% 第2章|ケンイチさんの困りごと → 6つの活用例 # ケンイチさんの困りごと 型
活用例 使うデータ 1 「ゲンさん不在の日、アラームが分からん」 窓口係 マニュアルRAG 取扱説明書・保守マニュアル 2 「壊れてから気づく。壊れる前に知りたい」 窓口係 「いつもと違う」の通知 電流・温度・振動・サイクル時 間 3 「停止の原因分析で、毎回徹夜になる」 窓口係 FTAレポートの下書き 停止履歴・アラーム・保全記録 4 「異音が分かるのは、ゲンさんだけ」 当直係 異常音の3段階判定 設備の稼働音 5 「アラームのたび、点検の段取りで半日」 当直係 点検スケジュールの自動作成 アラーム・シフト・部品在庫 6 「ケーブル抜けで、毎回30分迷う」 当直係 対応フローの自動作成 過去の異常履歴 健 どれも、うちの話です。全部まとめて入れられませんか キヨさん続編5_町工場編 清 まだ50点の地図です。1マスずつ試して、穴を見つけて もらいましょう 6
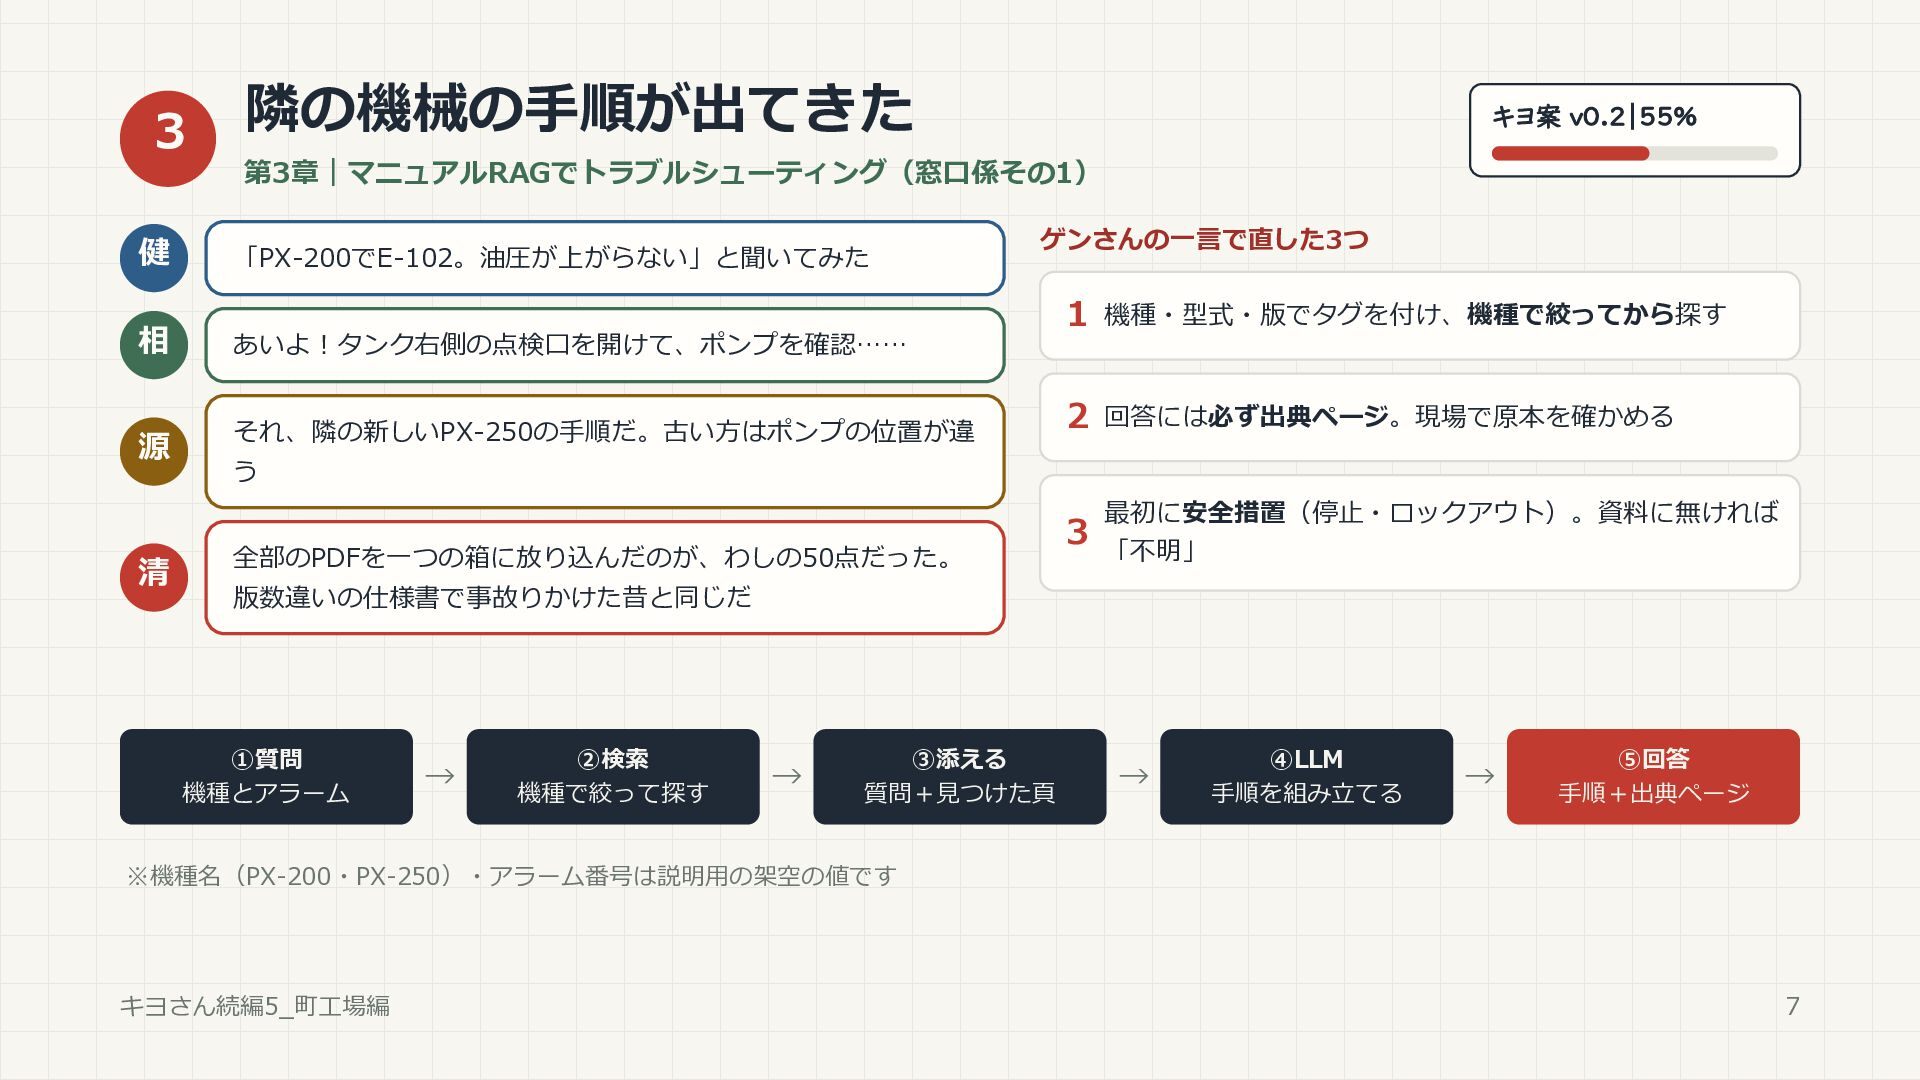
3 健 隣の機械の手順が出てきた キヨ案 v0.2|55% 第3章|マニュアルRAGでトラブルシューティング(窓口係その1) 「PX-200でE-102。油圧が上がらない」と聞いてみた 相 あいよ!タンク右側の点検口を開けて、ポンプを確認…… 源
それ、隣の新しいPX-250の手順だ。古い方はポンプの位置が違 ゲンさんの一言で直した3つ 1 機種・型式・版でタグを付け、機種で絞ってから探す 2 回答には必ず出典ページ。現場で原本を確かめる う 最初に安全措置(停止・ロックアウト)。資料に無ければ 清 全部のPDFを一つの箱に放り込んだのが、わしの50点だった。 3 「不明」 版数違いの仕様書で事故りかけた昔と同じだ ①質問 機種とアラーム → ②検索 機種で絞って探す → ③添える 質問+見つけた頁 → ④LLM 手順を組み立てる → ⑤回答 手順+出典ページ ※機種名(PX-200・PX-250)・アラーム番号は説明用の架空の値です キヨさん続編5_町工場編 7
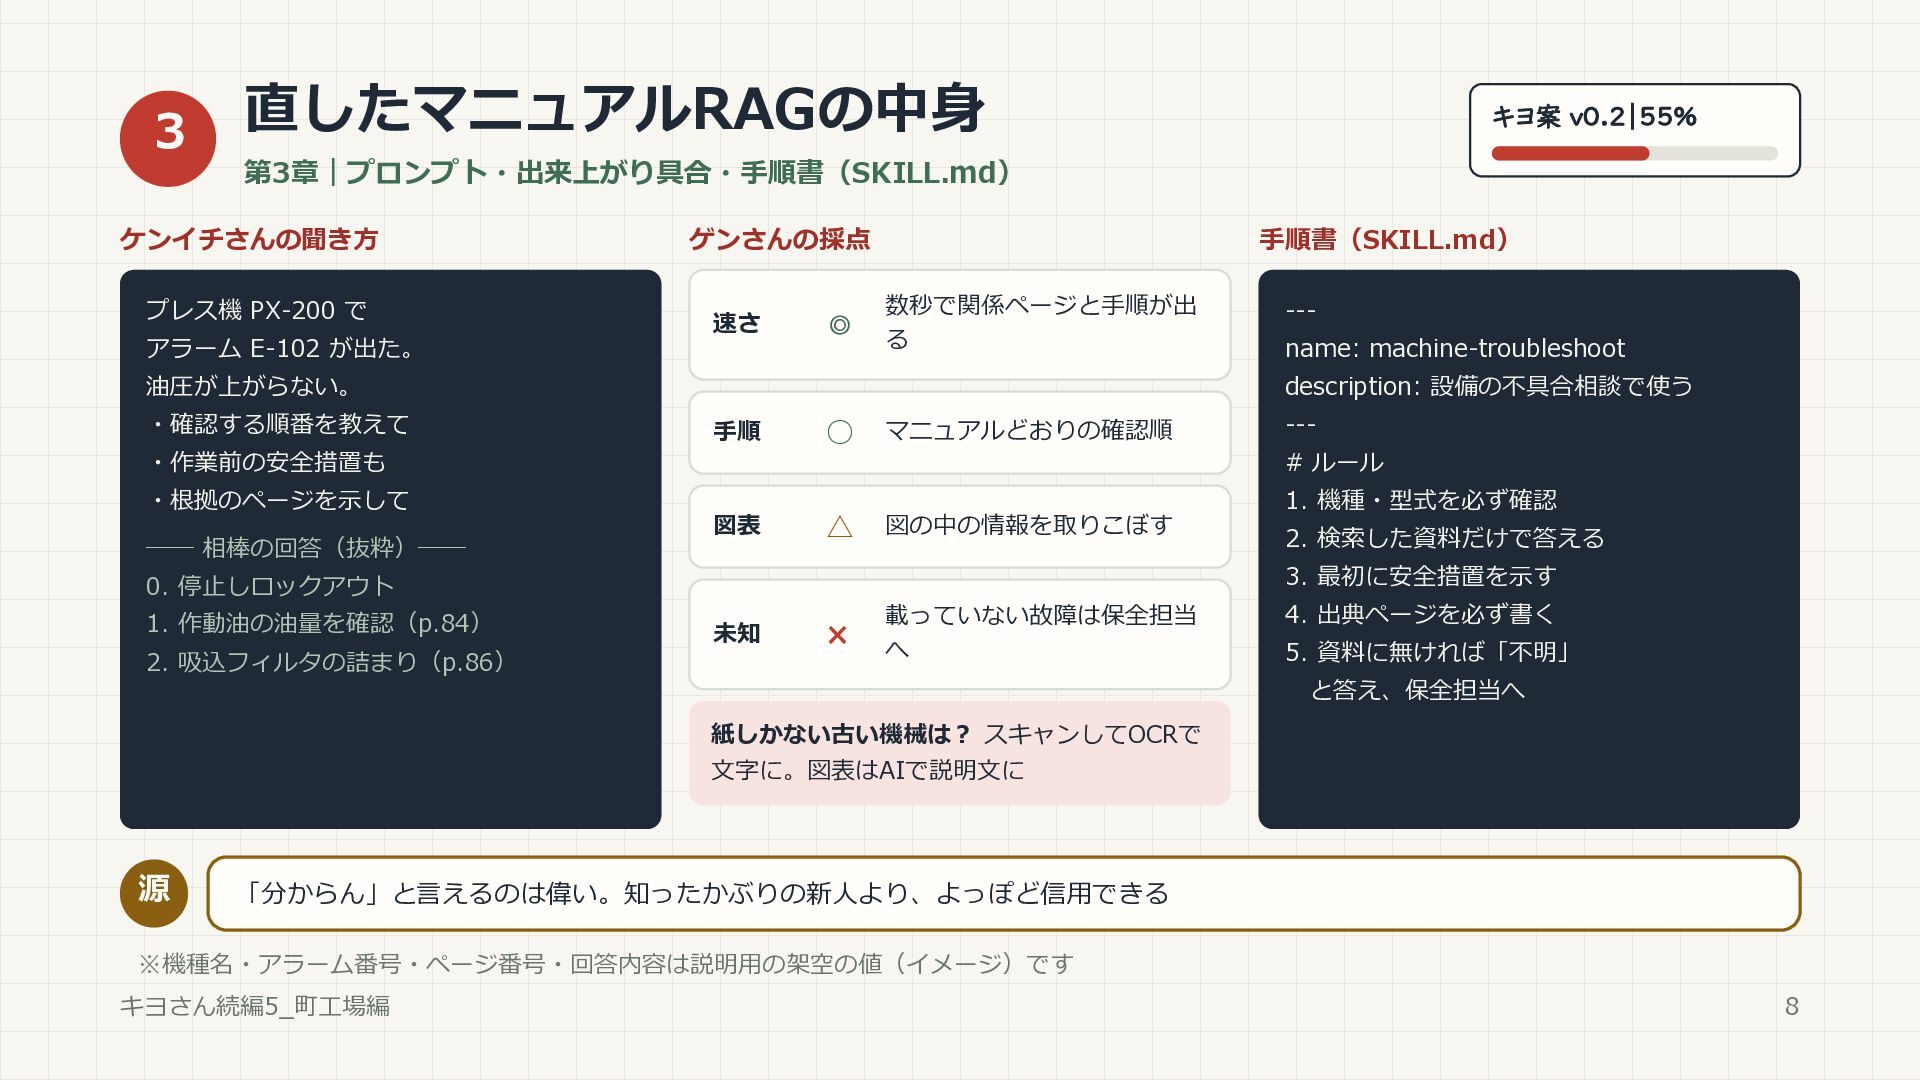
3 直したマニュアルRAGの中身 キヨ案 v0.2|55% 第3章|プロンプト・出来上がり具合・手順書(SKILL.md) ケンイチさんの聞き方 プレス機 PX-200 で アラーム
E-102 が出た。 ゲンさんの採点 速さ ◎ 手順書(SKILL.md) 数秒で関係ページと手順が出 る 油圧が上がらない。 ・確認する順番を教えて ── 相棒の回答(抜粋)── 手順 図表 ◦ マニュアルどおりの確認順 △ 図の中の情報を取りこぼす 2. 吸込フィルタの詰まり(p.86) --# ルール 1. 機種・型式を必ず確認 2. 検索した資料だけで答える 3. 最初に安全措置を示す 0. 停止しロックアウト 1. 作動油の油量を確認(p.84) name: machine-troubleshoot description: 設備の不具合相談で使う ・作業前の安全措置も ・根拠のページを示して --- 未知 × 載っていない故障は保全担当 へ 4. 出典ページを必ず書く 5. 資料に無ければ「不明」 と答え、保全担当へ 紙しかない古い機械は? スキャンしてOCRで 文字に。図表はAIで説明文に 源 「分からん」と言えるのは偉い。知ったかぶりの新人より、よっぽど信用できる ※機種名・アラーム番号・ページ番号・回答内容は説明用の架空の値(イメージ)です キヨさん続編5_町工場編 8
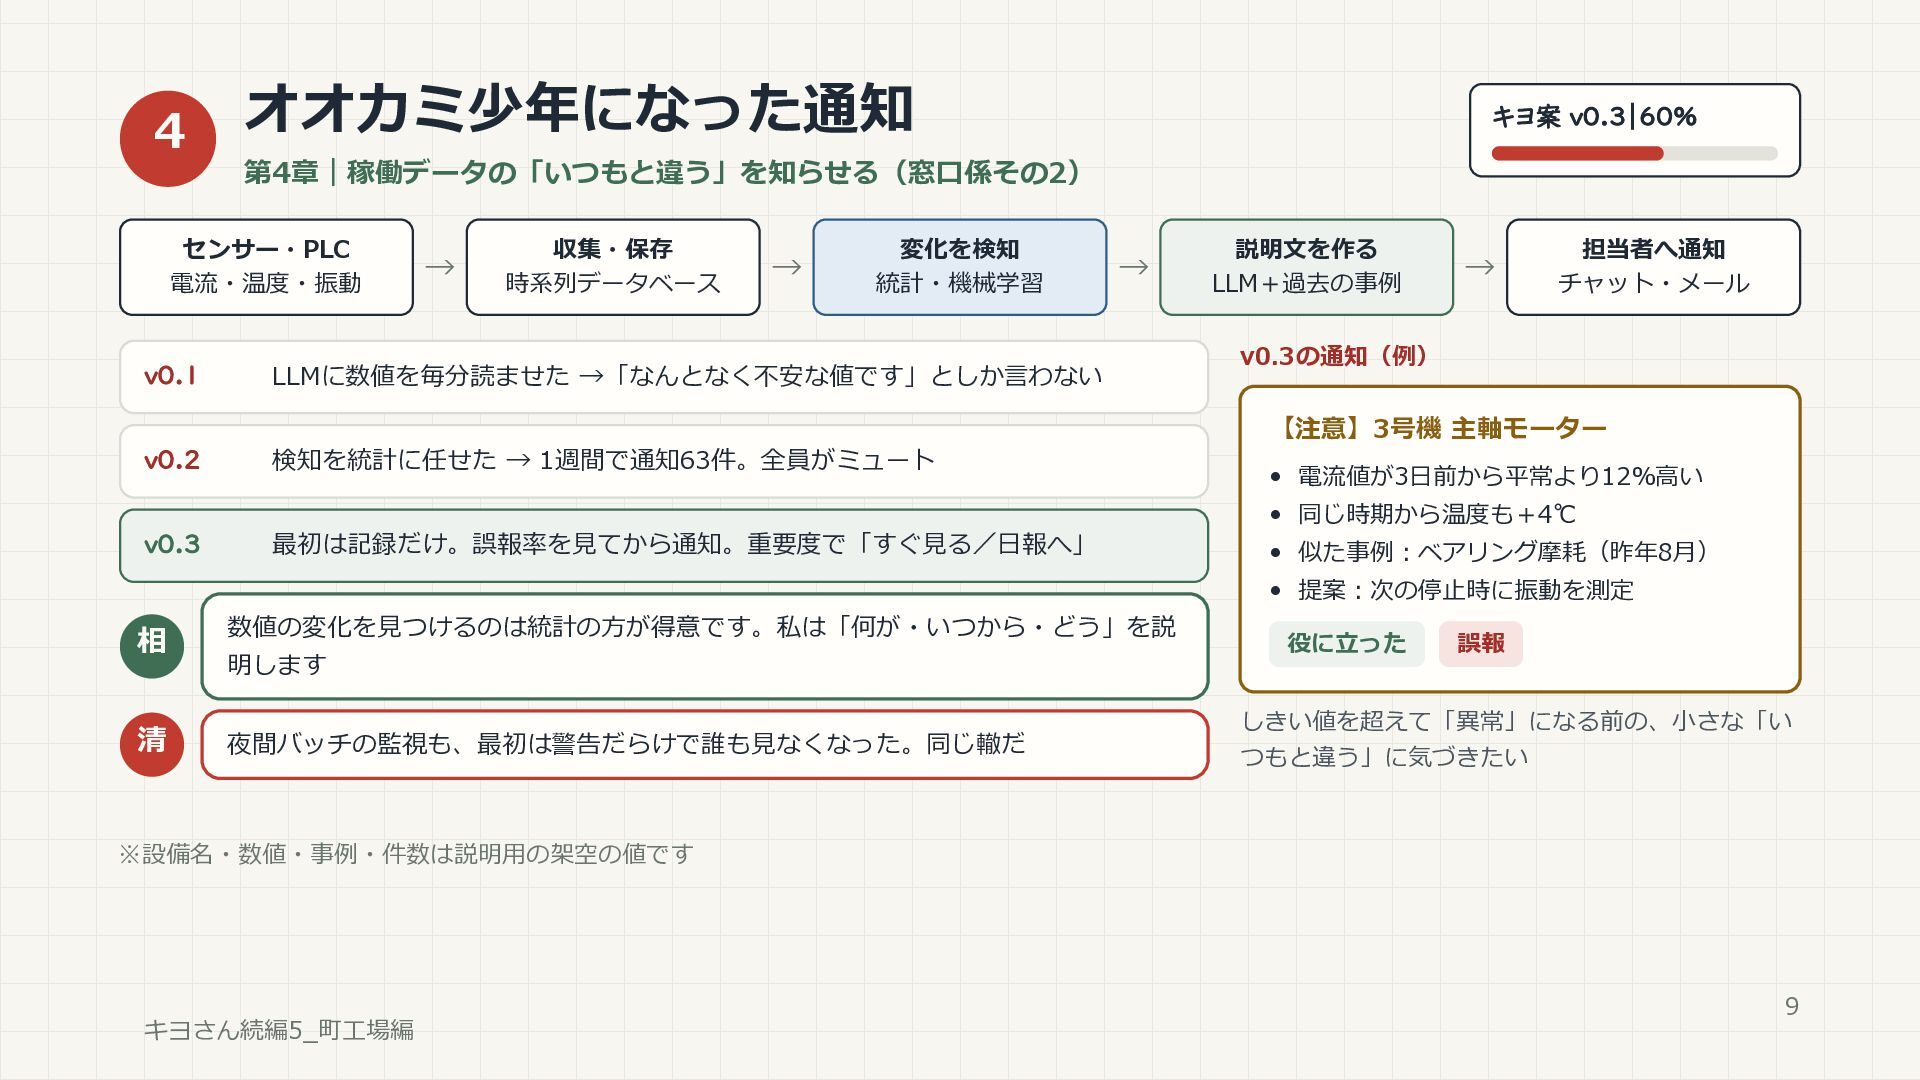
4 オオカミ少年になった通知 第4章|稼働データの「いつもと違う」を知らせる(窓口係その2) センサー・PLC 電流・温度・振動 v0.1 キヨ案 v0.3|60% → 収集・保存
時系列データベース → 変化を検知 統計・機械学習 → LLMに数値を毎分読ませた →「なんとなく不安な値です」としか言わない 説明文を作る LLM+過去の事例 → 担当者へ通知 チャット・メール v0.3の通知(例) 【注意】3号機 主軸モーター v0.2 検知を統計に任せた → 1週間で通知63件。全員がミュート • 電流値が3日前から平常より12%高い • 同じ時期から温度も+4℃ v0.3 最初は記録だけ。誤報率を見てから通知。重要度で「すぐ見る/日報へ」 • 似た事例:ベアリング摩耗(昨年8月) • 提案:次の停止時に振動を測定 相 数値の変化を見つけるのは統計の方が得意です。私は「何が・いつから・どう」を説 清 夜間バッチの監視も、最初は警告だらけで誰も見なくなった。同じ轍だ 明します 役に立った 誤報 しきい値を超えて「異常」になる前の、小さな「い つもと違う」に気づきたい ※設備名・数値・事例・件数は説明用の架空の値です キヨさん続編5_町工場編 9
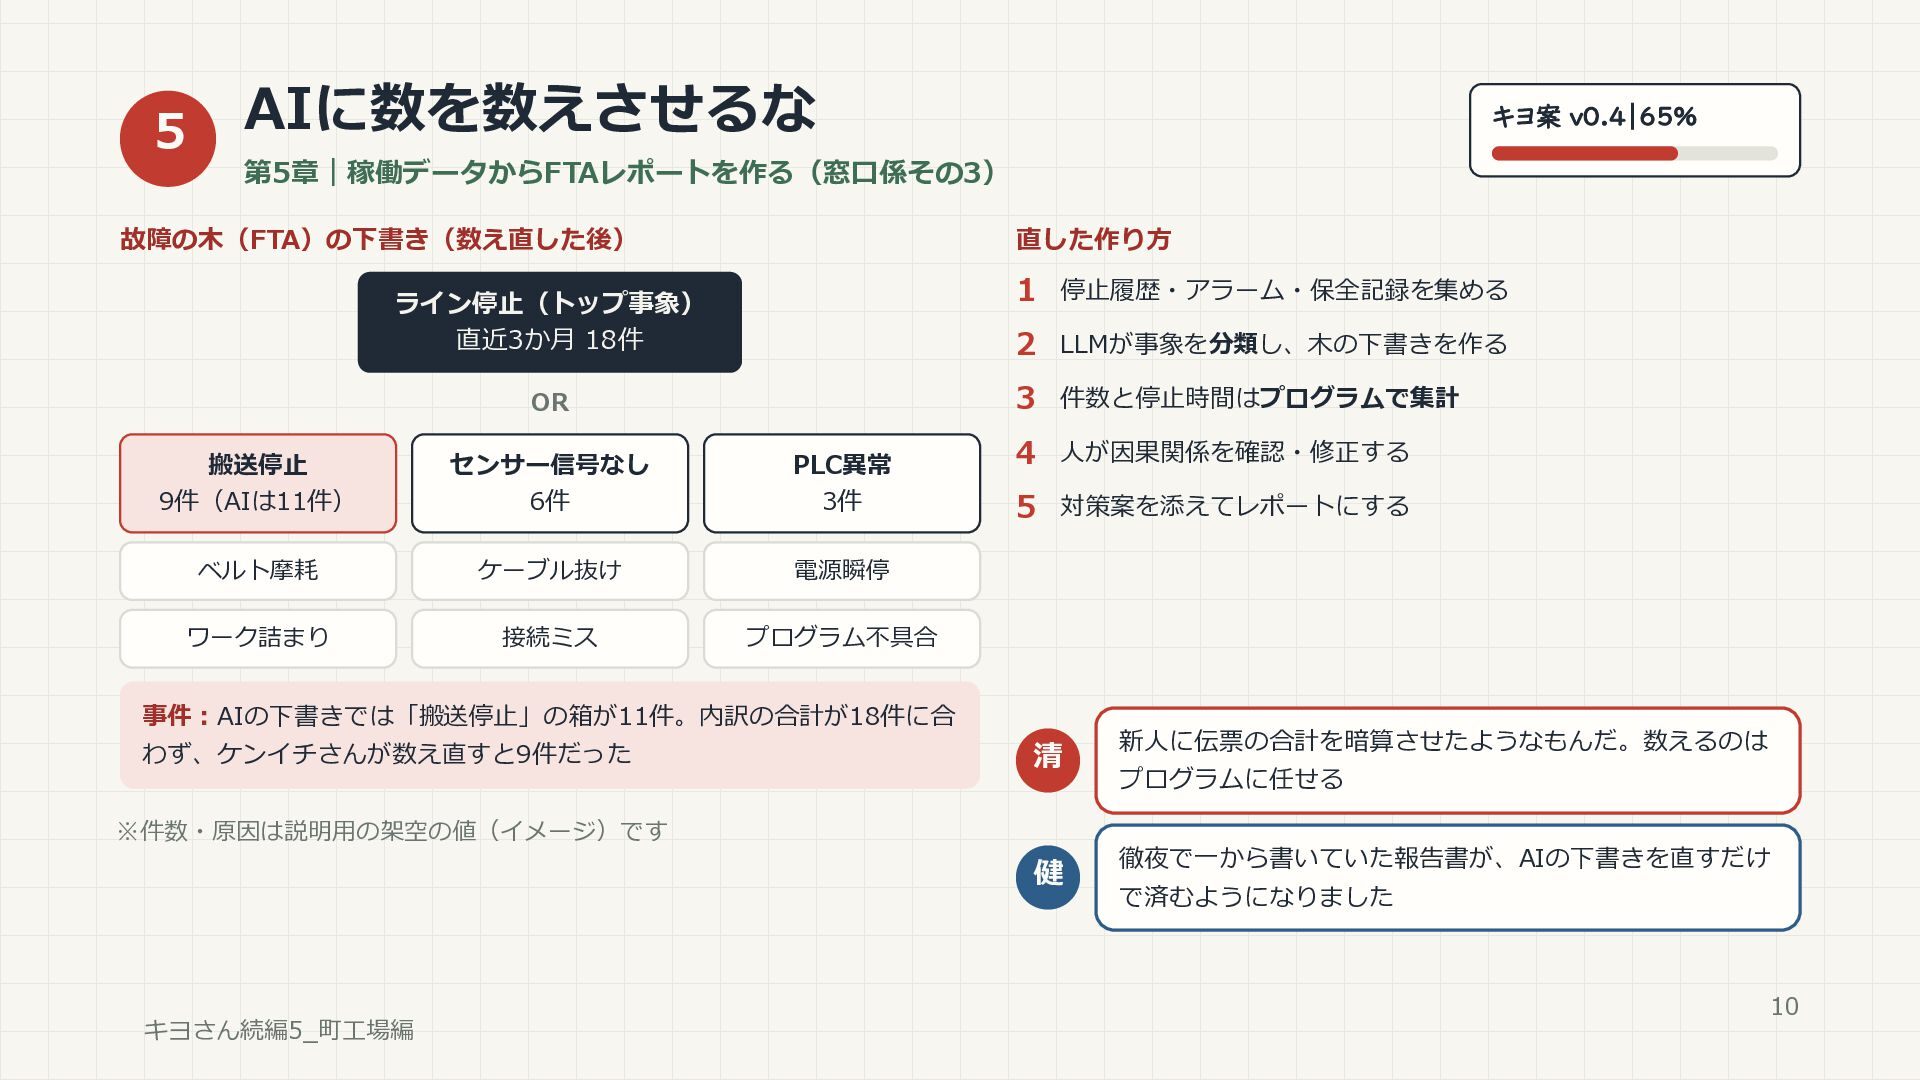
5 AIに数を数えさせるな キヨ案 v0.4|65% 第5章|稼働データからFTAレポートを作る(窓口係その3) 故障の木(FTA)の下書き(数え直した後) 直した作り方 1 停止履歴・アラーム・保全記録を集める ライン停止(トップ事象)
直近3か月 18件 2 LLMが事象を分類し、木の下書きを作る 3 件数と停止時間はプログラムで集計 OR 搬送停止 9件(AIは11件) センサー信号なし 6件 PLC異常 3件 ベルト摩耗 ケーブル抜け 電源瞬停 ワーク詰まり 接続ミス プログラム不具合 4 人が因果関係を確認・修正する 5 対策案を添えてレポートにする 事件:AIの下書きでは「搬送停止」の箱が11件。内訳の合計が18件に合 わず、ケンイチさんが数え直すと9件だった 清 新人に伝票の合計を暗算させたようなもんだ。数えるのは 健 徹夜で一から書いていた報告書が、AIの下書きを直すだけ ※件数・原因は説明用の架空の値(イメージ)です キヨさん続編5_町工場編 プログラムに任せる で済むようになりました 10
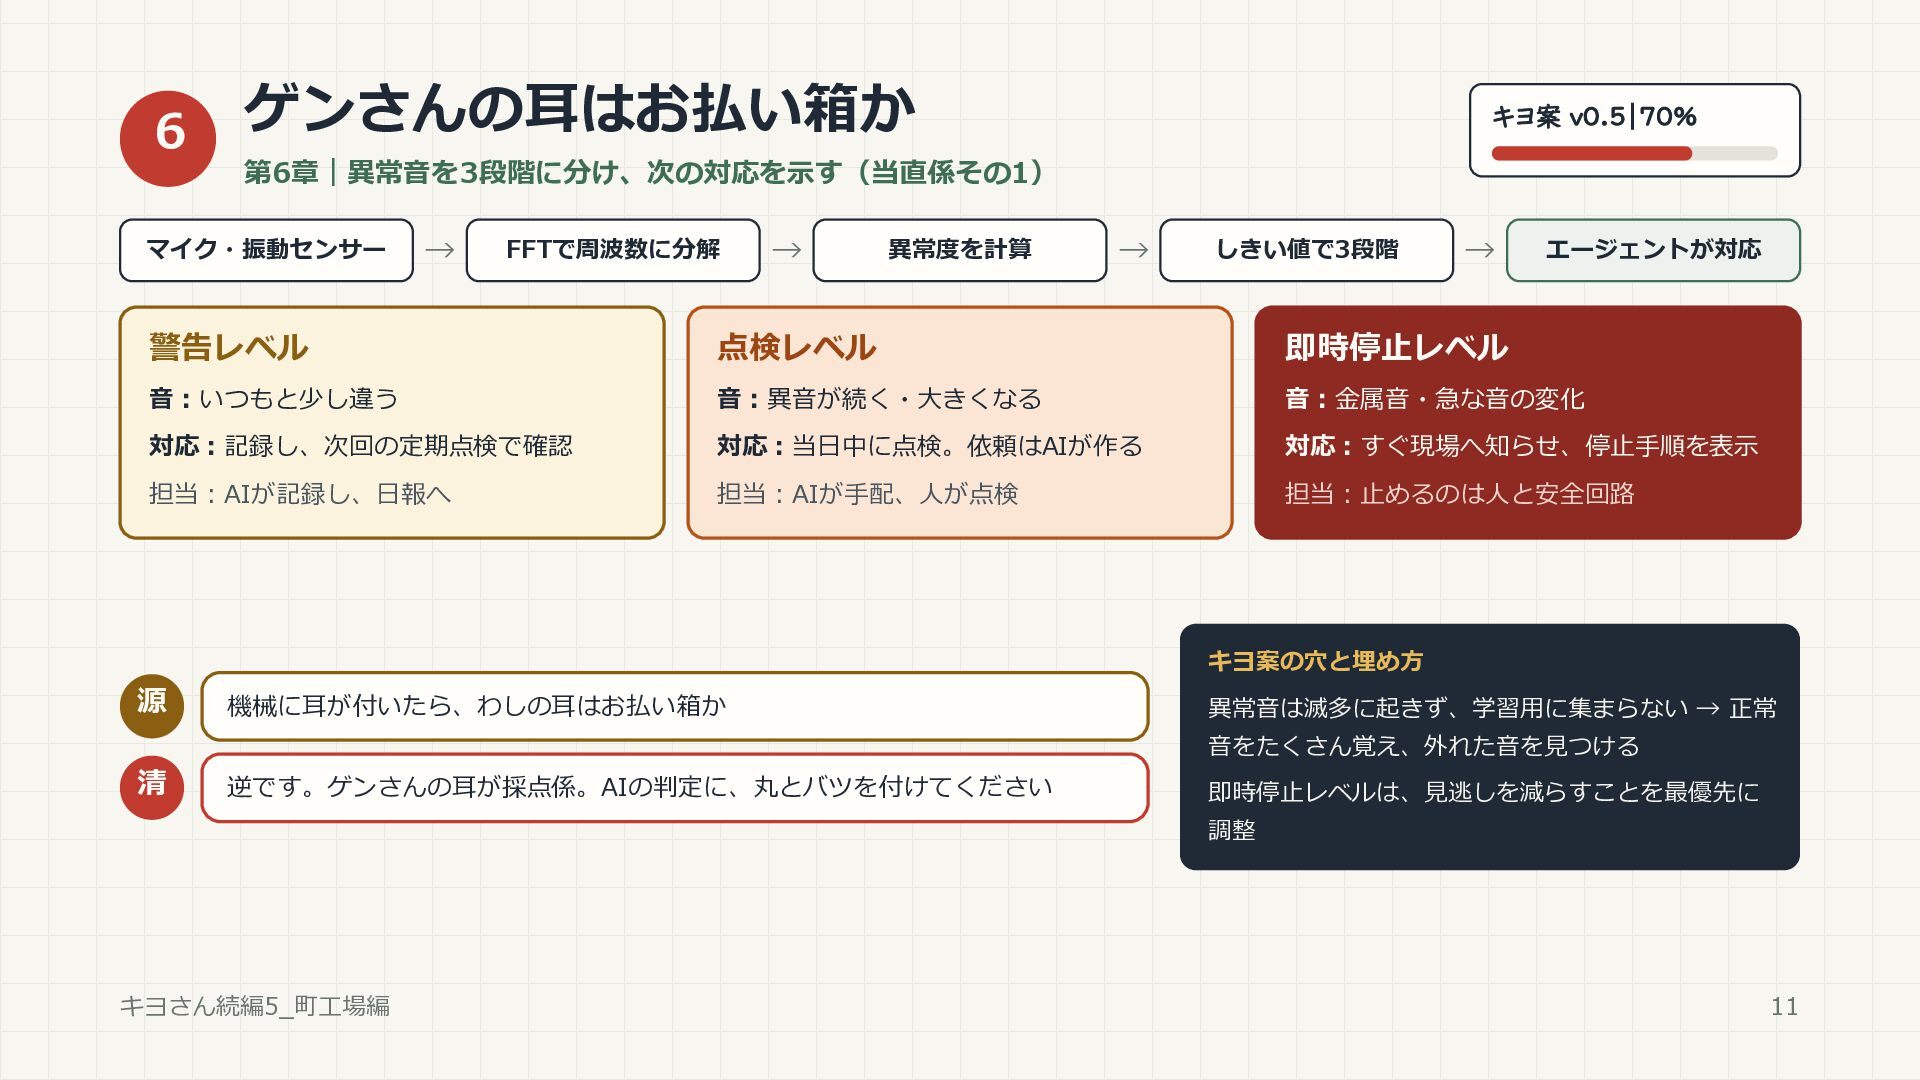
6 ゲンさんの耳はお払い箱か キヨ案 v0.5|70% 第6章|異常音を3段階に分け、次の対応を示す(当直係その1) マイク・振動センサー → FFTで周波数に分解 → 異常度を計算
→ しきい値で3段階 → エージェントが対応 警告レベル 点検レベル 即時停止レベル 音:いつもと少し違う 音:異音が続く・大きくなる 音:金属音・急な音の変化 対応:記録し、次回の定期点検で確認 対応:当日中に点検。依頼はAIが作る 対応:すぐ現場へ知らせ、停止手順を表示 担当:AIが記録し、日報へ 担当:AIが手配、人が点検 担当:止めるのは人と安全回路 キヨ案の穴と埋め方 源 機械に耳が付いたら、わしの耳はお払い箱か 異常音は滅多に起きず、学習用に集まらない → 正常 音をたくさん覚え、外れた音を見つける 清 逆です。ゲンさんの耳が採点係。AIの判定に、丸とバツを付けてください 即時停止レベルは、見逃しを減らすことを最優先に 調整 キヨさん続編5_町工場編 11
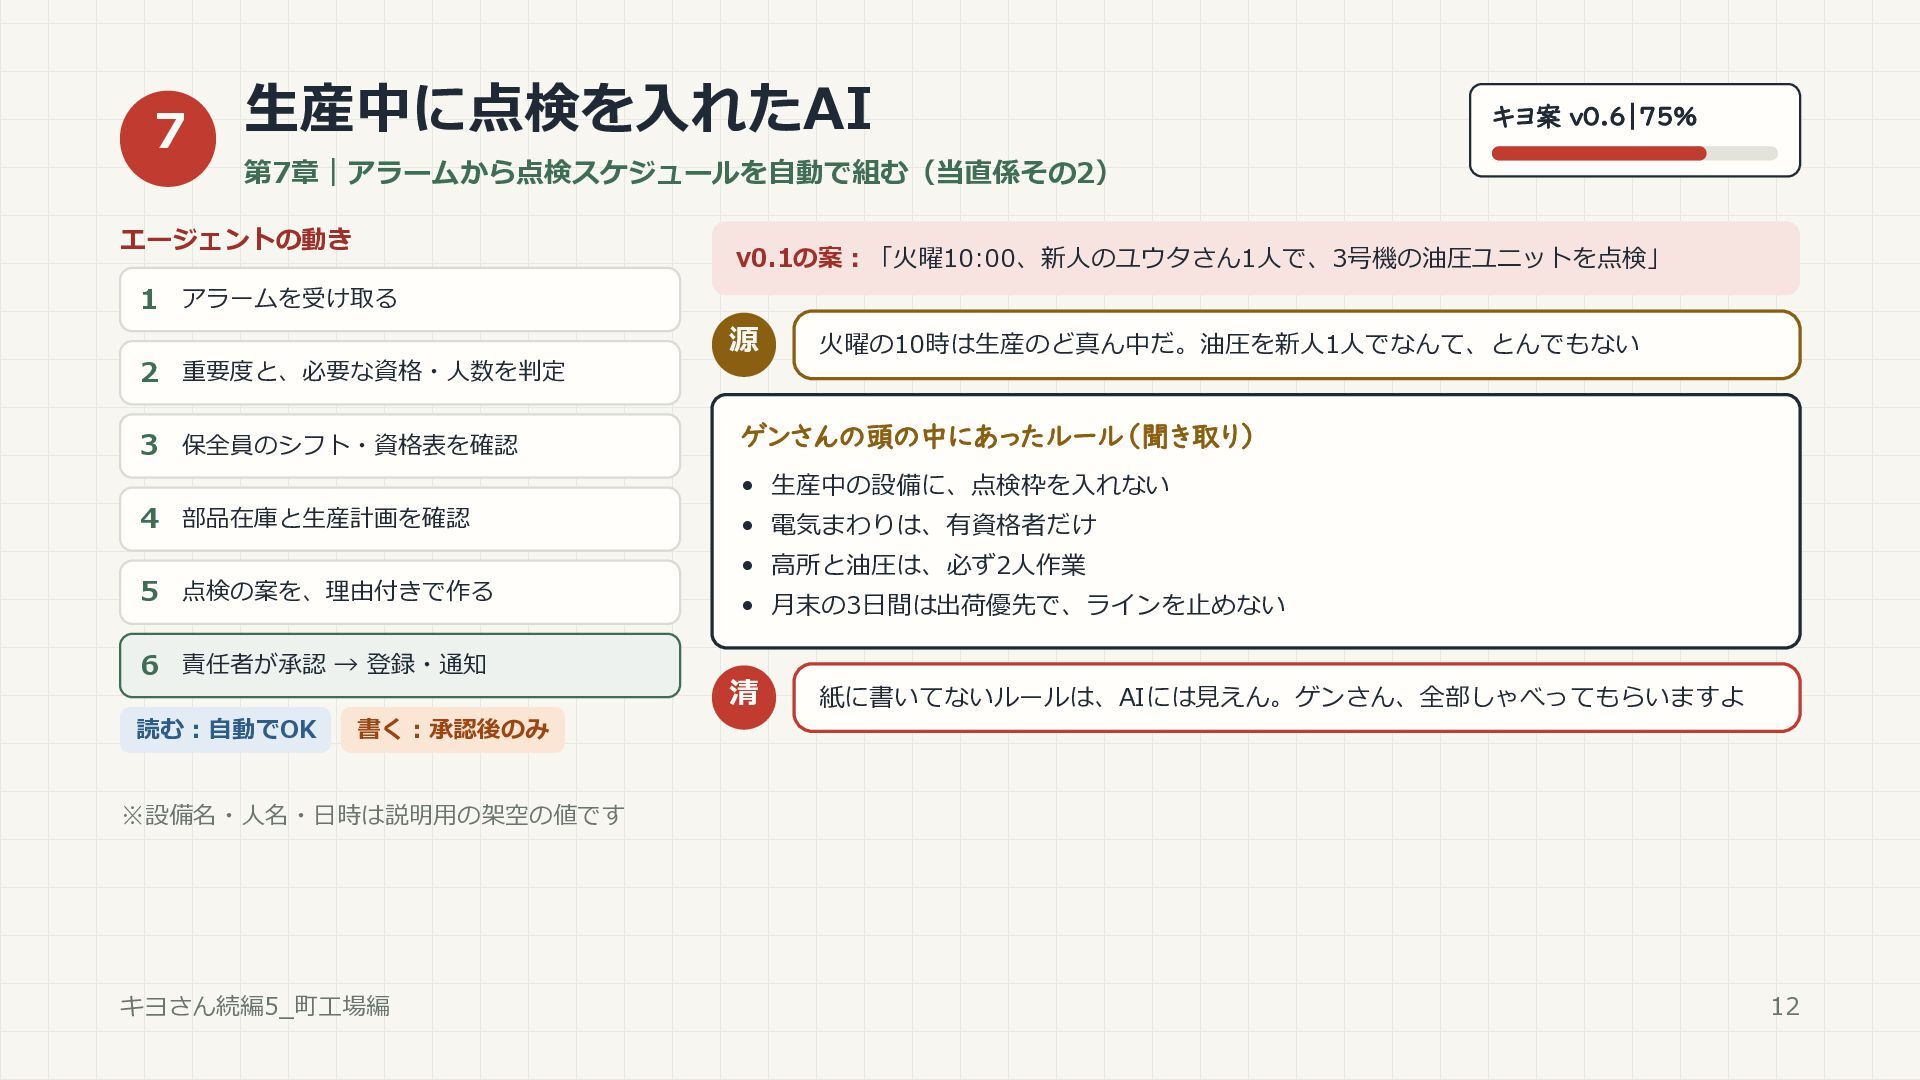
7 生産中に点検を入れたAI キヨ案 v0.6|75% 第7章|アラームから点検スケジュールを自動で組む(当直係その2) エージェントの動き v0.1の案:「火曜10:00、新人のユウタさん1人で、3号機の油圧ユニットを点検」 1 アラームを受け取る 2
重要度と、必要な資格・人数を判定 3 保全員のシフト・資格表を確認 源 火曜の10時は生産のど真ん中だ。油圧を新人1人でなんて、とんでもない ゲンさんの頭の中にあったルール(聞き取り) • 生産中の設備に、点検枠を入れない 4 部品在庫と生産計画を確認 5 点検の案を、理由付きで作る 6 責任者が承認 → 登録・通知 読む:自動でOK • 電気まわりは、有資格者だけ • 高所と油圧は、必ず2人作業 • 月末の3日間は出荷優先で、ラインを止めない 清 紙に書いてないルールは、AIには見えん。ゲンさん、全部しゃべってもらいますよ 書く:承認後のみ ※設備名・人名・日時は説明用の架空の値です キヨさん続編5_町工場編 12
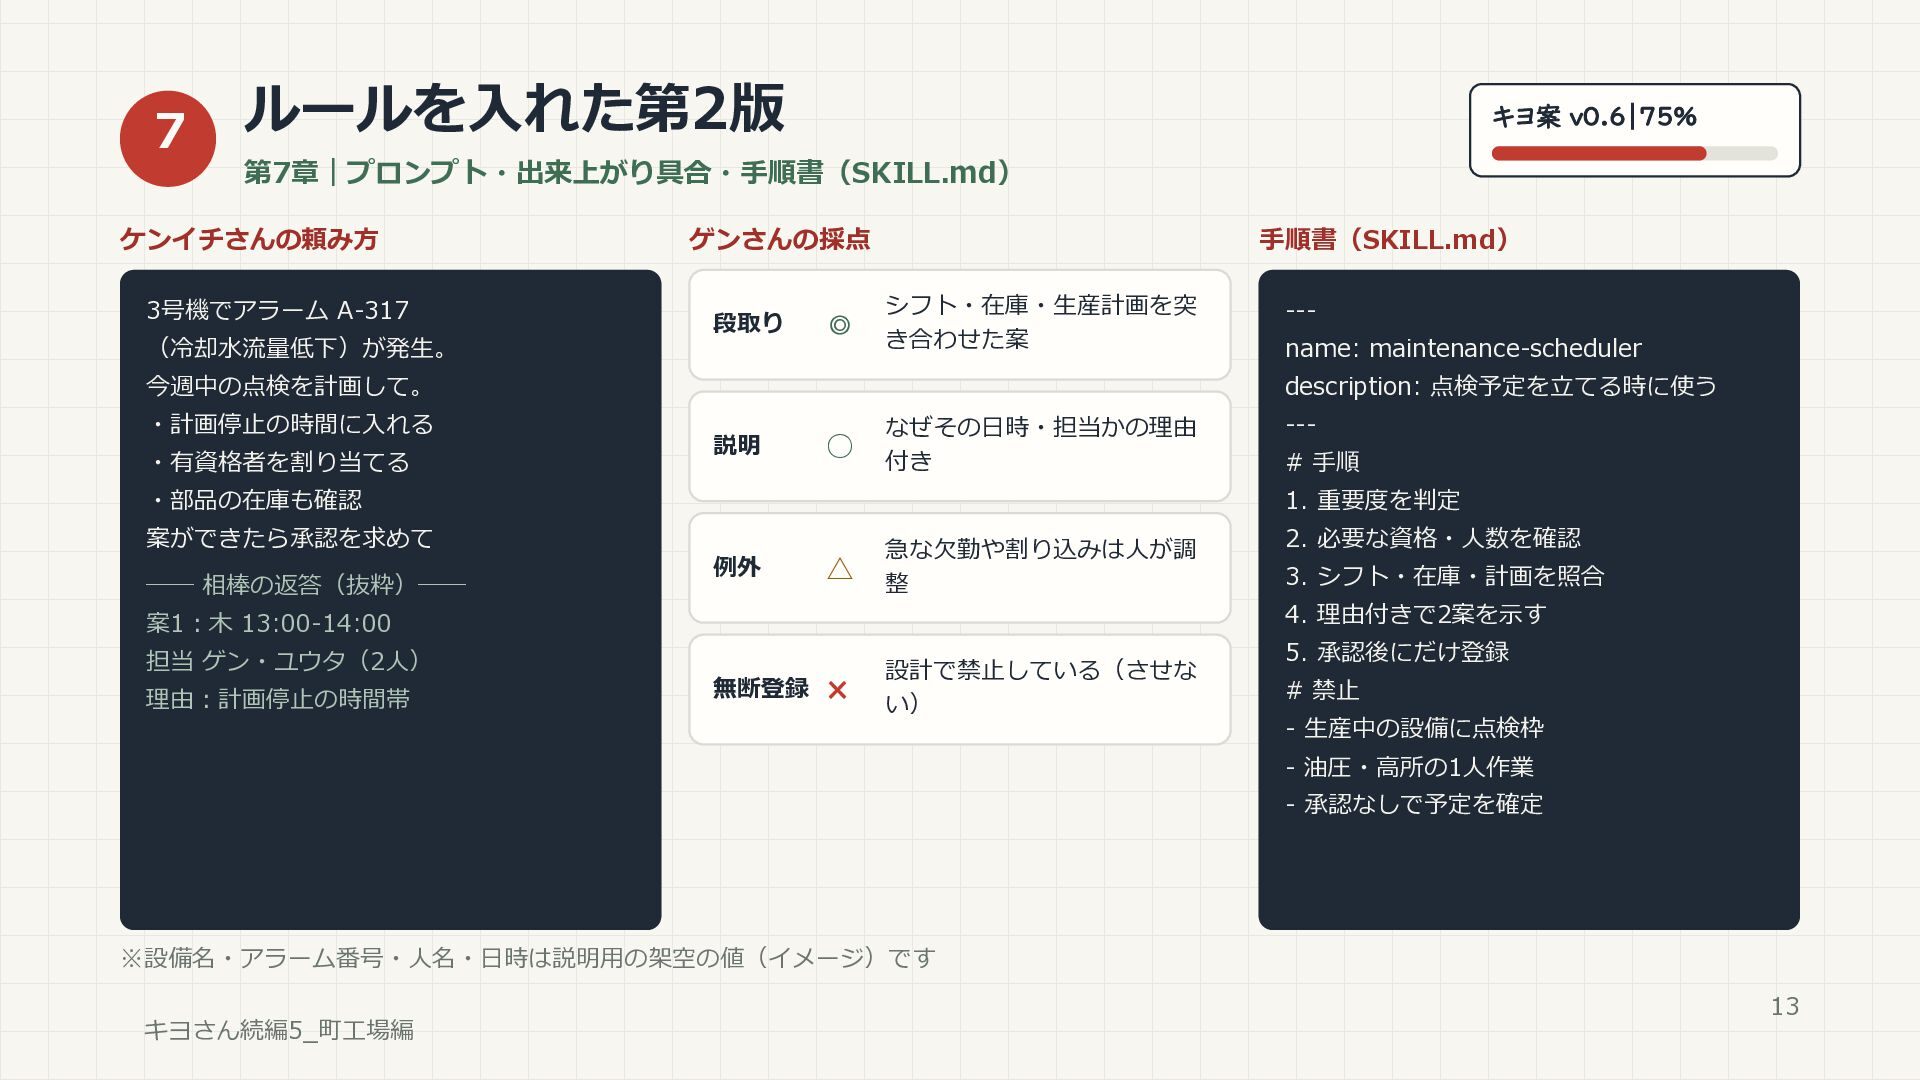
7 ルールを入れた第2版 キヨ案 v0.6|75% 第7章|プロンプト・出来上がり具合・手順書(SKILL.md) ケンイチさんの頼み方 3号機でアラーム A-317 (冷却水流量低下)が発生。 ゲンさんの採点
段取り ◎ 手順書(SKILL.md) シフト・在庫・生産計画を突 き合わせた案 今週中の点検を計画して。 ・計画停止の時間に入れる ・有資格者を割り当てる ── 相棒の返答(抜粋)── 説明 ◦ なぜその日時・担当かの理由 付き 理由:計画停止の時間帯 --# 手順 1. 重要度を判定 例外 △ 急な欠勤や割り込みは人が調 整 2. 必要な資格・人数を確認 3. シフト・在庫・計画を照合 4. 理由付きで2案を示す 案1:木 13:00-14:00 担当 ゲン・ユウタ(2人) name: maintenance-scheduler description: 点検予定を立てる時に使う ・部品の在庫も確認 案ができたら承認を求めて --- 無断登録 × 設計で禁止している(させな い) 5. 承認後にだけ登録 # 禁止 - 生産中の設備に点検枠 - 油圧・高所の1人作業 - 承認なしで予定を確定 ※設備名・アラーム番号・人名・日時は説明用の架空の値(イメージ)です キヨさん続編5_町工場編 13
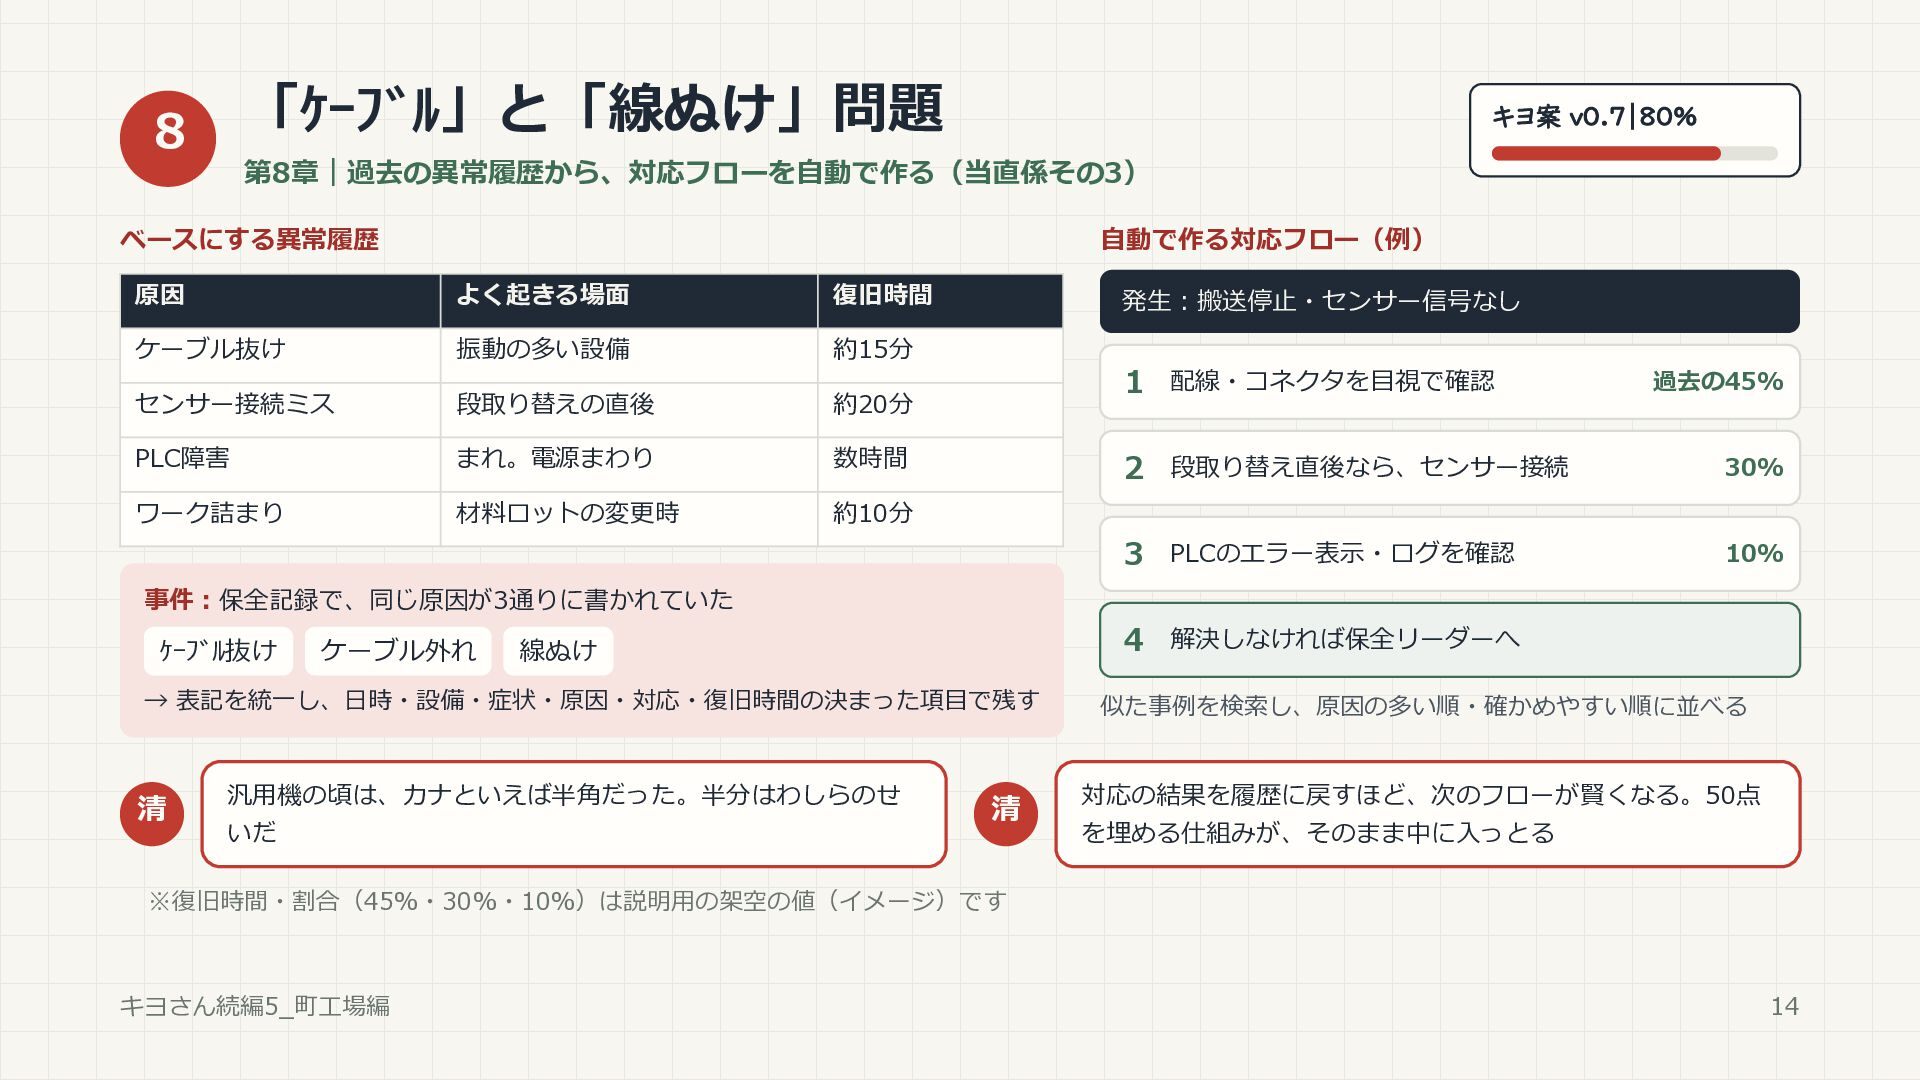
「ケーブル」と「線ぬけ」問題 8 キヨ案 v0.7|80% 第8章|過去の異常履歴から、対応フローを自動で作る(当直係その3) ベースにする異常履歴 自動で作る対応フロー(例) 原因 よく起きる場面 復旧時間
ケーブル抜け 振動の多い設備 約15分 センサー接続ミス 段取り替えの直後 約20分 PLC障害 まれ。電源まわり 数時間 ワーク詰まり 材料ロットの変更時 約10分 発生:搬送停止・センサー信号なし 1 配線・コネクタを目視で確認 過去の45% 2 段取り替え直後なら、センサー接続 30% 3 PLCのエラー表示・ログを確認 10% 事件:保全記録で、同じ原因が3通りに書かれていた ケーブル抜け ケーブル外れ 4 解決しなければ保全リーダーへ 線ぬけ → 表記を統一し、日時・設備・症状・原因・対応・復旧時間の決まった項目で残す 清 汎用機の頃は、カナといえば半角だった。半分はわしらのせ いだ 清 似た事例を検索し、原因の多い順・確かめやすい順に並べる 対応の結果を履歴に戻すほど、次のフローが賢くなる。50点 を埋める仕組みが、そのまま中に入っとる ※復旧時間・割合(45%・30%・10%)は説明用の架空の値(イメージ)です キヨさん続編5_町工場編 14
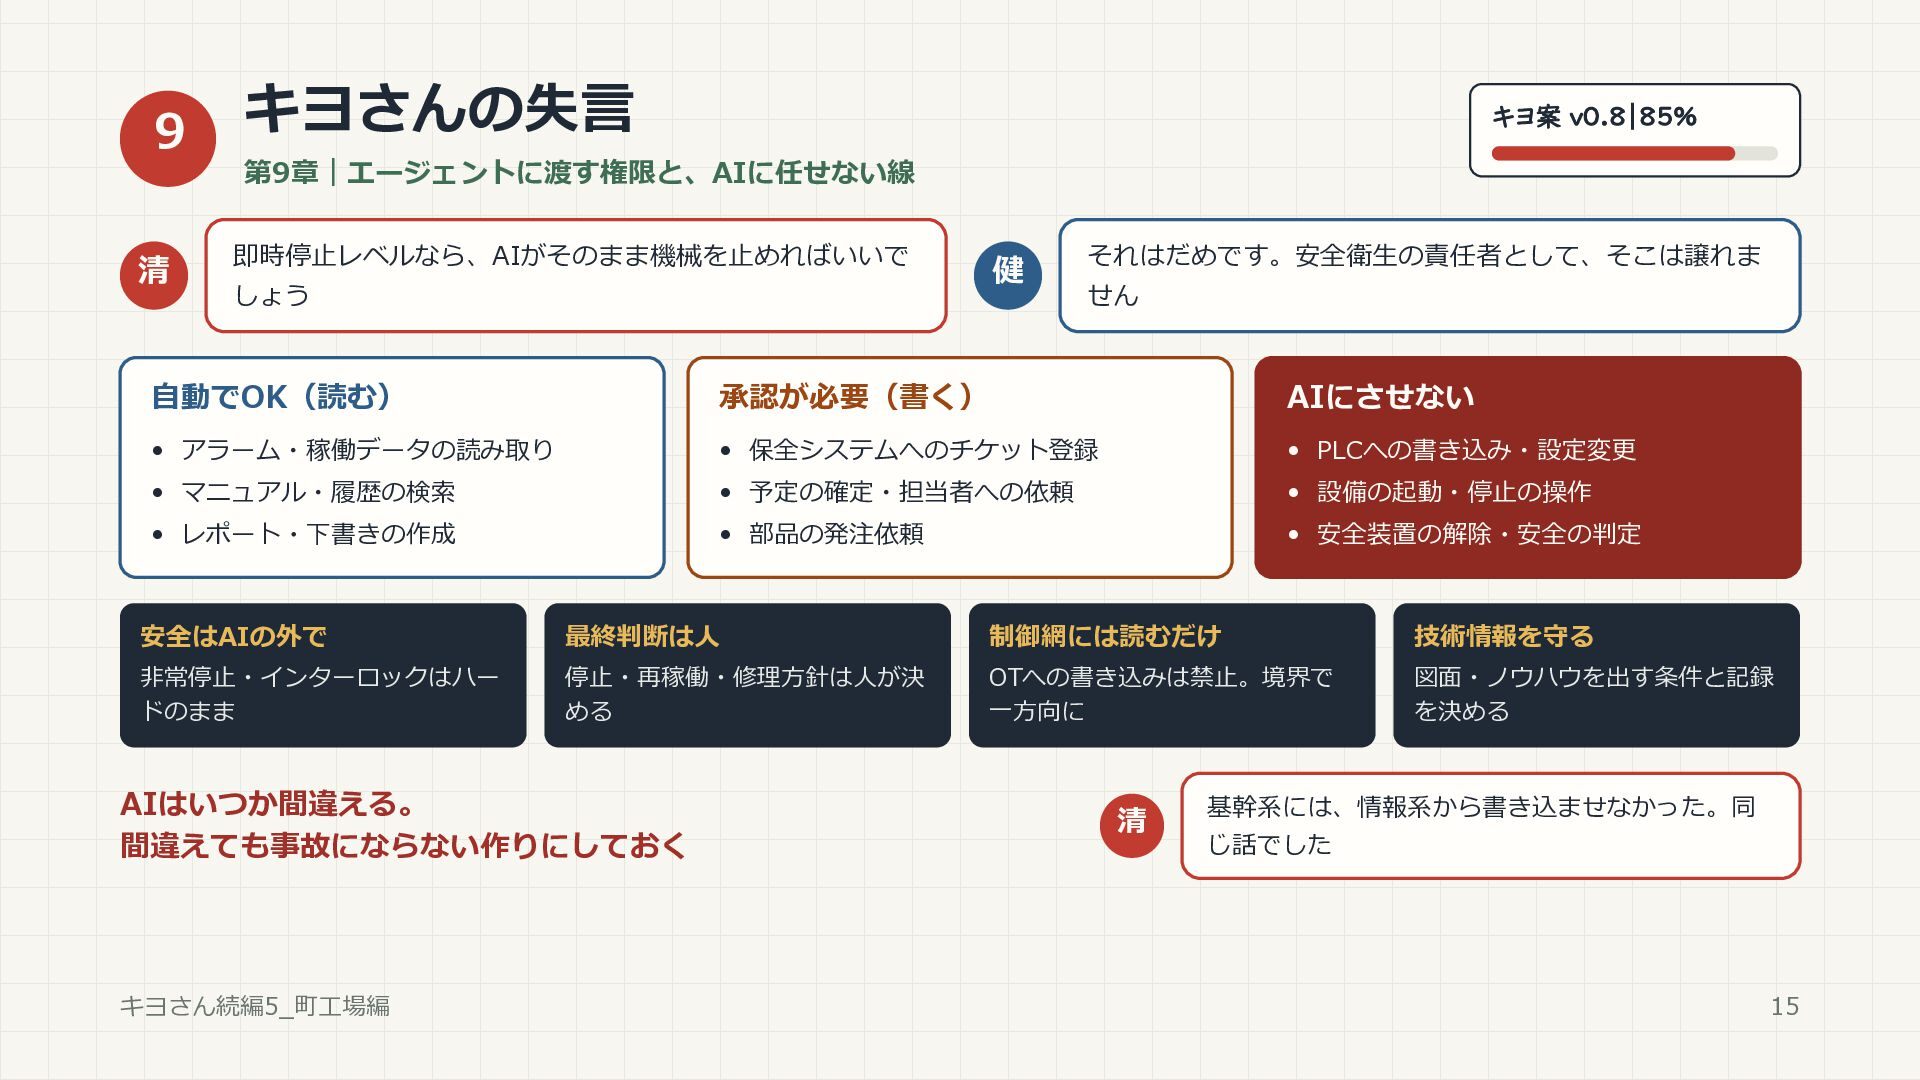
9 清 キヨさんの失言 キヨ案 v0.8|85% 第9章|エージェントに渡す権限と、AIに任せない線 即時停止レベルなら、AIがそのまま機械を止めればいいで しょう 健 それはだめです。安全衛生の責任者として、そこは譲れま
せん 自動でOK(読む) 承認が必要(書く) AIにさせない • アラーム・稼働データの読み取り • 保全システムへのチケット登録 • PLCへの書き込み・設定変更 • マニュアル・履歴の検索 • 予定の確定・担当者への依頼 • 設備の起動・停止の操作 • レポート・下書きの作成 • 部品の発注依頼 • 安全装置の解除・安全の判定 安全はAIの外で 最終判断は人 制御網には読むだけ 技術情報を守る 非常停止・インターロックはハー ドのまま 停止・再稼働・修理方針は人が決 める OTへの書き込みは禁止。境界で 一方向に 図面・ノウハウを出す条件と記録 を決める AIはいつか間違える。 間違えても事故にならない作りにしておく キヨさん続編5_町工場編 清 基幹系には、情報系から書き込ませなかった。同 じ話でした 15
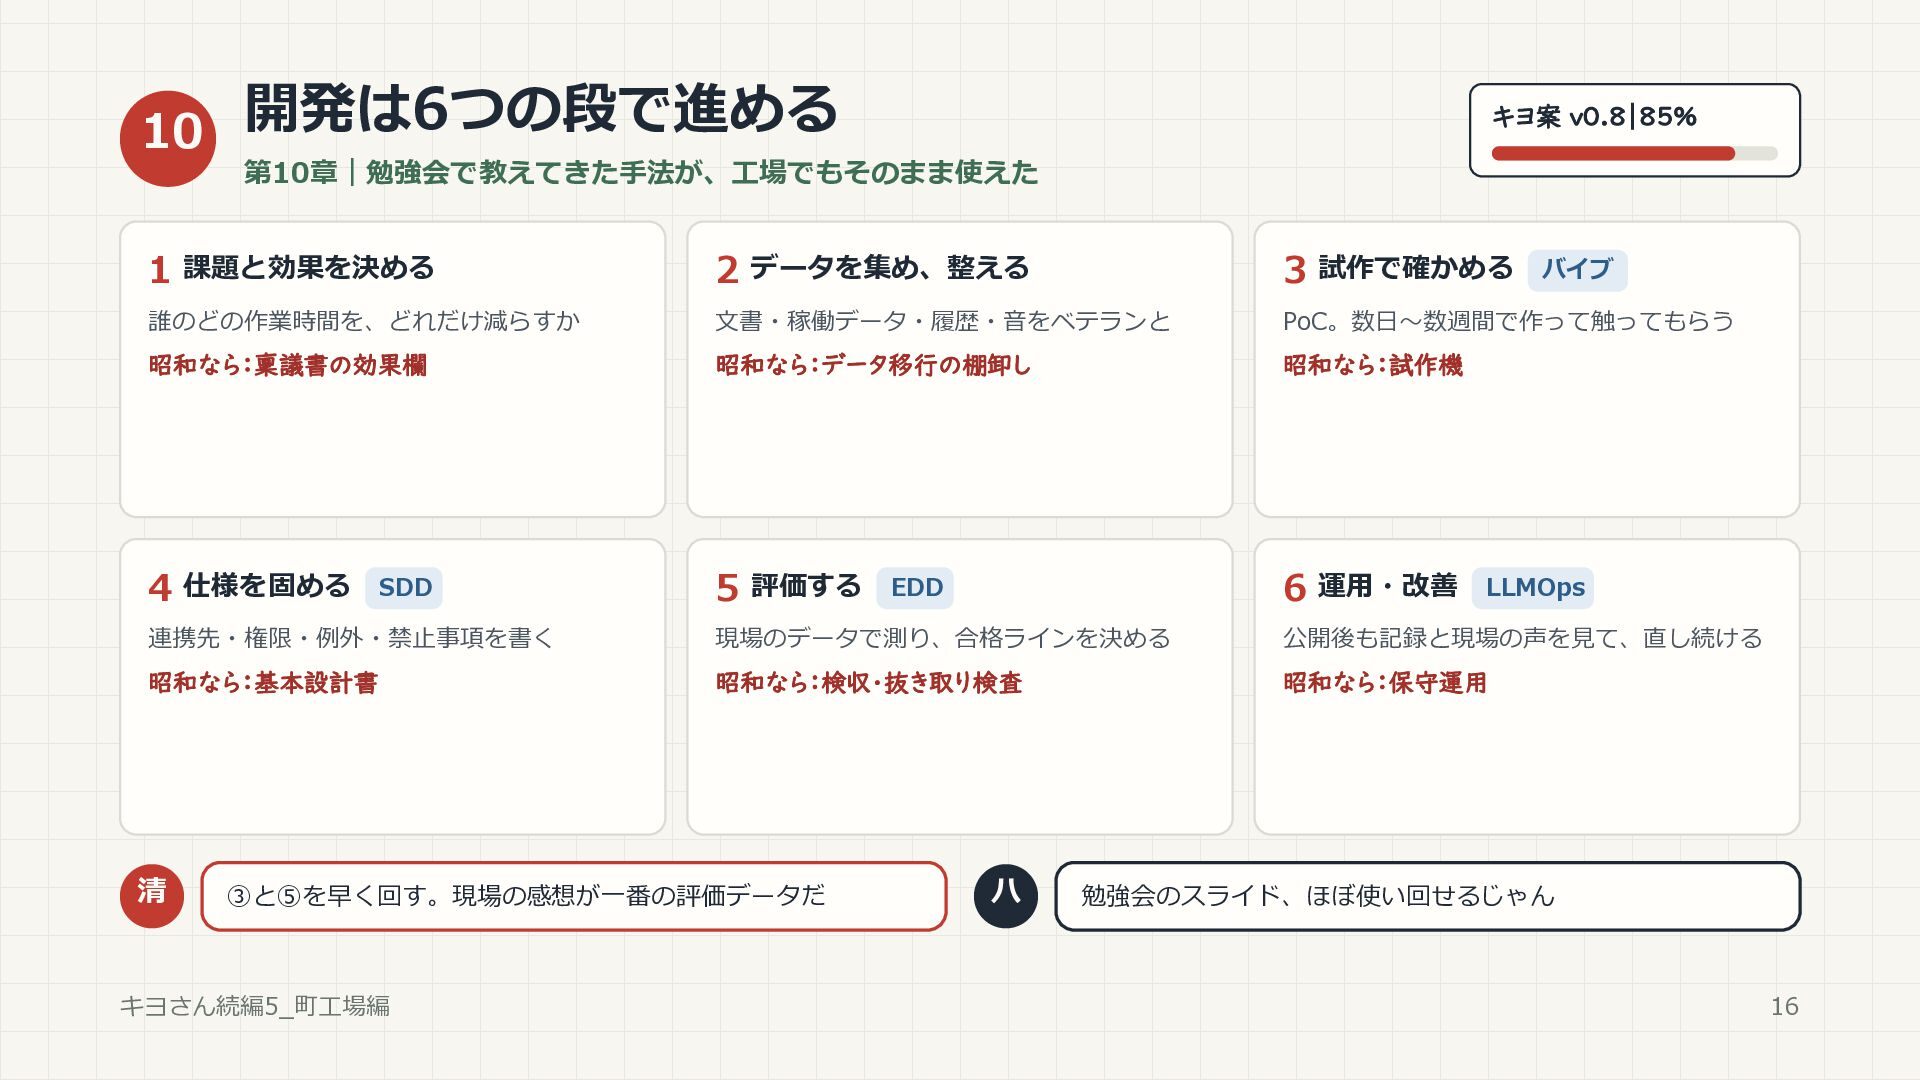
10 開発は6つの段で進める キヨ案 v0.8|85% 第10章|勉強会で教えてきた手法が、工場でもそのまま使えた 1 課題と効果を決める 2 データを集め、整える 3
試作で確かめる 誰のどの作業時間を、どれだけ減らすか 文書・稼働データ・履歴・音をベテランと PoC。数日〜数週間で作って触ってもらう 昭和なら:稟議書の効果欄 昭和なら:データ移行の棚卸し 昭和なら:試作機 4 仕様を固める 5 評価する 6 運用・改善 SDD EDD バイブ LLMOps 連携先・権限・例外・禁止事項を書く 現場のデータで測り、合格ラインを決める 公開後も記録と現場の声を見て、直し続ける 昭和なら:基本設計書 昭和なら:検収・抜き取り検査 昭和なら:保守運用 清 ③と⑤を早く回す。現場の感想が一番の評価データだ キヨさん続編5_町工場編 ハ 勉強会のスライド、ほぼ使い回せるじゃん 16
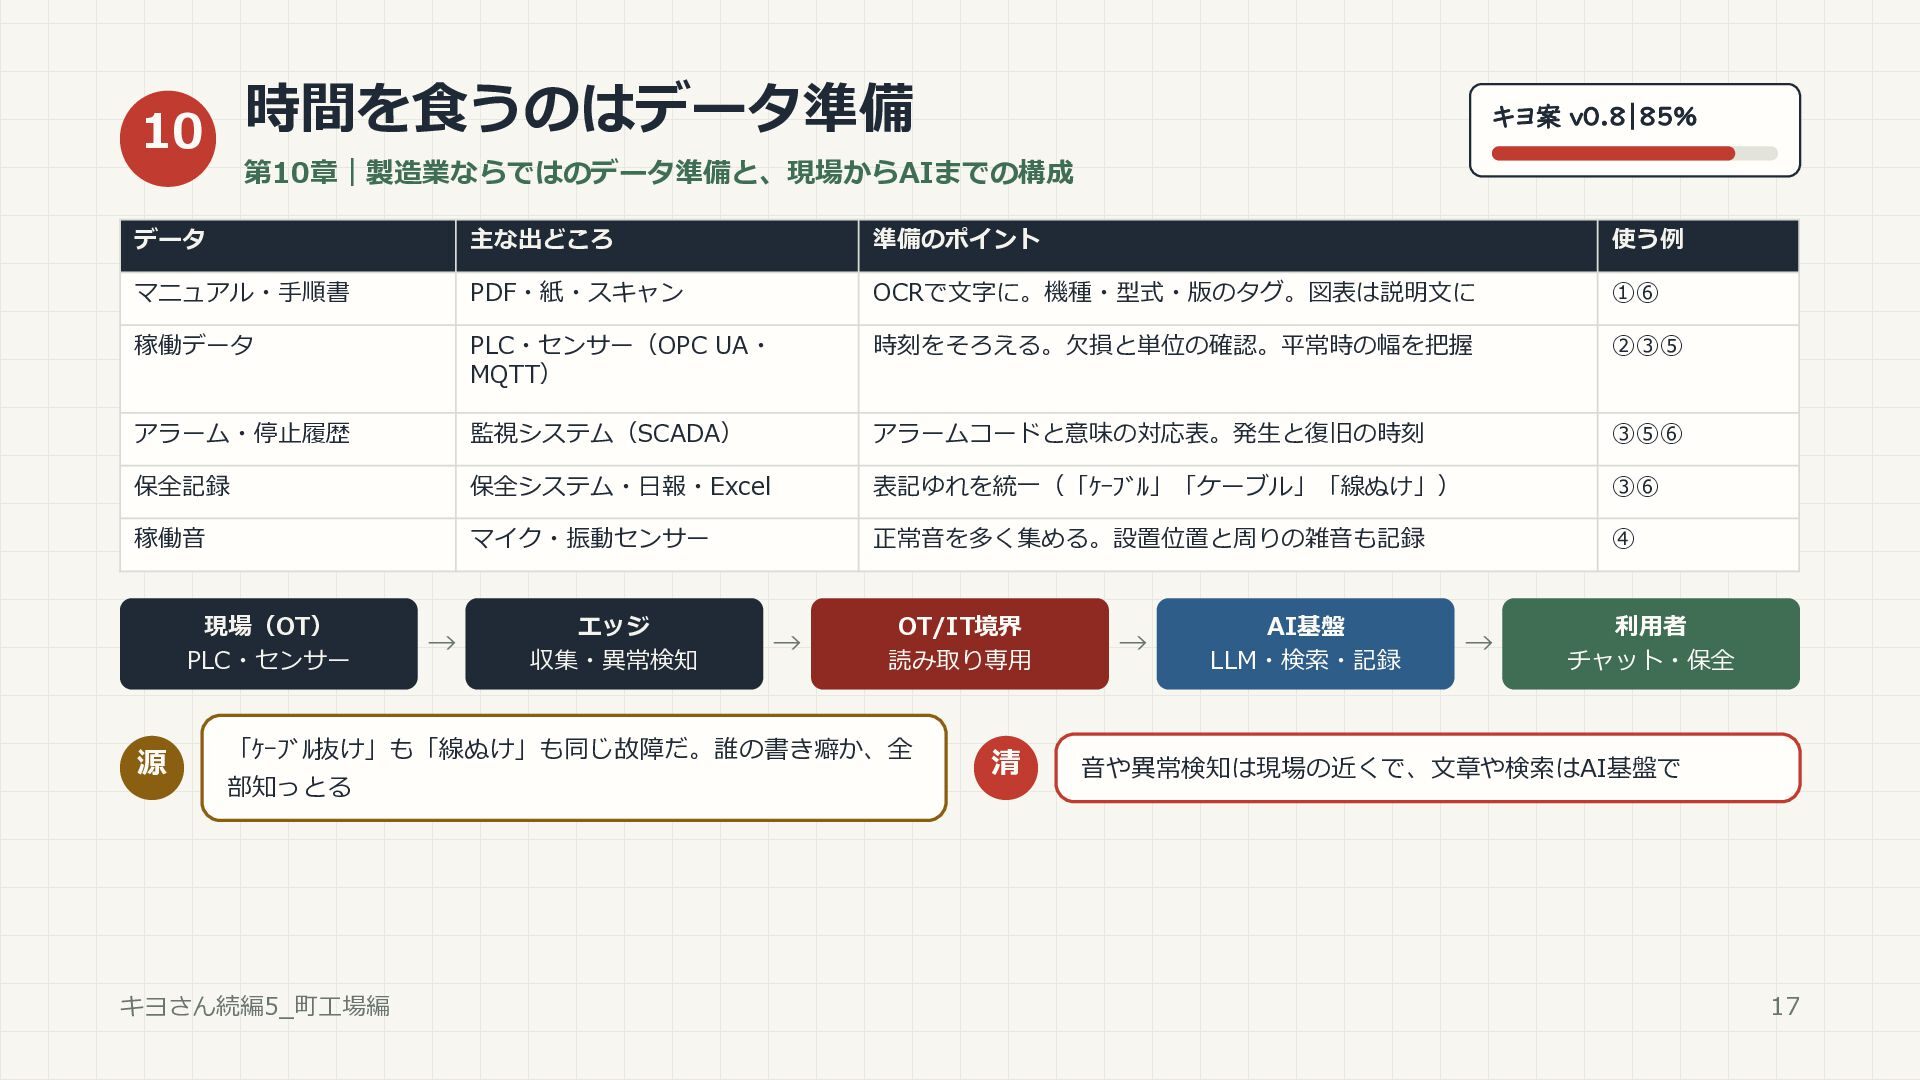
10 時間を食うのはデータ準備 キヨ案 v0.8|85% 第10章|製造業ならではのデータ準備と、現場からAIまでの構成 データ 主な出どころ 準備のポイント 使う例 マニュアル・手順書
PDF・紙・スキャン OCRで文字に。機種・型式・版のタグ。図表は説明文に ①⑥ 稼働データ PLC・センサー(OPC UA・ MQTT) 時刻をそろえる。欠損と単位の確認。平常時の幅を把握 ②③⑤ アラーム・停止履歴 監視システム(SCADA) アラームコードと意味の対応表。発生と復旧の時刻 ③⑤⑥ 保全記録 保全システム・日報・Excel 表記ゆれを統一(「ケーブル」「ケーブル」「線ぬけ」) ③⑥ 稼働音 マイク・振動センサー 正常音を多く集める。設置位置と周りの雑音も記録 ④ 現場(OT) PLC・センサー 源 → エッジ 収集・異常検知 → OT/IT境界 読み取り専用 「ケーブル抜け」も「線ぬけ」も同じ故障だ。誰の書き癖か、全 部知っとる キヨさん続編5_町工場編 清 → AI基盤 LLM・検索・記録 → 利用者 チャット・保全 音や異常検知は現場の近くで、文章や検索はAI基盤で 17
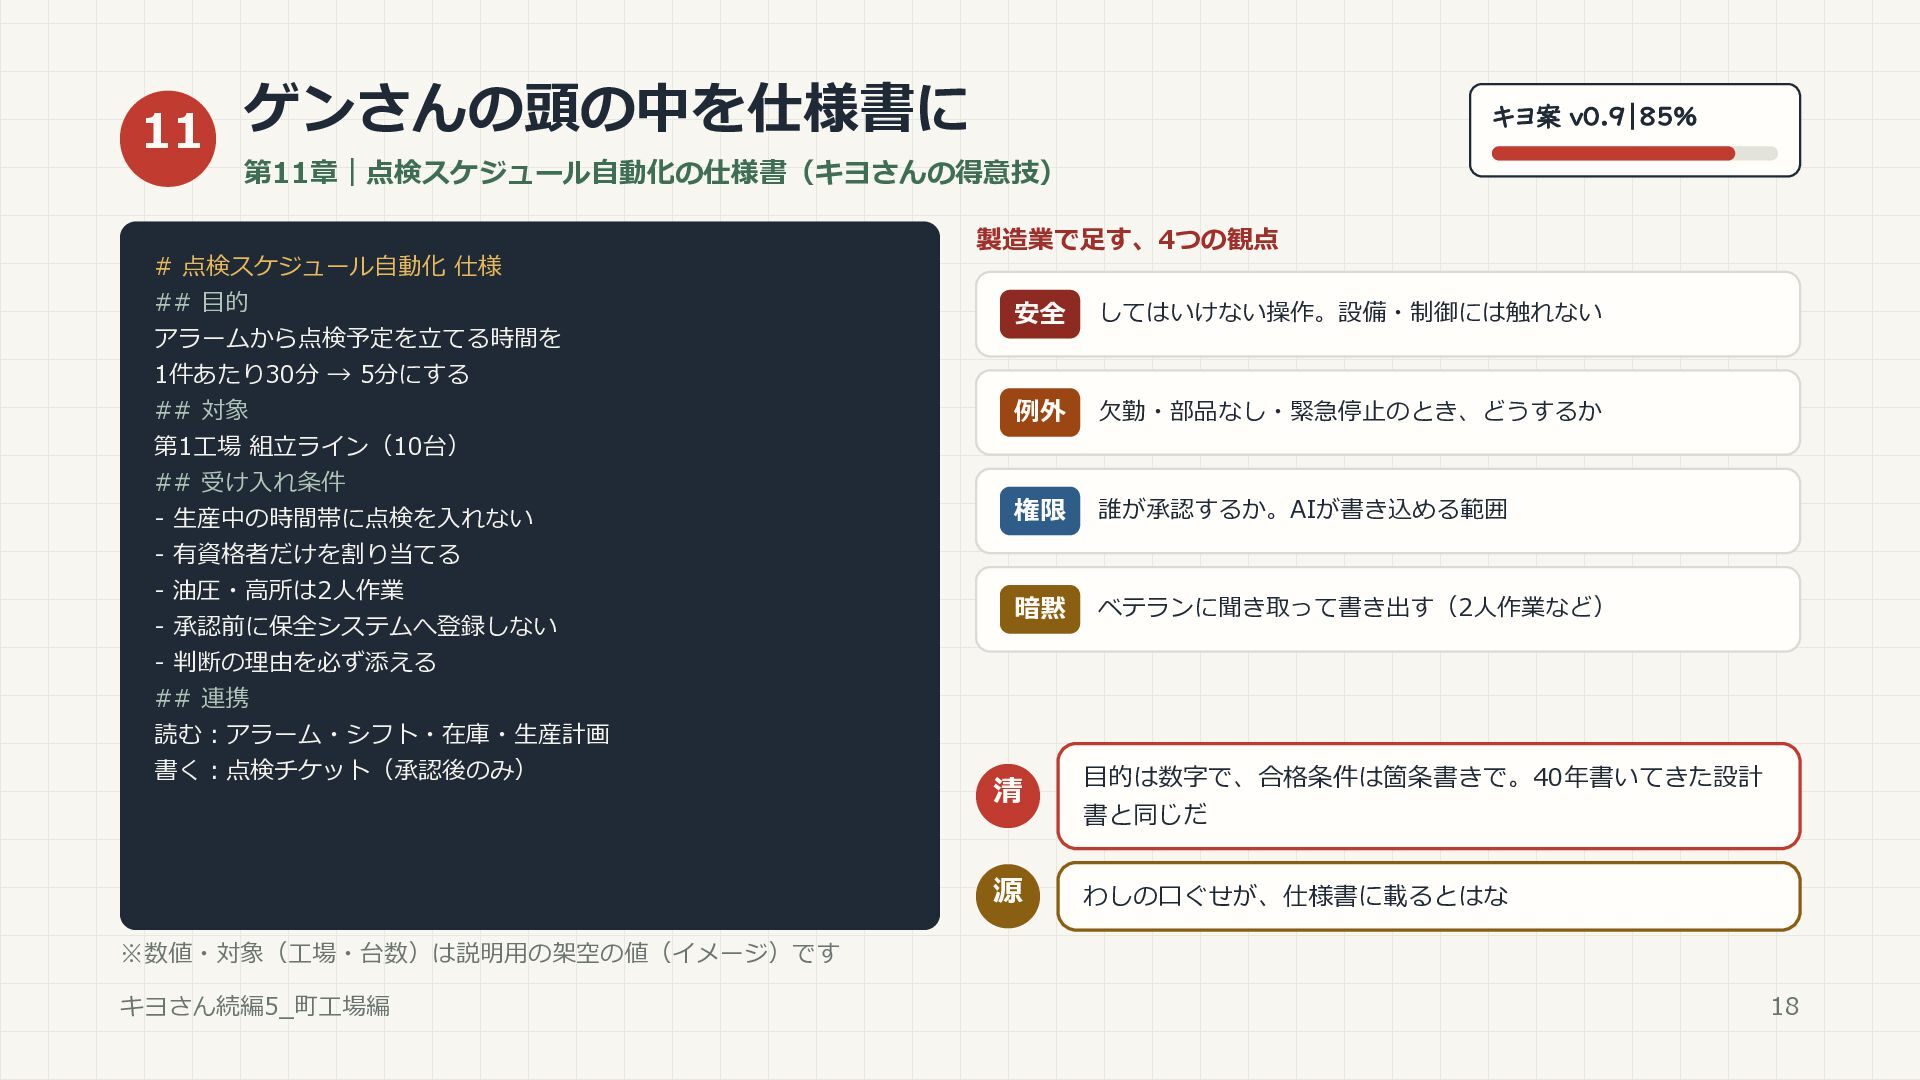
11 ゲンさんの頭の中を仕様書に キヨ案 v0.9|85% 第11章|点検スケジュール自動化の仕様書(キヨさんの得意技) # 点検スケジュール自動化 仕様 ## 目的
アラームから点検予定を立てる時間を 1件あたり30分 → 5分にする ## 対象 第1工場 組立ライン(10台) ## 受け入れ条件 - 生産中の時間帯に点検を入れない - 有資格者だけを割り当てる - 油圧・高所は2人作業 - 承認前に保全システムへ登録しない - 判断の理由を必ず添える ## 連携 読む:アラーム・シフト・在庫・生産計画 書く:点検チケット(承認後のみ) 製造業で足す、4つの観点 安全 してはいけない操作。設備・制御には触れない 例外 欠勤・部品なし・緊急停止のとき、どうするか 権限 誰が承認するか。AIが書き込める範囲 暗黙 ベテランに聞き取って書き出す(2人作業など) 清 目的は数字で、合格条件は箇条書きで。40年書いてきた設計 源 わしの口ぐせが、仕様書に載るとはな 書と同じだ ※数値・対象(工場・台数)は説明用の架空の値(イメージ)です キヨさん続編5_町工場編 18
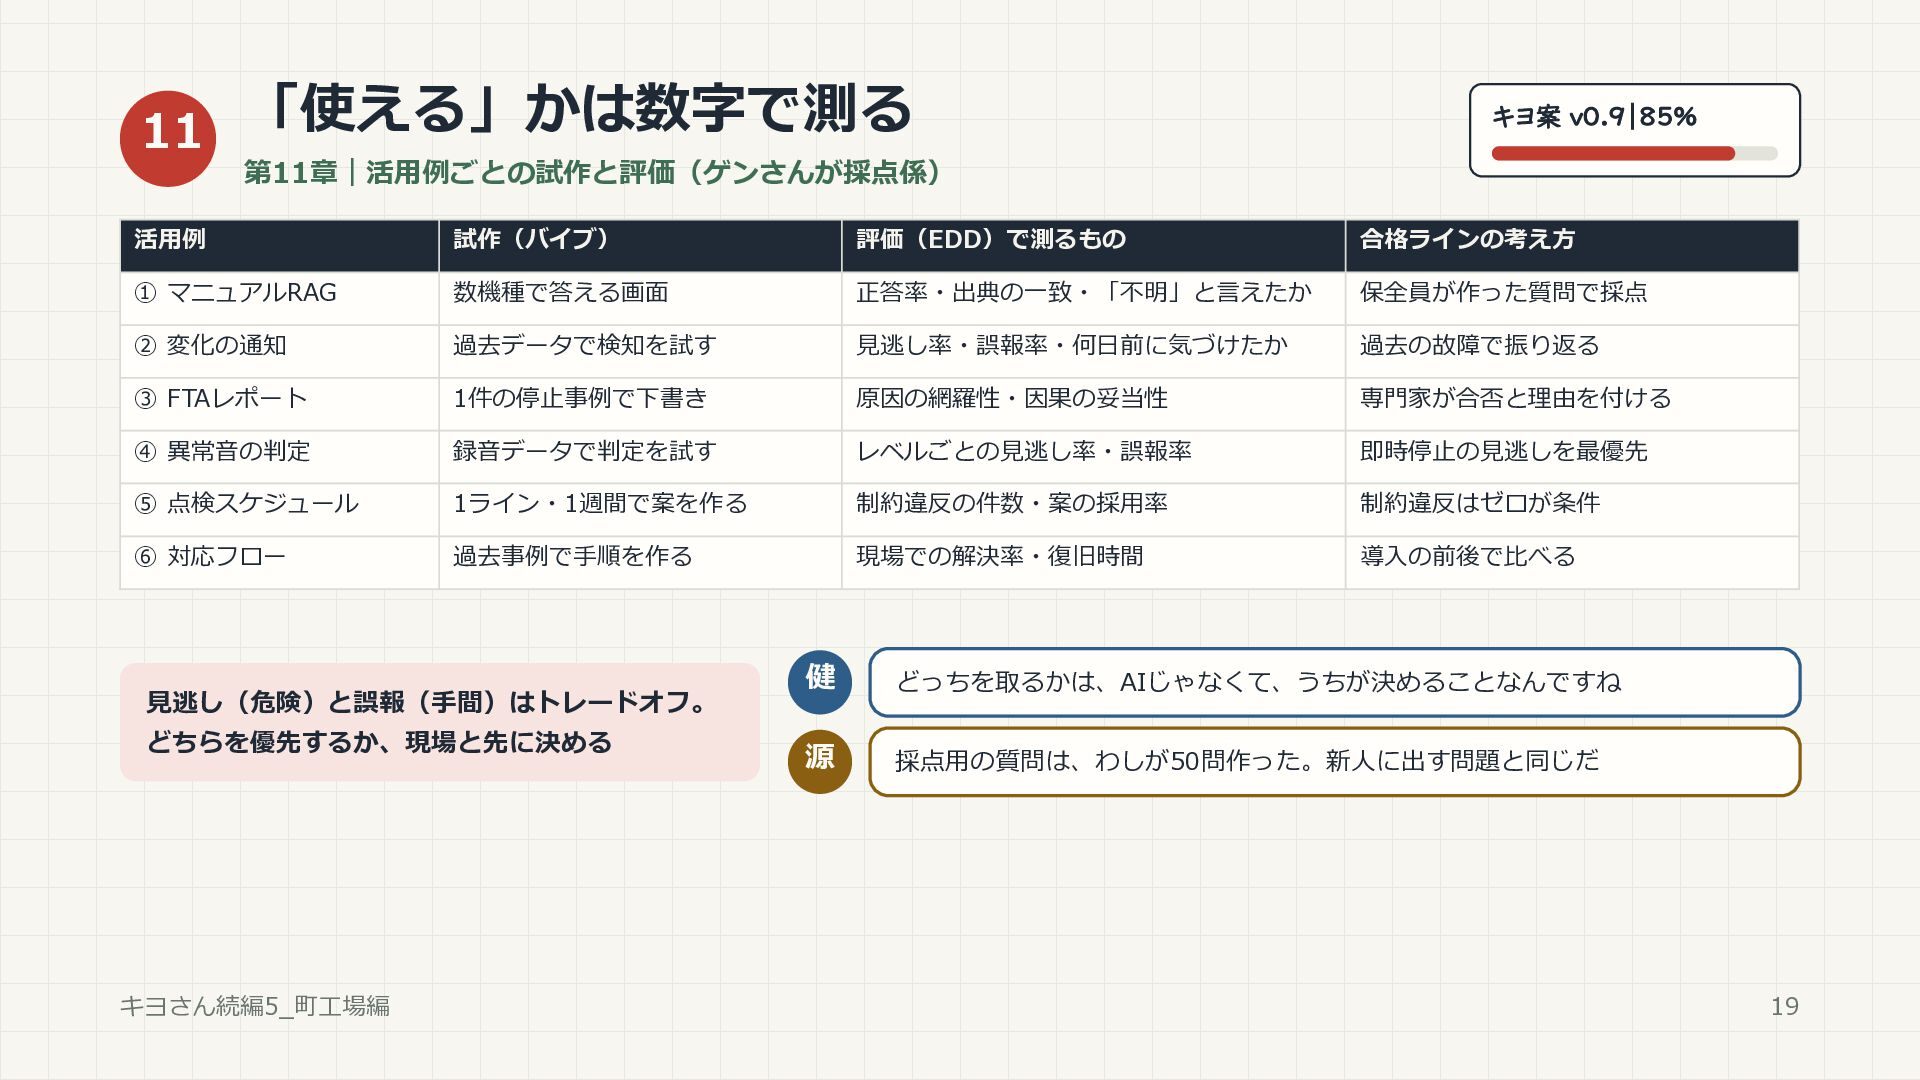
11 「使える」かは数字で測る キヨ案 v0.9|85% 第11章|活用例ごとの試作と評価(ゲンさんが採点係) 活用例 試作(バイブ) 評価(EDD)で測るもの 合格ラインの考え方 ①
マニュアルRAG 数機種で答える画面 正答率・出典の一致・「不明」と言えたか 保全員が作った質問で採点 ② 変化の通知 過去データで検知を試す 見逃し率・誤報率・何日前に気づけたか 過去の故障で振り返る ③ FTAレポート 1件の停止事例で下書き 原因の網羅性・因果の妥当性 専門家が合否と理由を付ける ④ 異常音の判定 録音データで判定を試す レベルごとの見逃し率・誤報率 即時停止の見逃しを最優先 ⑤ 点検スケジュール 1ライン・1週間で案を作る 制約違反の件数・案の採用率 制約違反はゼロが条件 ⑥ 対応フロー 過去事例で手順を作る 現場での解決率・復旧時間 導入の前後で比べる 見逃し(危険)と誤報(手間)はトレードオフ。 どちらを優先するか、現場と先に決める キヨさん続編5_町工場編 健 どっちを取るかは、AIじゃなくて、うちが決めることなんですね 源 採点用の質問は、わしが50問作った。新人に出す問題と同じだ 19
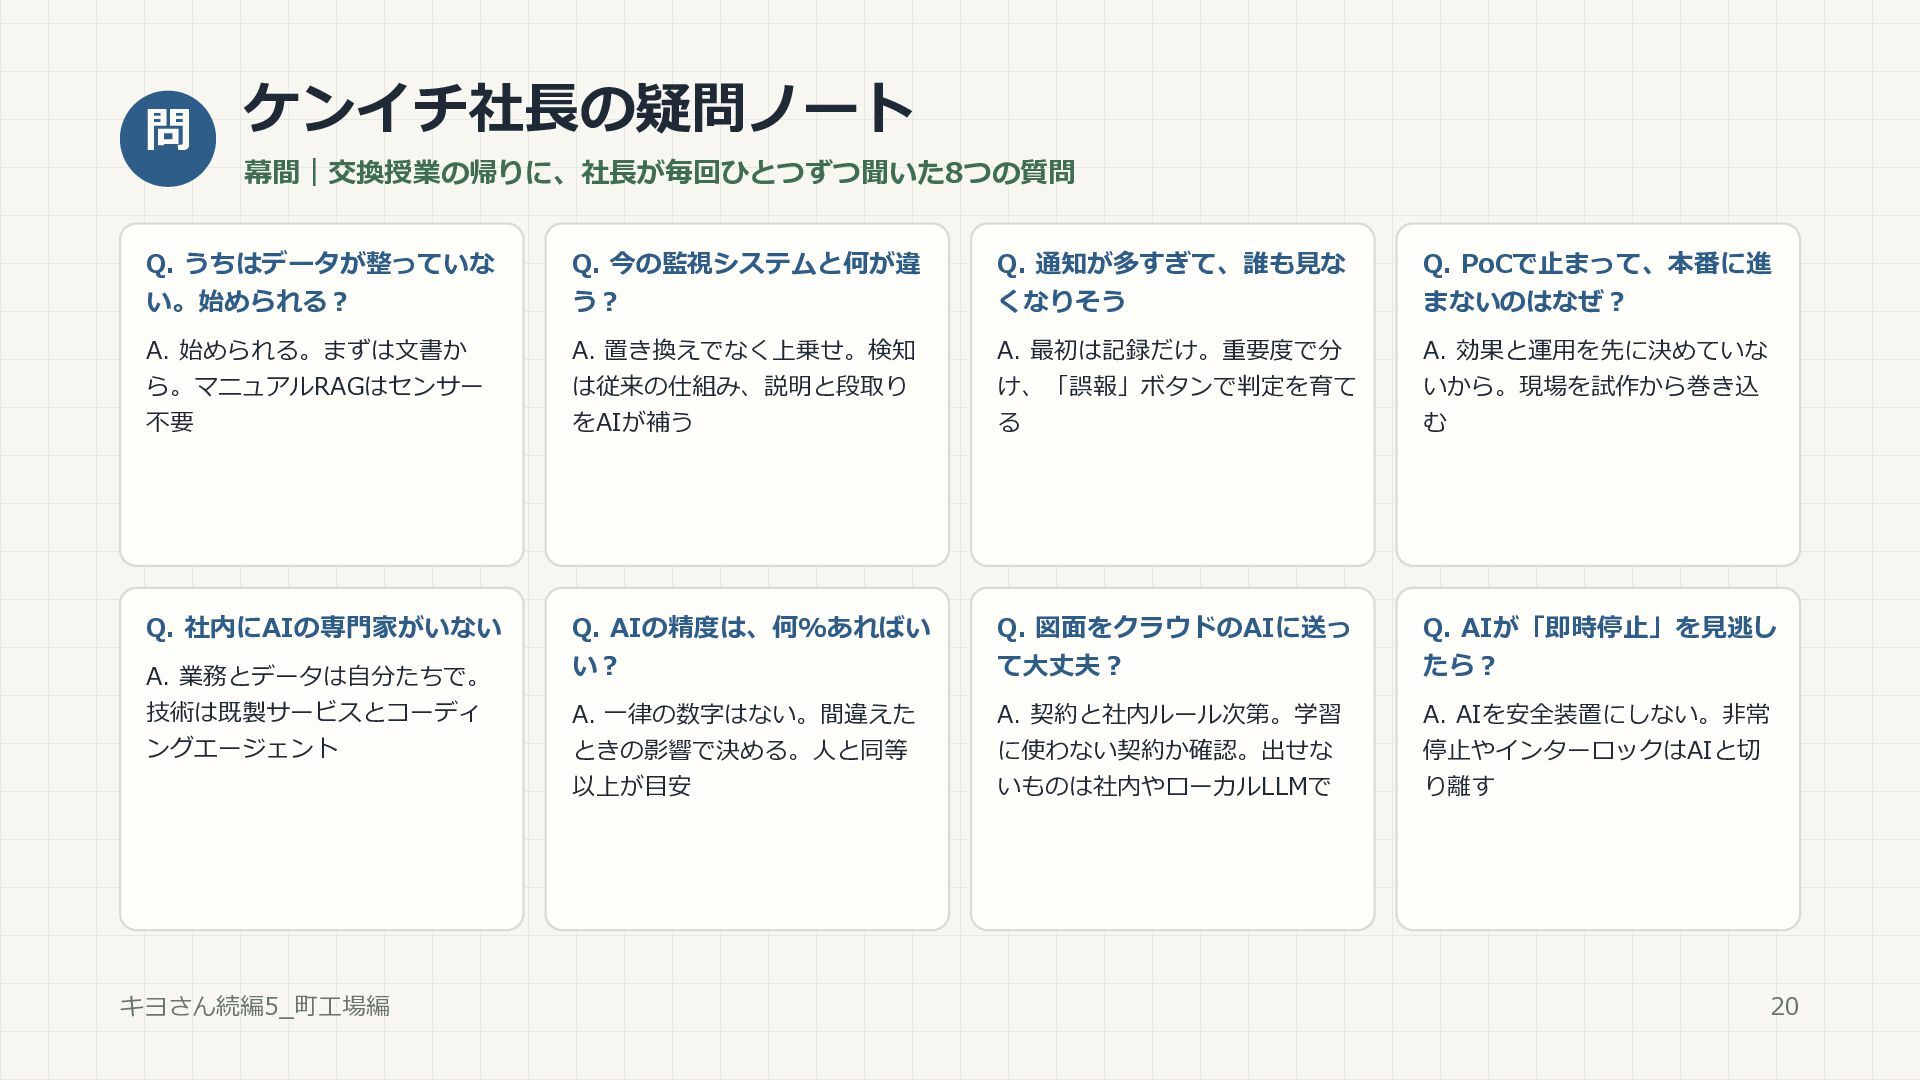
問 ケンイチ社長の疑問ノート 幕間|交換授業の帰りに、社長が毎回ひとつずつ聞いた8つの質問 Q. うちはデータが整っていな い。始められる? Q. 今の監視システムと何が違 う? Q.
通知が多すぎて、誰も見な くなりそう Q. PoCで止まって、本番に進 まないのはなぜ? A. 始められる。まずは文書か A. 置き換えでなく上乗せ。検知 A. 最初は記録だけ。重要度で分 A. 効果と運用を先に決めていな ら。マニュアルRAGはセンサー 不要 は従来の仕組み、説明と段取り をAIが補う け、「誤報」ボタンで判定を育て る いから。現場を試作から巻き込 む Q. 社内にAIの専門家がいない Q. AIの精度は、何%あればい い? Q. 図面をクラウドのAIに送っ て大丈夫? Q. AIが「即時停止」を見逃し たら? A. 一律の数字はない。間違えた ときの影響で決める。人と同等 以上が目安 A. 契約と社内ルール次第。学習 に使わない契約か確認。出せな いものは社内やローカルLLMで A. AIを安全装置にしない。非常 停止やインターロックはAIと切 り離す A. 業務とデータは自分たちで。 技術は既製サービスとコーディ ングエージェント キヨさん続編5_町工場編 20
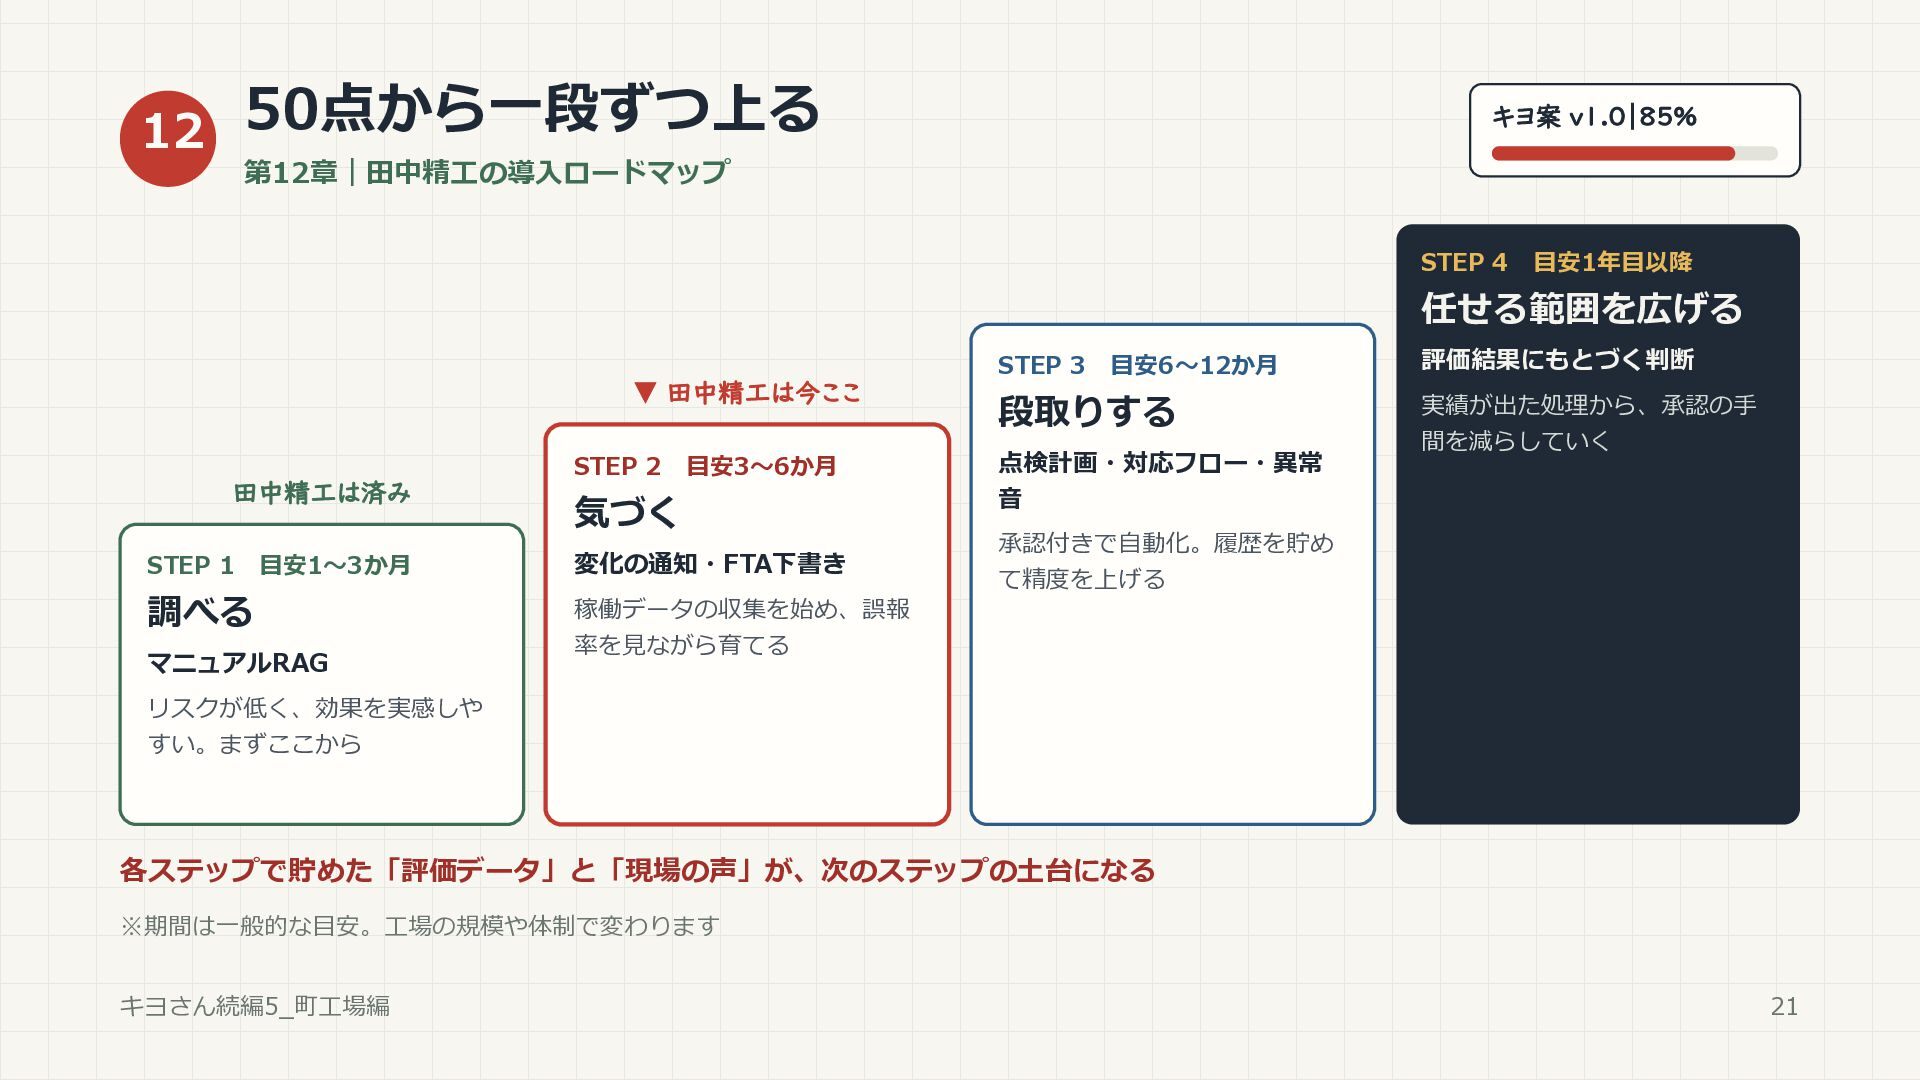
12 50点から一段ずつ上る キヨ案 v1.0|85% 第12章|田中精工の導入ロードマップ STEP 4 目安1年目以降 任せる範囲を広げる STEP
3 ▼ 田中精工は今ここ STEP 2 田中精工は済み STEP 1 目安1〜3か月 調べる マニュアルRAG 目安3〜6か月 気づく 変化の通知・FTA下書き 目安6〜12か月 段取りする 点検計画・対応フロー・異常 音 評価結果にもとづく判断 実績が出た処理から、承認の手 間を減らしていく 承認付きで自動化。履歴を貯め て精度を上げる 稼働データの収集を始め、誤報 率を見ながら育てる リスクが低く、効果を実感しや すい。まずここから 各ステップで貯めた「評価データ」と「現場の声」が、次のステップの土台になる ※期間は一般的な目安。工場の規模や体制で変わります キヨさん続編5_町工場編 21
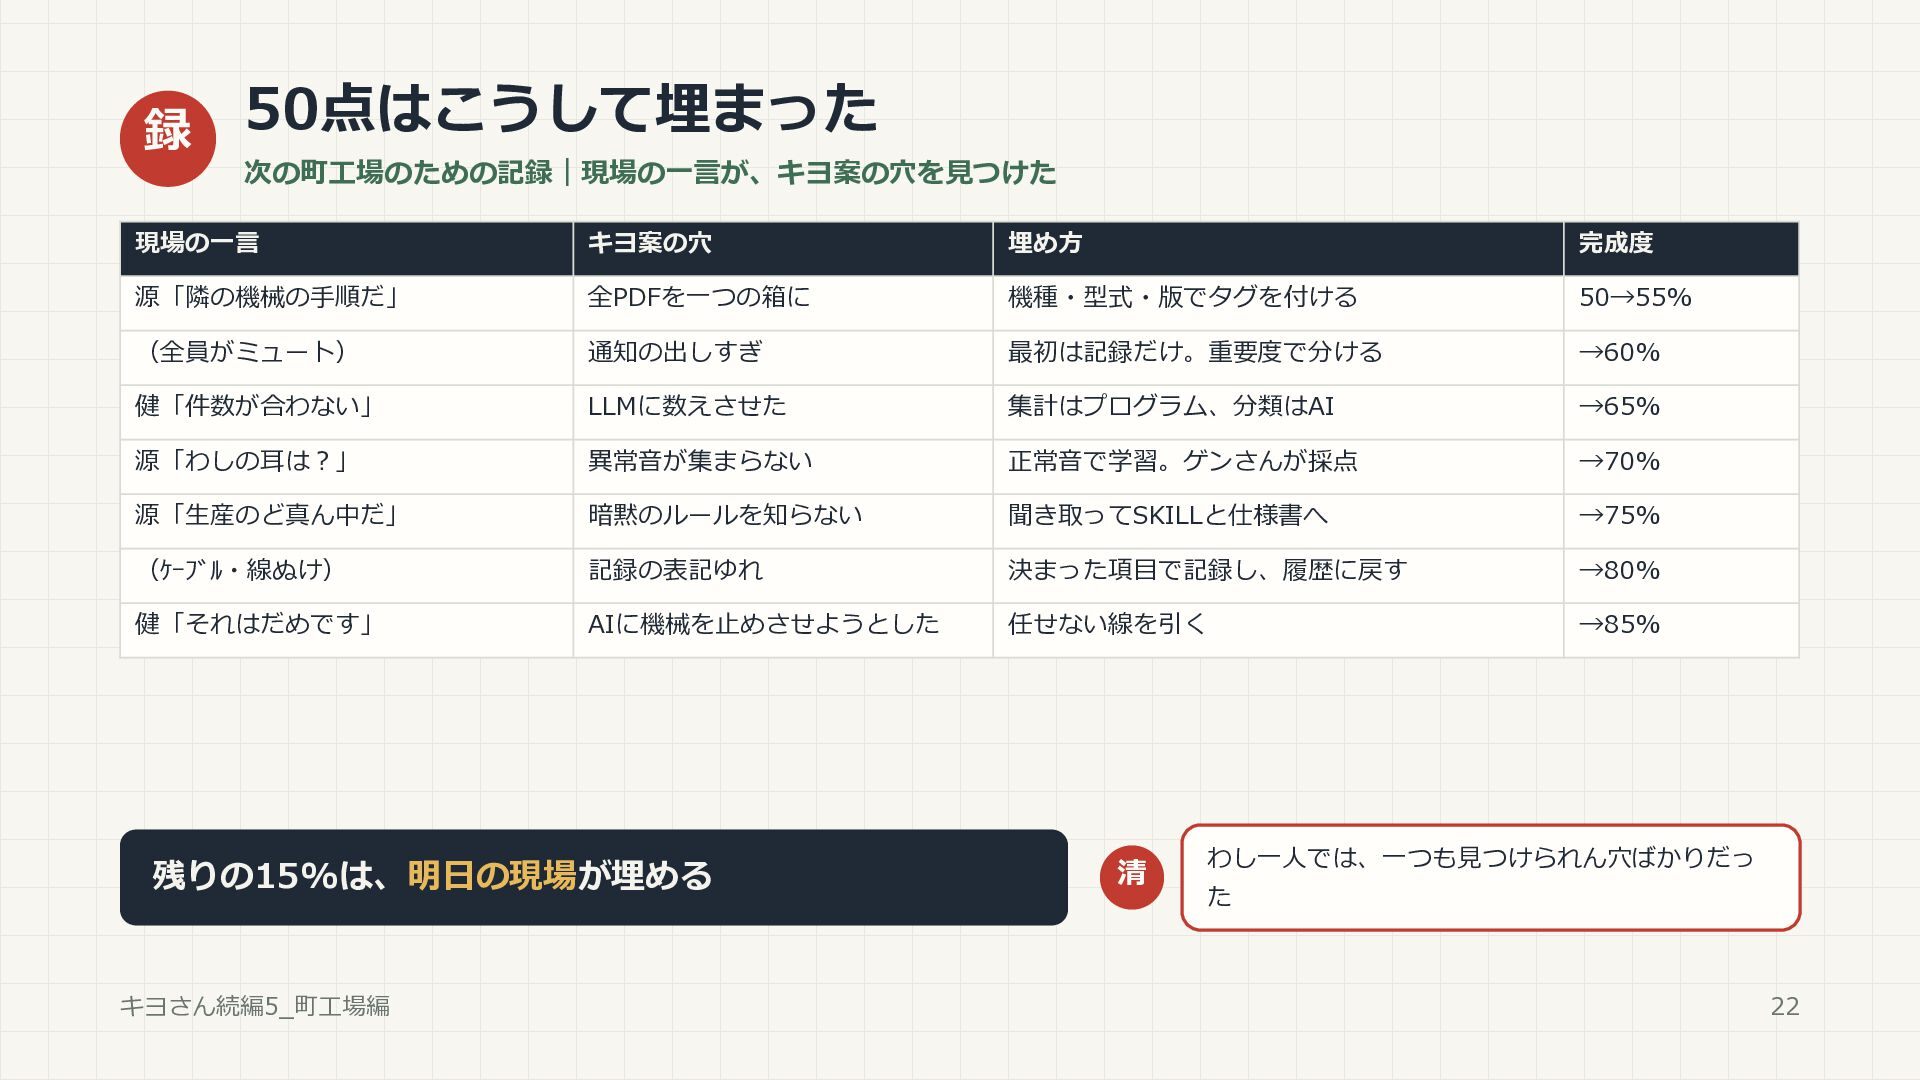
録 50点はこうして埋まった 次の町工場のための記録|現場の一言が、キヨ案の穴を見つけた 現場の一言 キヨ案の穴 埋め方 完成度 源「隣の機械の手順だ」 全PDFを一つの箱に 機種・型式・版でタグを付ける
50→55% (全員がミュート) 通知の出しすぎ 最初は記録だけ。重要度で分ける →60% 健「件数が合わない」 LLMに数えさせた 集計はプログラム、分類はAI →65% 源「わしの耳は?」 異常音が集まらない 正常音で学習。ゲンさんが採点 →70% 源「生産のど真ん中だ」 暗黙のルールを知らない 聞き取ってSKILLと仕様書へ →75% (ケーブル・線ぬけ) 記録の表記ゆれ 決まった項目で記録し、履歴に戻す →80% 健「それはだめです」 AIに機械を止めさせようとした 任せない線を引く →85% 残りの15%は、明日の現場が埋める キヨさん続編5_町工場編 清 わし一人では、一つも見つけられん穴ばかりだっ た 22
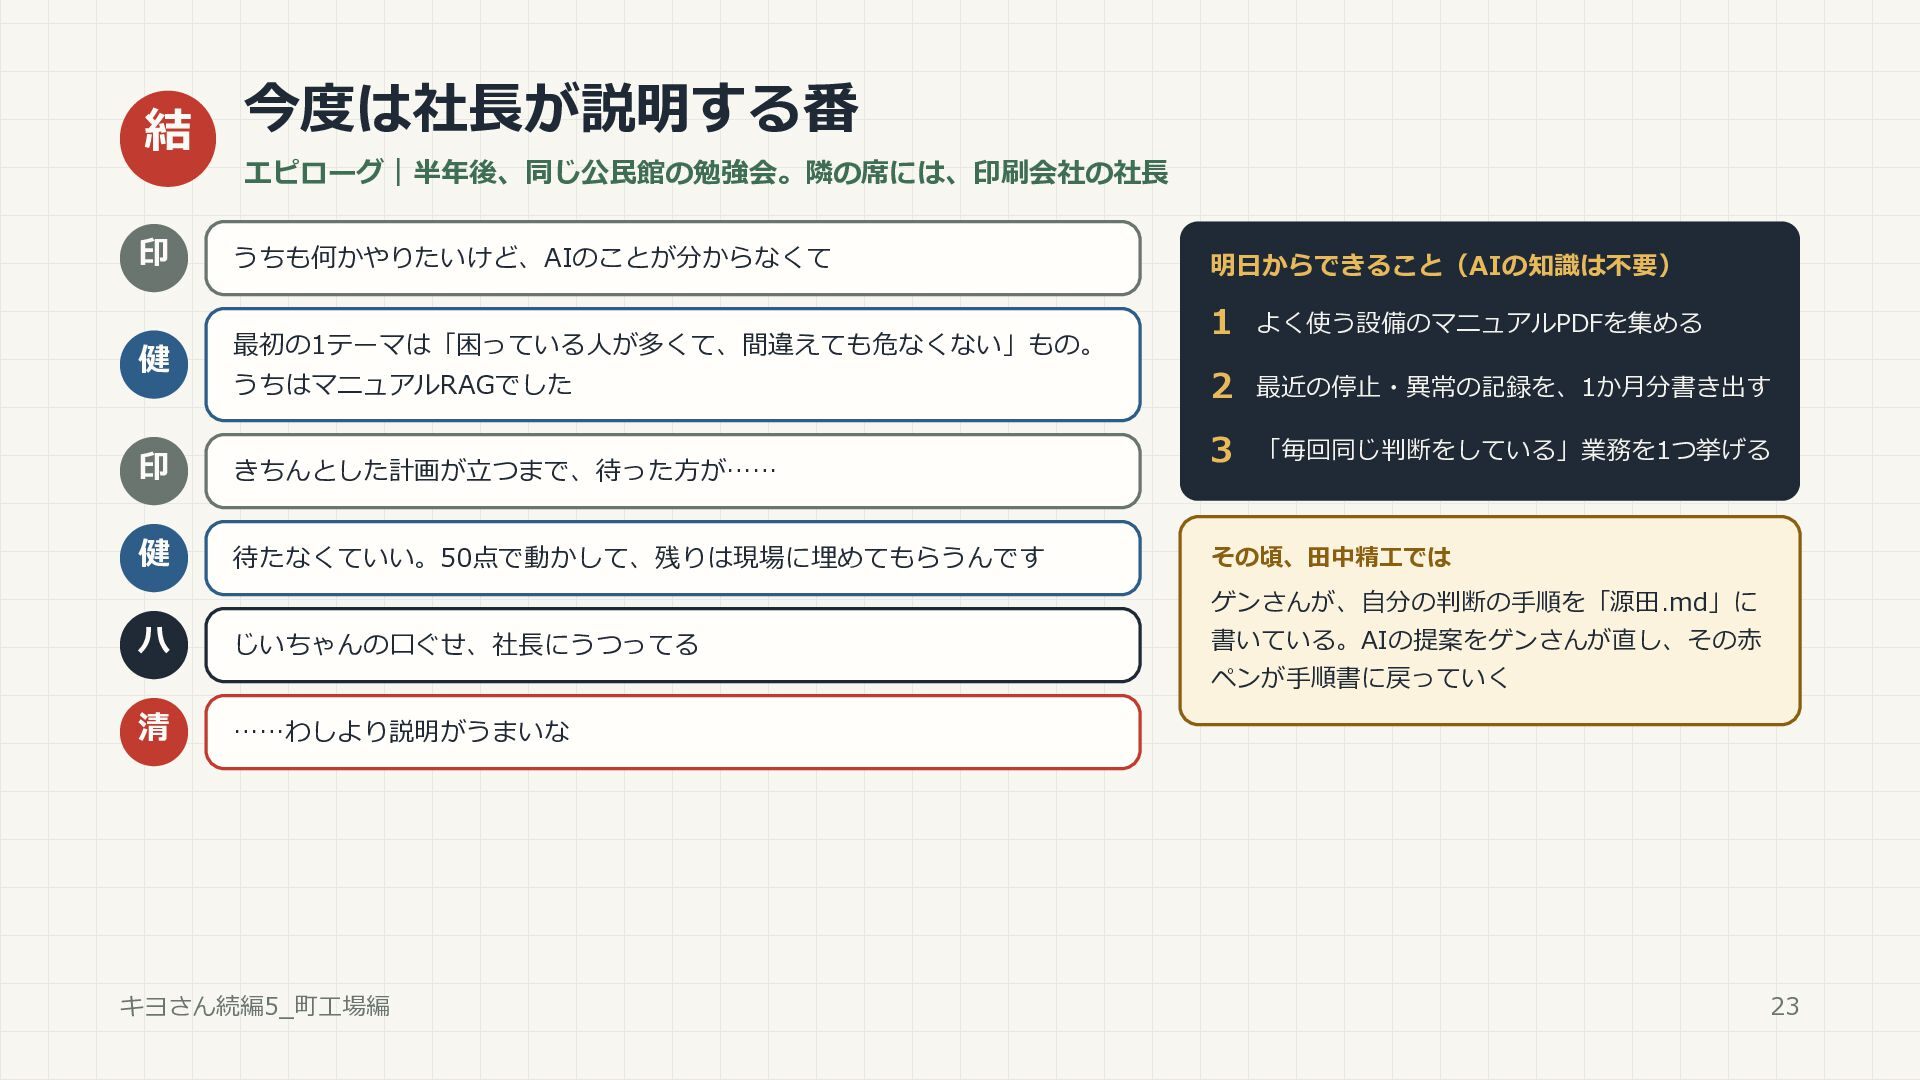
結 今度は社長が説明する番 エピローグ|半年後、同じ公民館の勉強会。隣の席には、印刷会社の社長 印 うちも何かやりたいけど、AIのことが分からなくて 健 最初の1テーマは「困っている人が多くて、間違えても危なくない」もの。 印 きちんとした計画が立つまで、待った方が…… 健
待たなくていい。50点で動かして、残りは現場に埋めてもらうんです うちはマニュアルRAGでした 明日からできること(AIの知識は不要) 1 よく使う設備のマニュアルPDFを集める 2 最近の停止・異常の記録を、1か月分書き出す 3 「毎回同じ判断をしている」業務を1つ挙げる その頃、田中精工では ゲンさんが、自分の判断の手順を「源田.md」に ハ じいちゃんの口ぐせ、社長にうつってる 書いている。AIの提案をゲンさんが直し、その赤 ペンが手順書に戻っていく 清 ……わしより説明がうまいな キヨさん続編5_町工場編 23
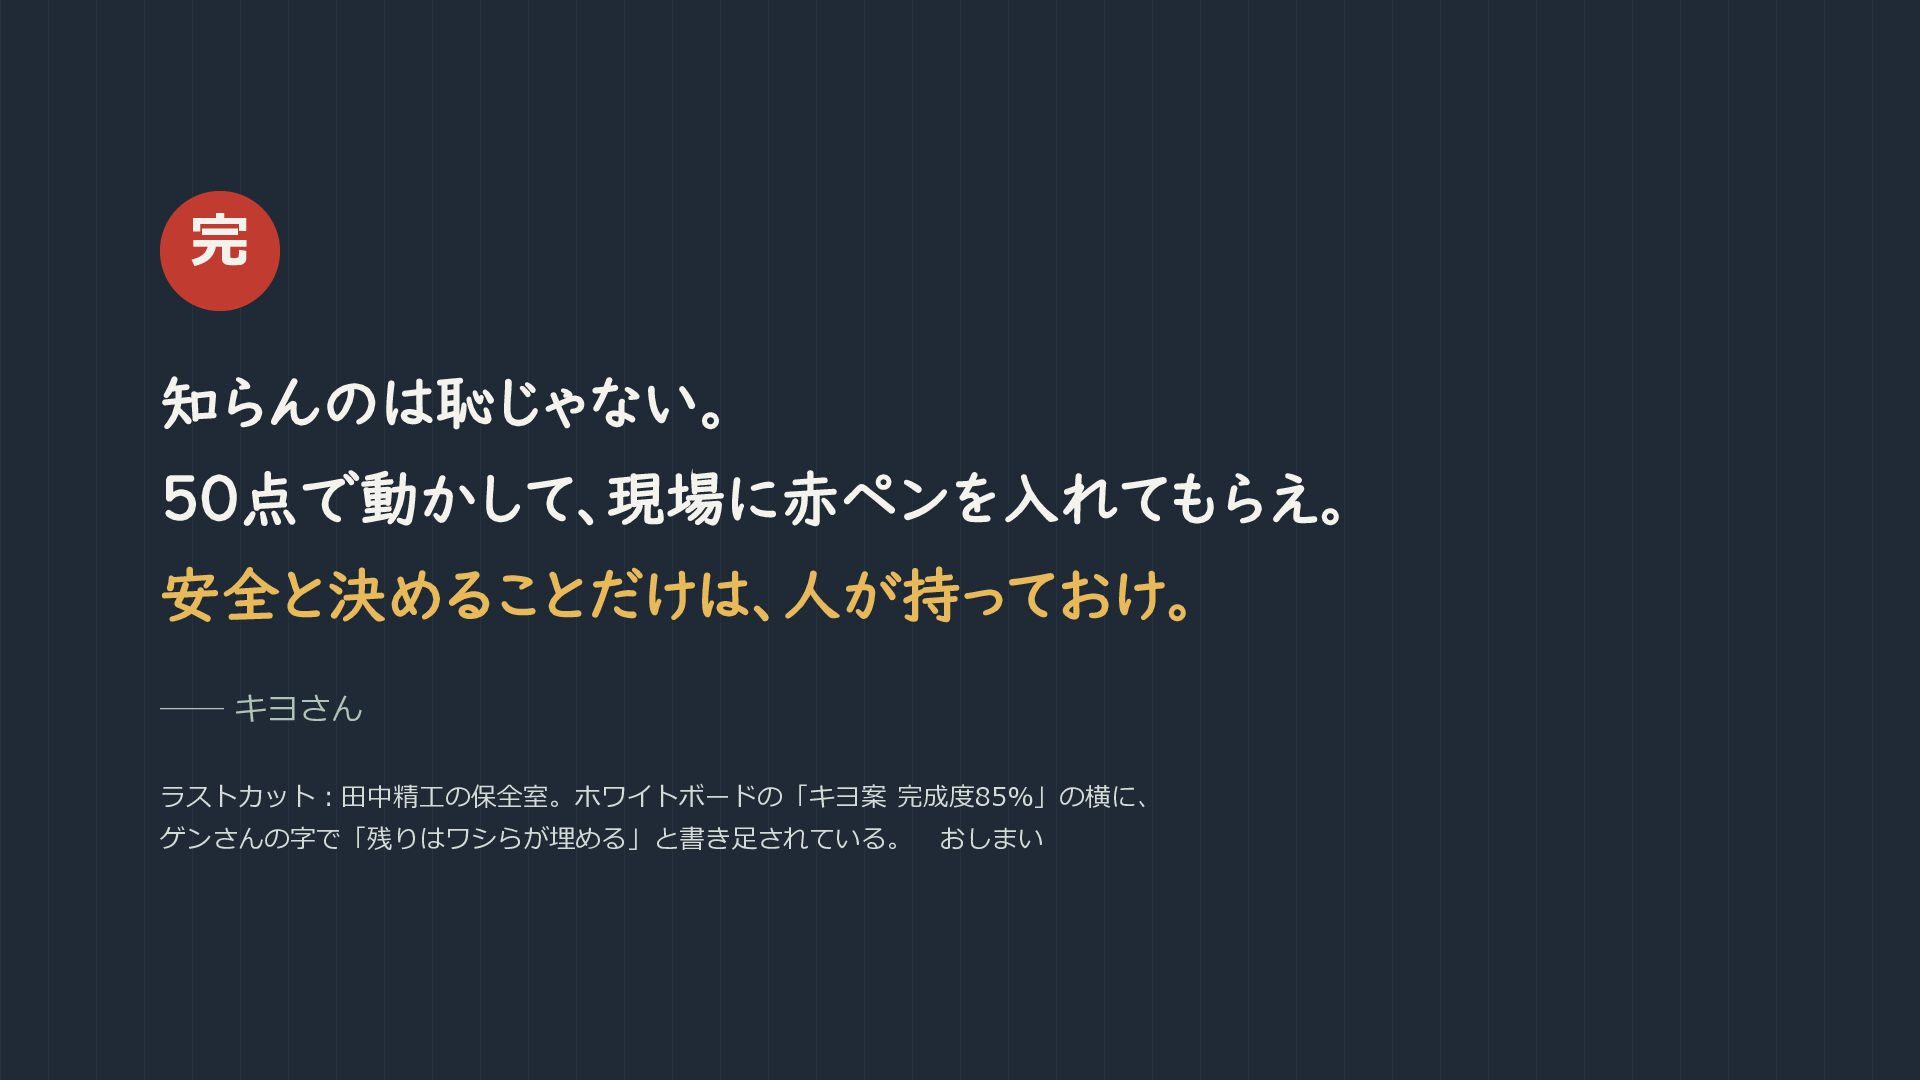
完 知らんのは恥じゃない。 50点で動かして、現場に赤ペンを入れてもらえ。 安全と決めることだけは、人が持っておけ。 ―― キヨさん ラストカット:田中精工の保全室。ホワイトボードの「キヨ案 完成度85%」の横に、 ゲンさんの字で「残りはワシらが埋める」と書き足されている。 おしまい
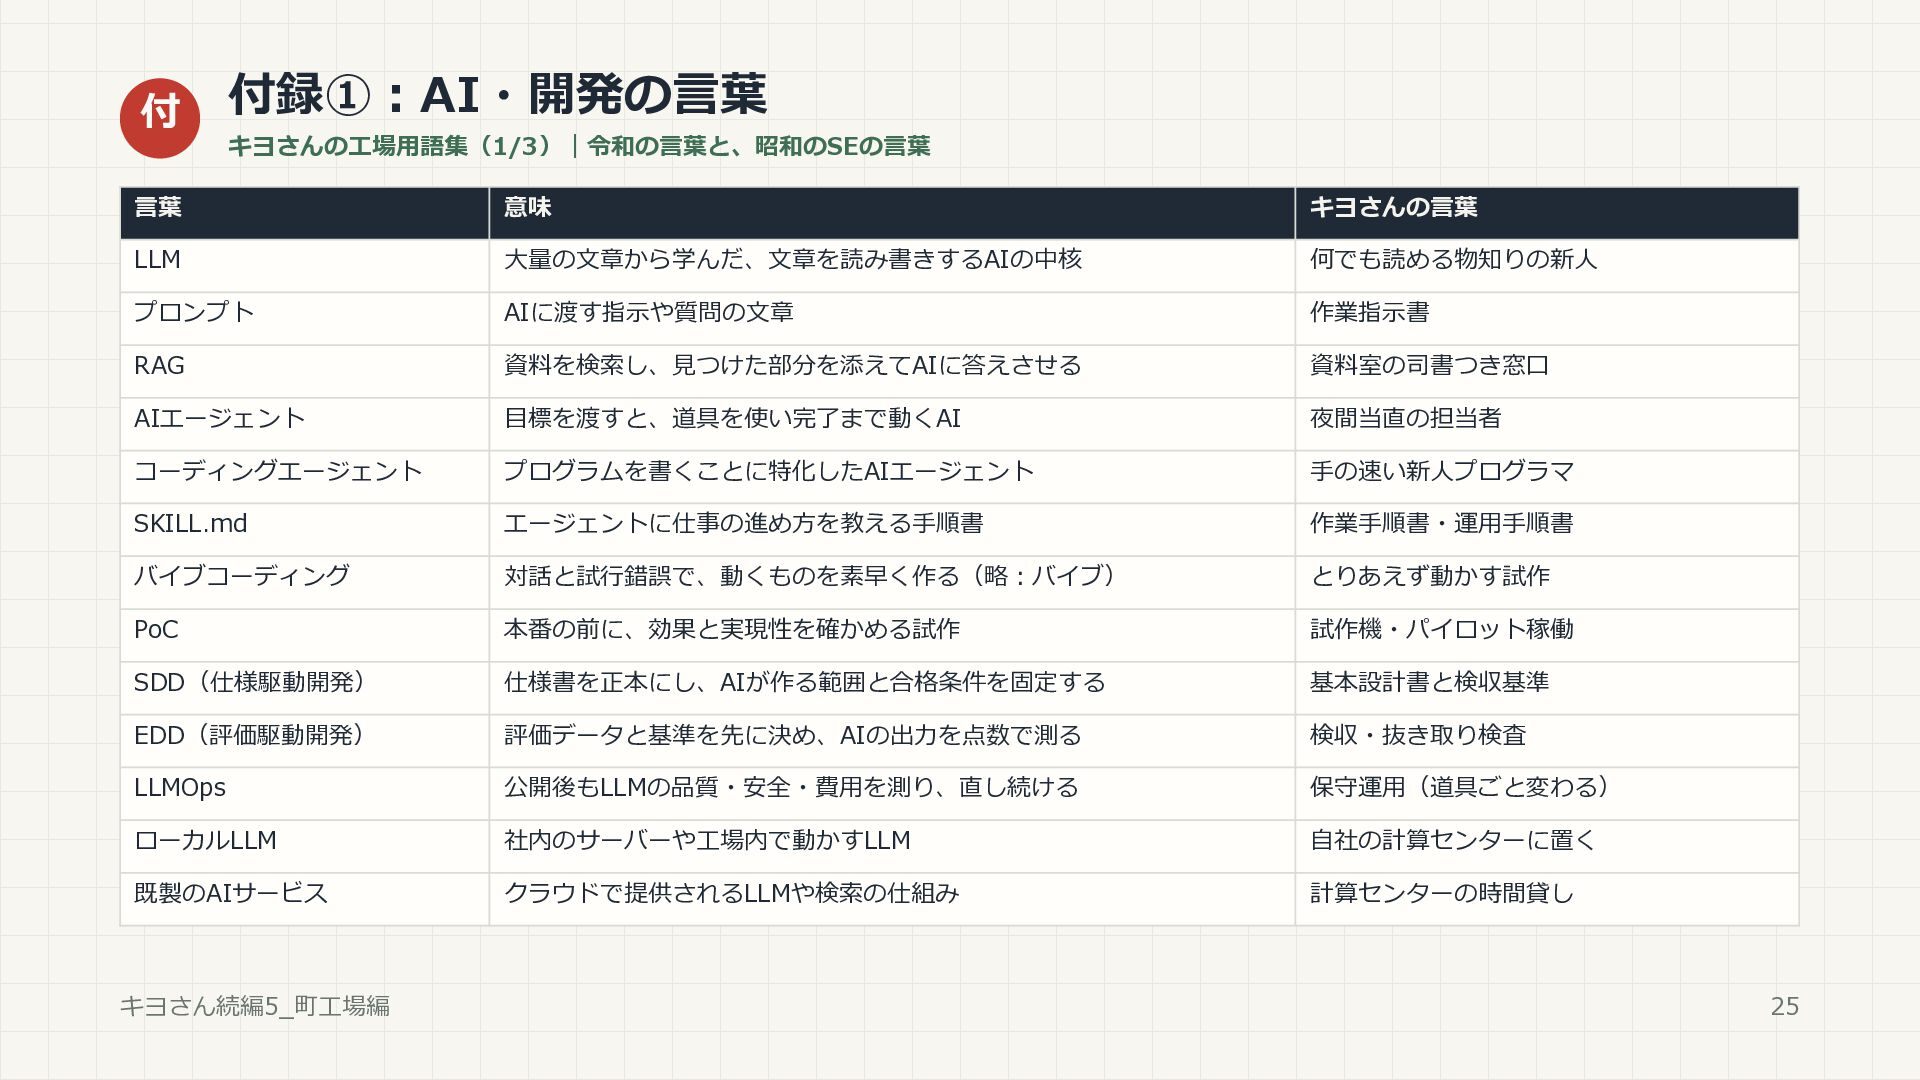
付 付録①:AI・開発の言葉 キヨさんの工場用語集(1/3)|令和の言葉と、昭和のSEの言葉 言葉 意味 キヨさんの言葉 LLM 大量の文章から学んだ、文章を読み書きするAIの中核 何でも読める物知りの新人 プロンプト
AIに渡す指示や質問の文章 作業指示書 RAG 資料を検索し、見つけた部分を添えてAIに答えさせる 資料室の司書つき窓口 AIエージェント 目標を渡すと、道具を使い完了まで動くAI 夜間当直の担当者 コーディングエージェント プログラムを書くことに特化したAIエージェント 手の速い新人プログラマ SKILL.md エージェントに仕事の進め方を教える手順書 作業手順書・運用手順書 バイブコーディング 対話と試行錯誤で、動くものを素早く作る(略:バイブ) とりあえず動かす試作 PoC 本番の前に、効果と実現性を確かめる試作 試作機・パイロット稼働 SDD(仕様駆動開発) 仕様書を正本にし、AIが作る範囲と合格条件を固定する 基本設計書と検収基準 EDD(評価駆動開発) 評価データと基準を先に決め、AIの出力を点数で測る 検収・抜き取り検査 LLMOps 公開後もLLMの品質・安全・費用を測り、直し続ける 保守運用(道具ごと変わる) ローカルLLM 社内のサーバーや工場内で動かすLLM 自社の計算センターに置く 既製のAIサービス クラウドで提供されるLLMや検索の仕組み 計算センターの時間貸し キヨさん続編5_町工場編 25
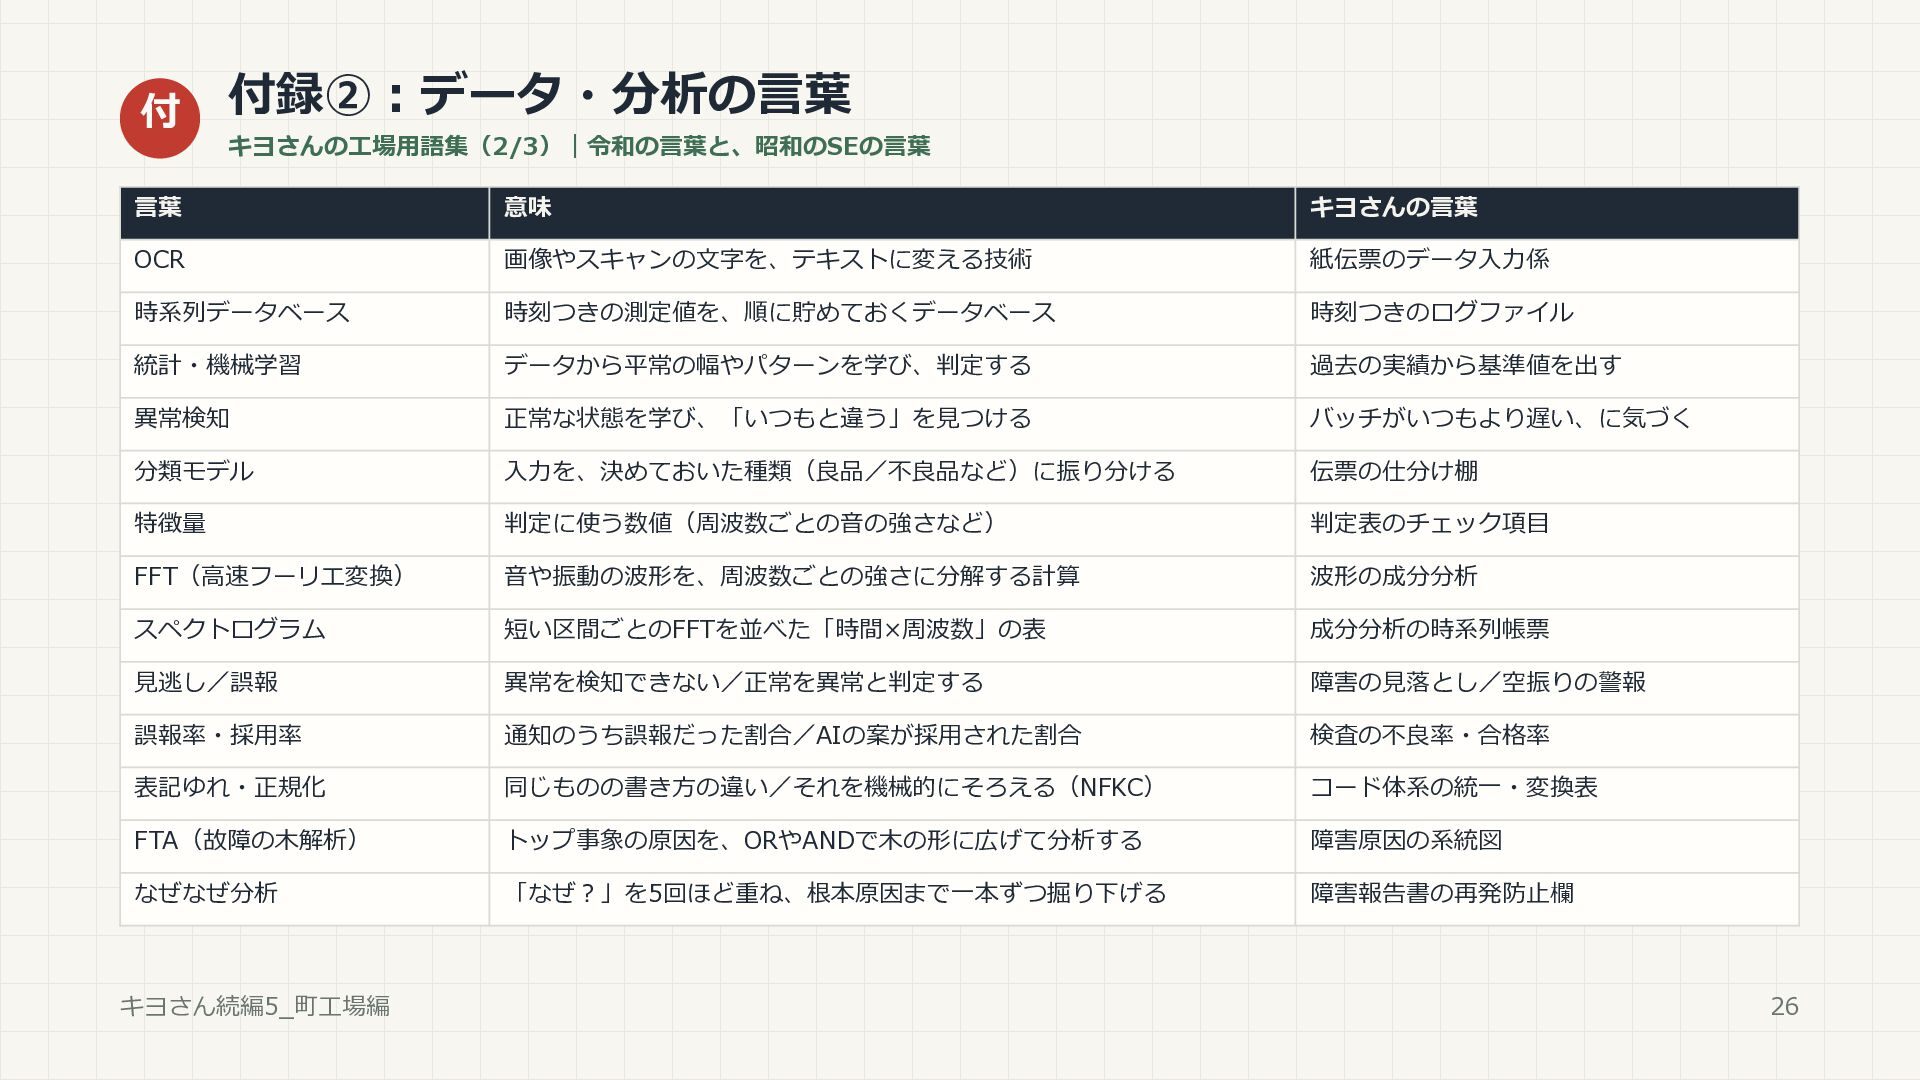
付 付録②:データ・分析の言葉 キヨさんの工場用語集(2/3)|令和の言葉と、昭和のSEの言葉 言葉 意味 キヨさんの言葉 OCR 画像やスキャンの文字を、テキストに変える技術 紙伝票のデータ入力係 時系列データベース
時刻つきの測定値を、順に貯めておくデータベース 時刻つきのログファイル 統計・機械学習 データから平常の幅やパターンを学び、判定する 過去の実績から基準値を出す 異常検知 正常な状態を学び、「いつもと違う」を見つける バッチがいつもより遅い、に気づく 分類モデル 入力を、決めておいた種類(良品/不良品など)に振り分ける 伝票の仕分け棚 特徴量 判定に使う数値(周波数ごとの音の強さなど) 判定表のチェック項目 FFT(高速フーリエ変換) 音や振動の波形を、周波数ごとの強さに分解する計算 波形の成分分析 スペクトログラム 短い区間ごとのFFTを並べた「時間×周波数」の表 成分分析の時系列帳票 見逃し/誤報 異常を検知できない/正常を異常と判定する 障害の見落とし/空振りの警報 誤報率・採用率 通知のうち誤報だった割合/AIの案が採用された割合 検査の不良率・合格率 表記ゆれ・正規化 同じものの書き方の違い/それを機械的にそろえる(NFKC) コード体系の統一・変換表 FTA(故障の木解析) トップ事象の原因を、ORやANDで木の形に広げて分析する 障害原因の系統図 なぜなぜ分析 「なぜ?」を5回ほど重ね、根本原因まで一本ずつ掘り下げる 障害報告書の再発防止欄 キヨさん続編5_町工場編 26
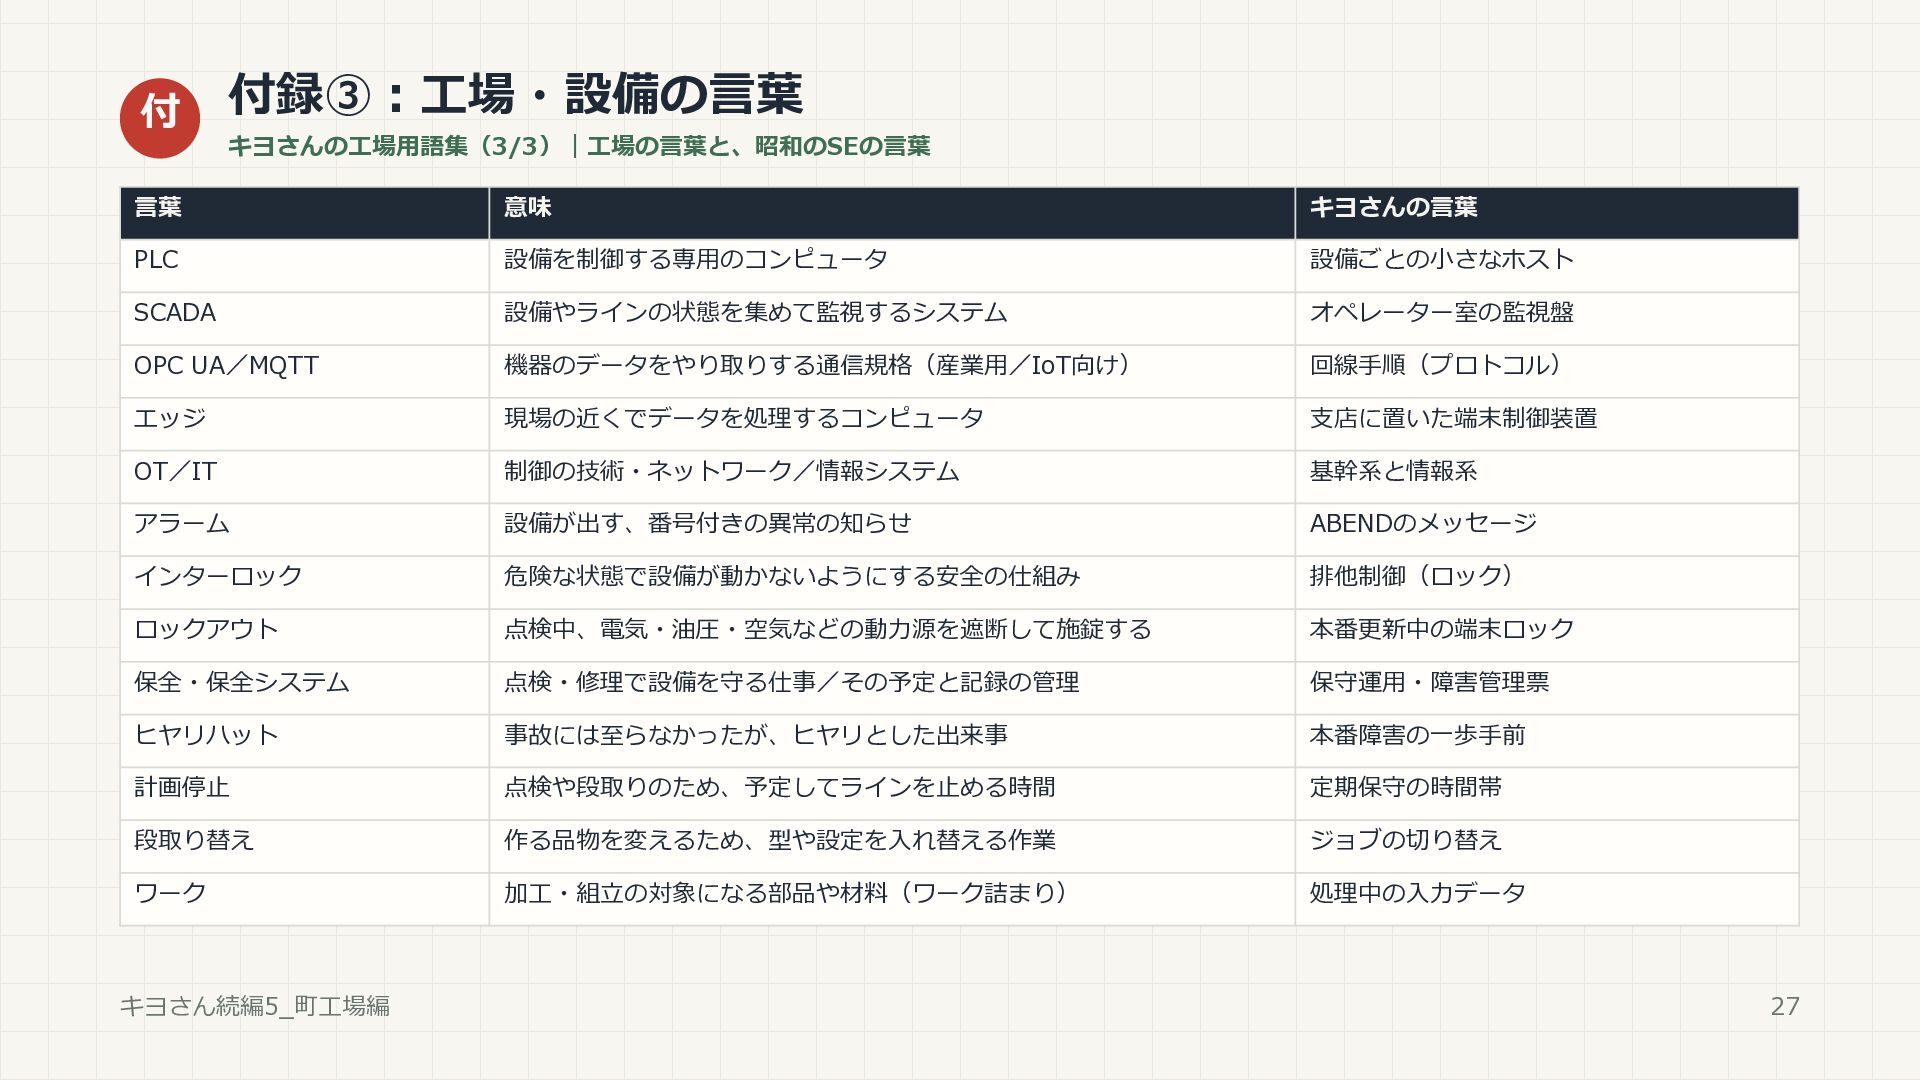
付 付録③:工場・設備の言葉 キヨさんの工場用語集(3/3)|工場の言葉と、昭和のSEの言葉 言葉 意味 キヨさんの言葉 PLC 設備を制御する専用のコンピュータ 設備ごとの小さなホスト SCADA
設備やラインの状態を集めて監視するシステム オペレーター室の監視盤 OPC UA/MQTT 機器のデータをやり取りする通信規格(産業用/IoT向け) 回線手順(プロトコル) エッジ 現場の近くでデータを処理するコンピュータ 支店に置いた端末制御装置 OT/IT 制御の技術・ネットワーク/情報システム 基幹系と情報系 アラーム 設備が出す、番号付きの異常の知らせ ABENDのメッセージ インターロック 危険な状態で設備が動かないようにする安全の仕組み 排他制御(ロック) ロックアウト 点検中、電気・油圧・空気などの動力源を遮断して施錠する 本番更新中の端末ロック 保全・保全システム 点検・修理で設備を守る仕事/その予定と記録の管理 保守運用・障害管理票 ヒヤリハット 事故には至らなかったが、ヒヤリとした出来事 本番障害の一歩手前 計画停止 点検や段取りのため、予定してラインを止める時間 定期保守の時間帯 段取り替え 作る品物を変えるため、型や設定を入れ替える作業 ジョブの切り替え ワーク 加工・組立の対象になる部品や材料(ワーク詰まり) 処理中の入力データ キヨさん続編5_町工場編 27


 happysamurai294
 lehupa
 konifar
 kinopeee
 skydoves
 mhrtech
 kaeton
 ryu1013
 yuj1osm
 sraku2159
 kazzpapa3
 disconinja
 inariku
 hannesfritz
 kimpetersen
 lara
 maggiecrowley
 productmarketing
 chriscoyier
 jacobtomlinson
 reverentgeek
 marktimemedia
 elsirapls
 khoart
 thekraken