технологического процесса: • Хронометраж технологических операций • Режимы нагревов, продувки металла • Расходы ферросплавов и шлакообразующих материалов Эффекты • 100 % попадание в химический состав не только по марочным, но и по сжатым пределам • Сокращение числа замеров • Снижение расхода электроэнергии на 2-5% Эффект от внедрения составит от 100 руб/тн (~200млн.руб/год экономии на УПК)* *точные показатели будут установлены в рамках проведения аудита Задачи • Сократить время внепечной обработки расплава стали на устройстве печь-ковш • Снизить расход раскислителей, легирующих и других материалов на 4-6% Цифровой советчик оператора УПК 2
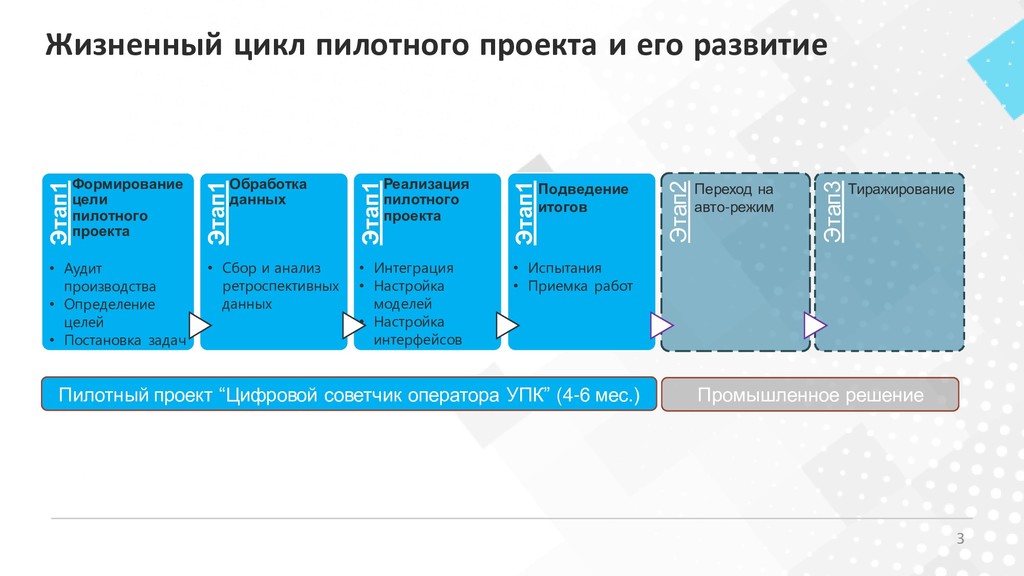
пилотного проекта Этап1 Этап2 Этап3 • Аудит производства • Определение целей • Постановка задач • Сбор и анализ ретроспективных данных • Интеграция • Настройка моделей • Настройка интерфейсов • Испытания • Приемка работ Подведение итогов Переход на авто-режим Тиражирование Пилотный проект “Цифровой советчик оператора УПК” (4-6 мес.) Промышленное решение Жизненный цикл пилотного проекта и его развитие 3
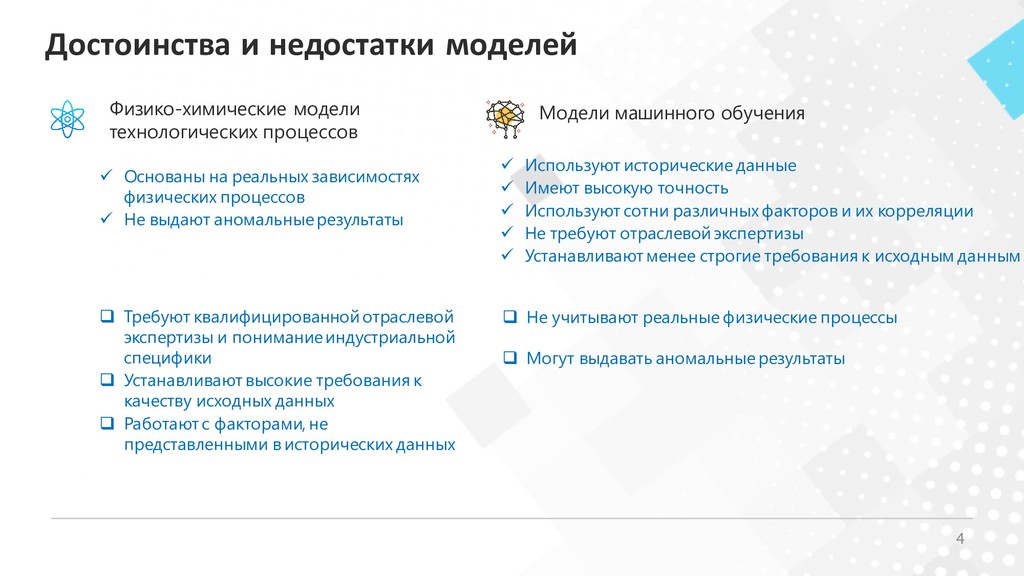
реальных зависимостях физических процессов Не выдают аномальные результаты Используют исторические данные Имеют высокую точность Используют сотни различных факторов и их корреляции Не требуют отраслевой экспертизы Устанавливают менее строгие требования к исходным данным Требуют квалифицированной отраслевой экспертизы и понимание индустриальной специфики Устанавливают высокие требования к качеству исходных данных Работают с факторами, не представленными в исторических данных Физико-химические модели технологических процессов Не учитывают реальные физические процессы Могут выдавать аномальные результаты 4
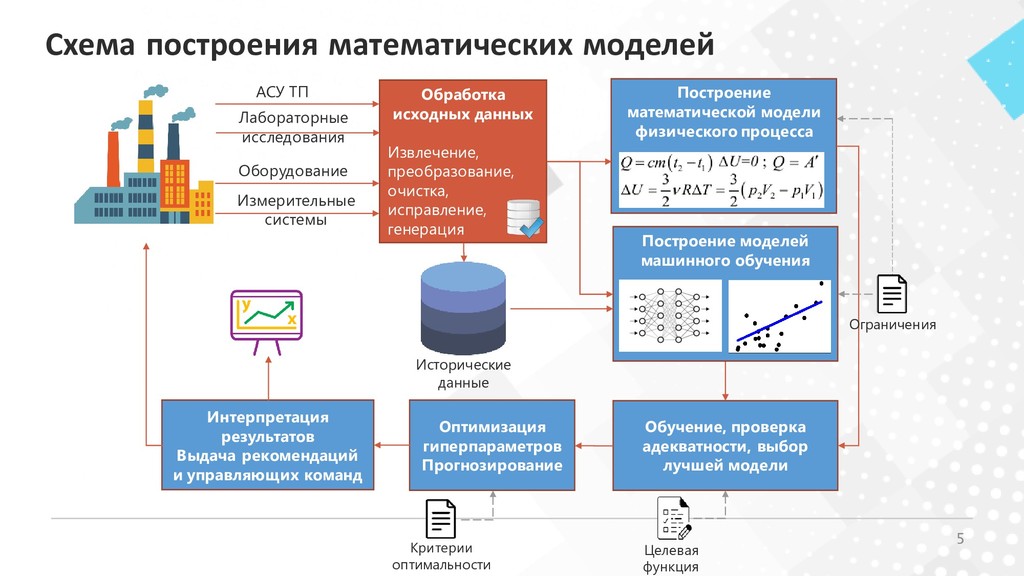
машинного обучения Обучение, проверка адекватности, выбор лучшей модели Построение математической модели физического процесса Интерпретация результатов Выдача рекомендаций и управляющих команд Исторические данные Оборудование Измерительные системы Лабораторные исследования АСУ ТП Оптимизация гиперпараметров Прогнозирование Целевая функция Критерии оптимальности Ограничения 5 Схема построения математических моделей
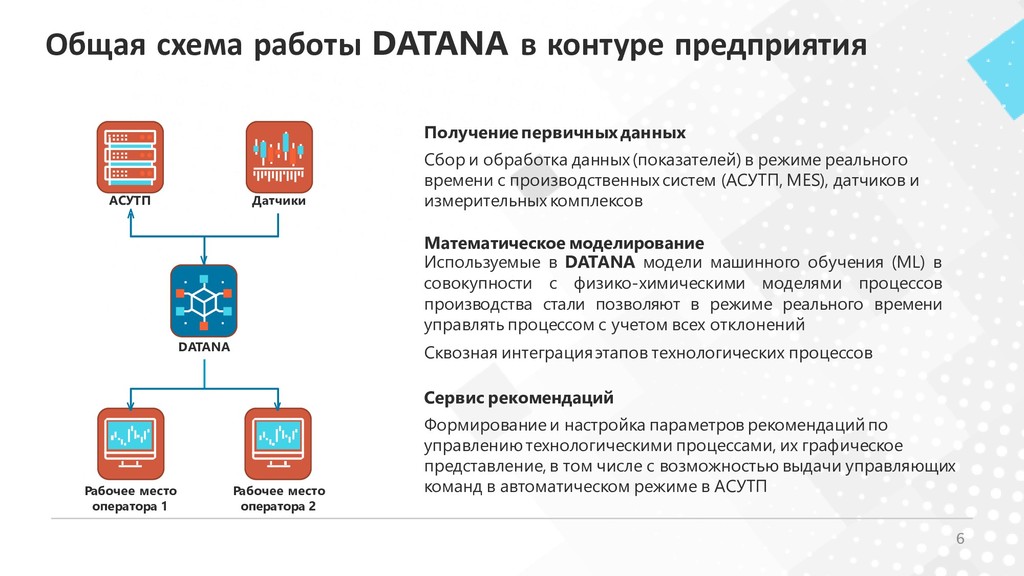
2 Получение первичных данных Сбор и обработка данных (показателей) в режиме реального времени с производственных систем (АСУТП, MES), датчиков и измерительных комплексов Математическое моделирование Используемые в DATANA модели машинного обучения (ML) в совокупности с физико-химическими моделями процессов производства стали позволяют в режиме реального времени управлять процессом с учетом всех отклонений Сквозная интеграция этапов технологических процессов Сервис рекомендаций Формирование и настройка параметров рекомендаций по управлению технологическими процессами, их графическое представление, в том числе с возможностью выдачи управляющих команд в автоматическом режиме в АСУТП 6 Общая схема работы DATANA в контуре предприятия


 pokotyamu
 kuraryu0128
 ozakiomumkj
 speakbuddy
 freee
 loglass2019
 tbpgr
 noritaka88tax
 thomaspeham
 malna
 so_kotani
 hirohasuyoutube
 gurzu
 jonoalderson
 mfonobong
 aleyda
 greggifford
 tmiket
 marktimemedia
 yeseniaperezcruz
 helenjbeal
 helmedeiros
 csswizardry